
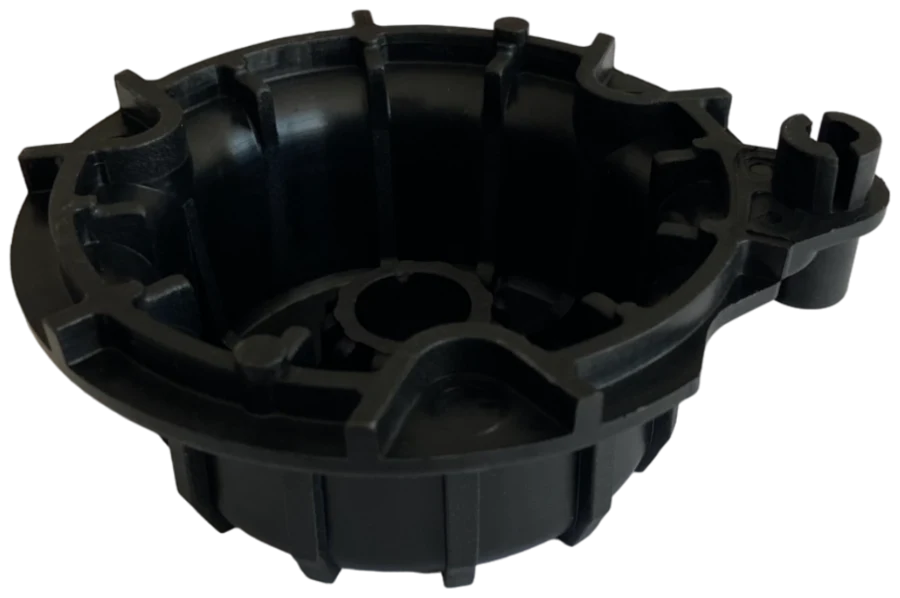
Качество и стоимость пластиковой детали во многом определяются ещё до изготовления формы — за чертёжным столом. Правила конструирования пластиковых деталей — это подход «проектирование с учётом технологичности» (DFM), применённый к литью под давлением: правильная толщина стенки, достаточный литейный уклон, сбалансированные соотношения рёбер жёсткости и отказ от лишних поднутрений напрямую влияют и на такие дефекты, как утяжины и коробление, и на стоимость пресс-формы. В этой статье мы кратко излагаем основные правила, которые командам разработки изделий и закупок стоит проверить до перехода к запросу коммерческого предложения.
Равномерная толщина стенки: основа всех правил
Расплавленная пластмасса при остывании в форме уменьшается в объёме. Толстые зоны остывают позже тонких и поэтому дают иную усадку; результат — утяжины на поверхности, внутренние пустоты и коробление. Поэтому первая цель — добиться, чтобы деталь по возможности имела единую постоянную номинальную толщину стенки.
- Изменения толщины стенки должны быть плавными; переходную зону проектируют с уклоном, длина которого не менее чем в три раза превышает разницу толщин.
- Толстые сечения следует не оставлять сплошными, а выбирать изнутри (core-out), а необходимую жёсткость обеспечивать рёбрами.
- Материал всегда должен течь от толстого к тонкому; впуск по возможности располагают ближе к самой толстой зоне.
- Излишне толстая стенка удлиняет цикл. Поскольку время охлаждения растёт примерно пропорционально квадрату толщины стенки, замена 2 мм на 3 мм заметно повышает стоимость одной детали.
Толщина стенки и усадка в зависимости от материала
Подходящая толщина стенки зависит от текучести материала, размера детали и длины пути течения. В таблице ниже в качестве ориентира приведены общие диапазоны, которые обычно указываются в литературе. Точные значения следует брать из технического описания применяемого сырья.
| Материал | Типичная толщина стенки (мм) | Типичная усадка (%) | Примечание |
|---|---|---|---|
| PP | 0,8 – 3,8 | 1,0 – 2,5 | Полукристаллический; усадка высокая, подходит для гибких поднутрений |
| ABS | 1,1 – 3,5 | 0,4 – 0,7 | Аморфный; хорошая размерная стабильность, сравнительно чувствителен к утяжинам |
| PC | 1,0 – 3,8 | 0,5 – 0,7 | Аморфный; чувствителен к растрескиванию под напряжением на острых углах |
| PA (ненаполненный) | 0,8 – 3,0 | 0,8 – 2,0 | Поглощает влагу; после литья возможно изменение размеров |
| PA (армированный стекловолокном) | 0,8 – 3,0 | 0,3 – 1,0 | Усадка различается по направлению течения (анизотропия) |
Литейный уклон и радиусы
Литейный уклон (угол выемки из формы)
Чтобы деталь свободно извлекалась из формы, на всех поверхностях, параллельных направлению раскрытия, должен быть литейный уклон. Как общее правило, безопасным началом считается 1°–2°; на полированных поверхностях возможно 0,5°. На текстурированных поверхностях (зернистых / электроэрозионных) угол нужно увеличивать: распространённая практика — добавлять примерно 1° на каждые 0,025 мм глубины текстуры. При недостаточном уклоне появляются следы выталкивателей, царапины от трения и деформация.
Радиусы углов
Острые внутренние углы приводят и к концентрации напряжений, и к сопротивлению течению. Внутренний радиус должен быть не менее половины номинальной толщины стенки; внешний радиус берут равным внутреннему плюс толщина стенки, чтобы и в углу сохранялась постоянная толщина. Такой подход заметно снижает риск разрушения, особенно у материалов с высокой чувствительностью к надрезу, таких как PC.
Проектирование рёбер жёсткости и бобышек
Рёбра жёсткости
Рёбра жёсткости — самый эффективный способ повысить жёсткость без увеличения толщины стенки. Но неправильно подобранные пропорции ребра оставляют заметную утяжину на противоположной поверхности.
- Толщина ребра должна составлять примерно 50–60 % номинальной толщины стенки; на видимых поверхностях безопаснее держаться ближе к нижней границе.
- Высота ребра не должна превышать трёх толщин стенки; если нужна большая жёсткость, лучше сделать несколько низких рёбер вместо одного высокого.
- Расстояние между рёбрами должно быть не меньше двух толщин стенки; иначе сталь формы становится тонкой, а охлаждение затрудняется.
- У основания ребра следует выполнять радиус, равный 0,25–0,5 толщины стенки, а на боковых поверхностях — уклон 0,5°–1°.
Проектирование бобышек (винтовых стоек)
Бобышки, используемые для винтовых и вставных соединений, при выполнении вплотную к стенке и с толстыми стенками — основная причина утяжин и пустот. Толщина стенки бобышки не должна превышать 60 % номинальной толщины стенки, а наружный диаметр, как правило, должен быть примерно вдвое больше диаметра отверстия. Правильнее соединять бобышку с боковой стенкой не массивной перемычкой, а опорными рёбрами (косынками) и выбирать материал у её основания изнутри. Для самонарезающих винтов диаметр отверстия и размеры бобышки должны определяться по рекомендациям производителя винтов для данного материала.
Поднутрения и их влияние на стоимость пресс-формы
Любой элемент, который не может быть извлечён непосредственно в направлении раскрытия формы (боковые отверстия, защёлки клипс, внутренние резьбы, обратные крючки), является поднутрением и требует в форме дополнительного механизма. Такие механизмы увеличивают сроки проектирования и изготовления формы, потребность в обслуживании и риск отказов.
- Ползун (боковой стержень): применяется для боковых отверстий и выступов на наружной поверхности; увеличивает размеры и стоимость формы.
- Наклонный выталкиватель (лифтер): применяется для небольших внутренних крючков и защёлок; зону его перемещения нужно предусмотреть в конструкции заранее.
- Вращающийся или складной стержень: нужен для внутренней резьбы; одно из самых дорогих решений.
- Принудительное извлечение: у гибких материалов, таких как PP и PE, неглубокие поднутрения можно извлечь без механизма; применимость зависит от способности материала к растяжению.
Часто небольшое изменение конструкции позволяет полностью устранить поднутрение: например, сделать окно под защёлкой клипсы и сформировать элемент взаимным смыканием половин формы (shut-off). Поэтому поднутрения обязательно нужно пересмотреть до начала проектирования формы.
Управление допусками и усадкой
Достижимый допуск на пластиковых деталях зависит от усадки материала, размера детали, распределения толщины стенки и стабильности процесса. С PP или PA с высокой усадкой, как правило, трудно добиться таких же жёстких допусков, как с ABS или PC с низкой усадкой. На практике рекомендуется следующий подход:
- Назначайте жёсткий допуск только на размеры, критичные для сборки и функции; для остальных размеров можно ориентироваться на общий класс допусков (например, DIN ISO 20457).
- Учитывайте, что размеры, проходящие через линию разъёма формы и зависящие от ползуна, будут иметь более широкий допуск.
- Для материалов, армированных стекловолокном, заранее оценивайте анализом заполнения разницу усадки вдоль и поперёк течения и связанное с ней коробление.
- На критических размерах изготавливайте форму по принципу «запаса стали» (steel-safe): тогда после пробных отливов корректировку можно выполнить, снимая сталь, а не наращивая её.
Итог
Постоянная толщина стенки, достаточный литейный уклон, правильно подобранные рёбра жёсткости и бобышки и минимум поднутрений означают более короткий цикл, меньше пробных отливов и более экономичную пресс-форму. Компания Altınel Kalıp может вместе с вами проанализировать конструкцию вашей детали с точки зрения технологичности и помочь на этапах изготовления формы и подготовки предложения.