
Автомобильная промышленность
Изготовление пресс-форм для литья пластмасс для автомобильной промышленности
Altınel Kalıp (Конья, Турция) изготавливает пресс-формы для литья пластмасс под давлением и формы для литья алюминия под давлением для автомобильной промышленности. Мы проектируем и производим оснастку для деталей салона, подкапотного пространства и крепёжных компонентов: CAD/CAM-проектирование, обработка на станках с ЧПУ и пробные отливки выполняются на одной площадке, а заказчик получает пресс-форму, готовую к серийному производству. Среди наших заказчиков — SAB Otomotiv и Özden Otomotiv.
Материалы
В автомобилестроении материал выбирают с учётом расположения детали в автомобиле, температурных и вибрационных нагрузок, а также требований материальной спецификации OEM. Пресс-форму мы проектируем с учётом усадки и реологических свойств сырья, утверждённого заказчиком.
- PP, PP-T20 и PP/EPDM-T20: крупногабаритные детали — панели дверей, облицовки консоли и нижние элементы бамперов; низкая плотность и хорошая ударная прочность.
- ABS и PC/ABS: обрамление щитка приборов, решётки дефлекторов вентиляции и облицовочные детали; стабильность размеров и пригодность к окраске.
- PA6/PA66 GF30: подкапотные кронштейны, держатели и рамки вентиляторов; жёсткость при высоких температурах.
- POM и PBT GF30: клипсы, шестерни механизмов, корпуса разъёмов и датчиков.
- TPE/TPV: уплотнители, демпферы и мягкие на ощупь элементы, отливаемые поверх жёсткой основы (overmolding).
- EN AC-46000 (AlSi9Cu3): кронштейны и корпуса, получаемые литьём алюминия под давлением.
Для стеклонаполненных материалов, вызывающих абразивный износ, применяется закалённая сталь 1.2343 (48–52 HRC); для крупных пресс-форм деталей салона — 1.2738, для пресс-форм среднего размера — предварительно термоупрочнённая сталь 1.2311 (около 29–34 HRC). Для деталей салона при выборе сырья учитываются требования по эмиссии и запаху (например, VDA 270/278).
Проектирование пресс-формы
Проектирование автомобильных пресс-форм начинается с анализа технологичности (DFM) 3D-модели детали. Толщины стенок, литейные уклоны, соотношения размеров рёбер жёсткости и зоны клипс согласовываются с заказчиком ещё до начала проектирования пресс-формы.
- Анализ заполнения формы: определяются место впуска и положение линий спая, прогнозируются воздушные ловушки и коробление (warpage); для стеклонаполненных деталей дополнительно оценивается ориентация волокон.
- Горячеканальная система: на крупных деталях с лицевыми поверхностями горячие каналы с игольчатыми запорными соплами и каскадный впрыск позволяют вывести линии спая в невидимые зоны.
- Ползуны и наклонные толкатели: для клипс, защёлок и поднутрений проектируются механизмы ползунов (слайдеров) и наклонных толкателей (лифтеров).
- Охлаждение: сбалансированные каналы охлаждения, повторяющие геометрию детали, сокращают время цикла и уменьшают коробление.
- Многогнёздные и комбинированные (семейные) пресс-формы: для симметричных левых/правых деталей и мелких клипс планируется рациональная компоновка гнёзд.
Величина усадки определяется на основе технического паспорта материала, результатов анализа заполнения и опыта, накопленного на аналогичных деталях.
Качество поверхности
В салоне автомобиля поверхность — первый критерий качества, который оценивает пользователь. Лицевые поверхности класса A, которые видят водитель и пассажиры, и скрытые после сборки поверхности классов B/C разграничиваются ещё на этапе проектирования пресс-формы, и для каждой из них задаются отдельные требования.
- Текстура (grain): на облицовки консоли, дверных панелей и стоек наносятся текстуры под кожу, геометрические или матовые. Чем глубже текстура, тем больший дополнительный литейный уклон требуется: на каждые 0,025 мм глубины текстуры закладывается примерно 1–1,5° дополнительного уклона.
- Электроэрозионные поверхности по VDI 3400: для матовых и полуматовых деталей салона часто применяется диапазон VDI 24–33.
- Полирование по SPI: для глянцевых чёрных (piano black) декоративных деталей требуется уровень SPI A1–A2 и инструментальная сталь высокой чистоты, пригодная для такой полировки.
- Предотвращение видимых дефектов: утяжины, следы течения и разнотон по блеску на поверхности A предотвращаются выбором места впуска, соотношением толщин ребра и стенки и температурой пресс-формы.
После утверждения заказчиком образца текстуры и уровня блеска формообразующая поверхность доводится до окончательного состояния; чтобы левая и правая детали выглядели одинаково, парные полости обрабатываются вместе.
Допуски
Допуски на автомобильные детали расставляются по приоритету с учётом сборочных и функциональных размеров. Точки крепления клипс, бобышки под саморезы и базовые поверхности (RPS/datum) определяются как критические размеры; для общих размеров рекомендуем указывать в чертеже группу допусков по ISO 20457 — стандарту, пришедшему на смену DIN 16742.
| Критерий | Типичное значение |
|---|---|
| Точность обработки формообразующих полостей и знаков | ±0,01 мм [ЗАПОЛНИТЬ] |
| Критические сборочные размеры (ISO 20457) | TG3–TG4 [ЗАПОЛНИТЬ] |
| Общие размеры детали (ISO 20457) | TG5–TG6 |
| Отливки, полученные литьём алюминия под давлением (ISO 8062-3) | DCTG 4–6 [ЗАПОЛНИТЬ] |
Для длинных и тонких деталей салона коробление важнее, чем допуск пресс-формы. Поэтому плоскостность и коробление контролируются с помощью анализа заполнения, сбалансированного охлаждения и при необходимости — компенсирующего обратного прогиба, заложенного в пресс-форму. Если размеры будут оцениваться в сборочном приспособлении, условия базирования в нём следует определить заранее. Указание в чертеже температуры и времени кондиционирования, после которых проводятся измерения, исключает разночтения при утверждении образцов.
Обработка на ЧПУ
Обработка на станках с ЧПУ — этап, определяющий как размерную точность автомобильной пресс-формы, так и срок её изготовления. Траектории инструмента, созданные в CAD/CAM-системе, переносятся на инструментальную сталь в несколько переходов: черновая, получистовая и чистовая обработка.
- Фрезерование на вертикальных обрабатывающих центрах с ЧПУ и высокоскоростное фрезерование: повышают качество поверхности крупных полостей деталей салона и сокращают ручную доводку перед полированием и текстурированием.
- Электроэрозионная прошивка: узкие рёбра, глубокие карманы и острые внутренние углы обрабатываются электродами.
- Электроэрозионная проволочная резка: применяется для отверстий под толкатели, гнёзд под знаки и точных формообразующих вставок.
- Шлифование: точная доводка плоскостей разъёма и притирочных поверхностей подвижных элементов.
При инженерных изменениях (ECN) изменённая зона обновляется в CAD-модели, и повторно обрабатывается только соответствующая вставка; так доработка выполняется без вмешательства в пресс-форму целиком. В рамках контрактного производства на станках с ЧПУ по чертежам также изготавливаются металлические кронштейны, втулки и детали контрольных приспособлений, необходимые в автомобильных проектах.
Пробная отливка
После сборки пресс-формы проводится первая пробная отливка (T0). На этом этапе проверяются баланс заполнения, работа толкателей, перемещение ползунов и беспрепятственный съём детали; затем после доработок изготавливаются образцы T1, которые передаются заказчику.
- Технологическое окно: фиксируются температуры расплава и пресс-формы, скорость впрыска, давление и время выдержки под давлением, а также время охлаждения; безопасный рабочий диапазон определяется по результатам исследований неполного заполнения (short shot) и застывания впуска.
- Отчёт об измерениях образцов: детали T1 измеряются на соответствие размерам чертежа; отклонения переводятся в план доработки пресс-формы.
- Поддержка PPAP: для пакета PPAP (процедура одобрения производства деталей) заказчика подготавливаются исходные данные со стороны пресс-формы и детали: результаты размерного контроля, документы на материалы и параметры процесса.
- Подтверждение производительности: по запросу проводится пробный выпуск заданного количества деталей в условиях серийного производства (run@rate).
Пробные отливки T2 и последующие проводятся до полного утверждения размеров и внешнего вида; после утверждения пресс-форма передаётся в серийное производство.
Контроль качества
В автомобильной цепочке поставок качество должно быть документально подтверждено и прослеживаемо. Процессы изготовления пресс-форм и деталей мы выстраиваем так, чтобы поддерживать требования к поставщикам, которые наши заказчики предъявляют в рамках IATF 16949.
- Отчётность по размерам: результаты измерений критических и специальных характеристик (CC/SC) предоставляются в виде отчёта; для сложных поверхностей в отрасли широко применяются измерения на КИМ (CMM) или 3D-сканирование, которые при необходимости включаются в план контроля.
- Документы на материалы: сертификаты на инструментальную сталь и сертификаты анализа партий сырья (CoA) хранятся в деле проекта.
- Прослеживаемость: в пресс-форме выполняются маркировка номера гнезда, датировочный штамп и обозначение материала по ISO 11469 (например, >PP-T20<); детали отслеживаются по партиям.
- Паспорт пресс-формы и план обслуживания: технические данные пресс-формы, перечень запасных частей и интервалы планово-предупредительного обслуживания передаются вместе с пресс-формой.
Если в серийном производстве выявляется дрейф размеров или дефект внешнего вида, мы совместно со службой качества заказчика проводим доработку пресс-формы и анализ коренных причин.
Пример проекта
Пресс-форма для автомобильной пластиковой детали
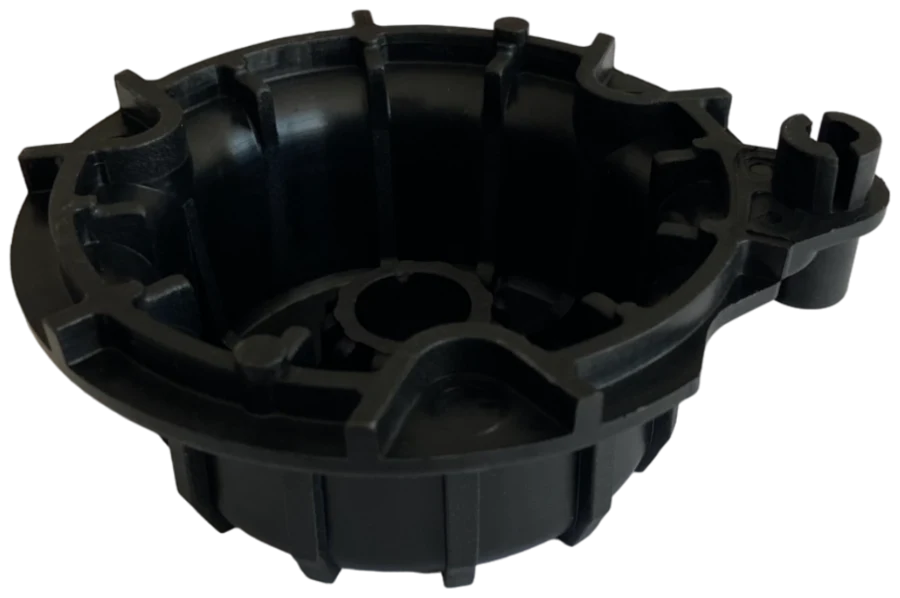
Один из наших типовых проектов — пластиковая крышка с рёбрами жёсткости: усиливающие рёбра и защёлкивающиеся клипсовые соединения отражают типичные требования к пресс-формам для деталей салона и подкапотного пространства. Для таких деталей ключевые задачи проектирования пресс-формы — перемещения ползунов для формирования защёлок клипс и предотвращение утяжин в зонах рёбер.
Подробнее о проектеЧасто задаваемые вопросы
За какой срок изготавливается автомобильная пресс-форма?
Из каких пластиков изготавливают автомобильные детали?
Оказываете ли вы поддержку с документацией PPAP?
Какие данные нужны для расчёта стоимости автомобильной пресс-формы?
Связанные услуги
Другие отрасли
Запрос цены
Получите предложение для вашей отрасли
Отправьте чертёж детали или 3D-модель — мы предложим материал, концепцию пресс-формы и сроки.
или позвоните прямо сейчас 0542 596 73 15