
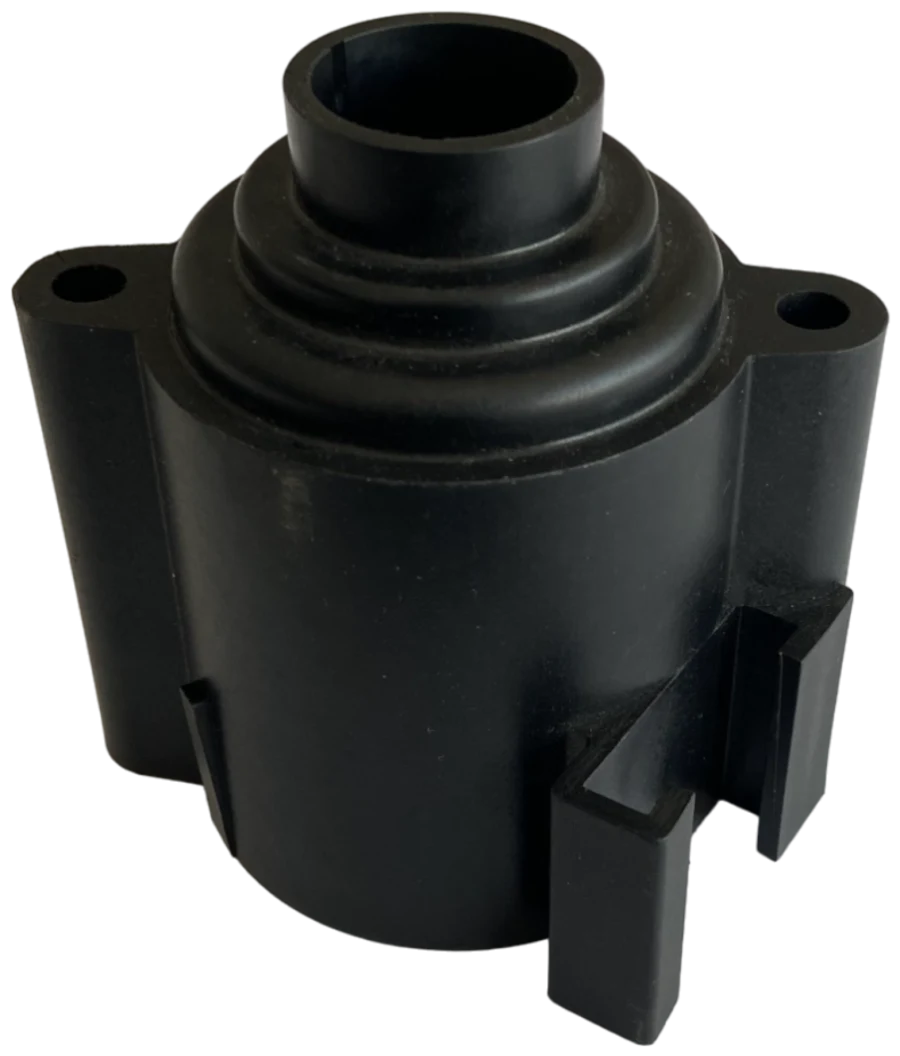
Одна из главных тем, определяющих качество деталей в серийном производстве, — дефекты литья пластмасс. Утяжины, облой, недолив или коробление портят не только внешний вид: они приводят к проблемам при сборке, росту доли брака и срыву графика поставок. Большинство этих дефектов сводится к одному из трёх источников: конструкции детали, конструкции пресс-формы и параметрам процесса. Если не установить первопричину, то, устраняя один дефект, часто получают другой.
Поиск первопричины дефектов литья пластмасс
Увидев дефект, первым делом обычно берутся за настройки машины: повышают давление, поднимают температуру, увеличивают время охлаждения. В краткосрочной перспективе это может помочь, но удлиняет цикл и сужает технологическое окно процесса. Чтобы найти постоянное решение, сначала нужно ответить на следующие вопросы:
- Дефект появляется в каждом отливе или только в отдельных гнёздах либо с определённой периодичностью?
- В какой зоне детали он виден: рядом с впуском, в конце течения или в толстом сечении?
- Есть ли связь по времени со сменой партии материала, условий сушки или машины?
- Обеспечен ли тепловой баланс между двумя половинами формы и между гнёздами?
Ответы на эти вопросы во многом определяют, где искать решение: в процессе или в конструкции пресс-формы и детали.
Наиболее частые дефекты литья и их причины
Утяжина (Sink Mark)
Неглубокие впадины на поверхности в толстых сечениях, а также с обратной стороны рёбер жёсткости и бобышек. При охлаждении пластмасса уменьшается в объёме; если до затвердевания внутренней части не передано достаточное давление выдержки, поверхность втягивается внутрь. Основные причины — неравномерная толщина стенки, преждевременное застывание тонкого впуска и малое время выдержки под давлением.
Облой (Flash)
Тонкий излишек материала, образующийся при вытекании расплава через плоскость разъёма, вдоль выталкивателей или в местах посадки стержней. К облою приводят недостаточное усилие смыкания, чрезмерное давление впрыска, изношенные или повреждённые поверхности смыкания и перегрев маловязкого материала.
Недолив (Short Shot)
Неполное заполнение полости формы; обычно проявляется в конце течения, в тонких стенках или на концах рёбер жёсткости. Типичные причины: недостаточная доза, низкое давление или скорость впрыска, холодные расплав или форма, засорённая вентиляция и слишком длинный путь течения по сравнению с толщиной стенки.
Коробление (Warpage)
Изгиб или скручивание детали после извлечения из формы. В основе лежит разная усадка различных зон детали. Наиболее заметные факторы — несбалансированное охлаждение формы, разница в толщине стенок и ориентация волокон в материалах, армированных стекловолокном. Коробление — один из самых трудно устранимых настройкой процесса дефектов.
Следы пригара (Burn Mark)
Коричневые или чёрные пятна в конце течения или в глухих зонах. Воздух, запертый в полости формы, при быстром впрыске сжимается, сильно нагревается и обжигает материал; это явление называют ещё дизель-эффектом. Основные причины — недостаточная вентиляция, высокая скорость впрыска и деструкция материала при длительном нахождении в материальном цилиндре.
Следы течения и линия спая (Weld Line)
Следы течения — это волнообразные или кольцевые неровности поверхности вокруг впуска. Линия спая образуется там, где два фронта течения встречаются вокруг отверстия или стержня. Это не только визуальный дефект: в этой зоне снижается и механическая прочность детали. Основные причины — низкая температура расплава и формы, медленный впрыск и неудачное расположение впуска.
Воздушные пузыри и пустоты (Void)
Полости внутри толстых сечений. Механизм тот же, что у утяжины; разница в том, что поверхность не втягивается внутрь, а пустота остаётся внутри рано затвердевшей наружной корки. Влажный материал также вызывает газовые пузыри. Поэтому для гигроскопичных материалов, таких как PA, PC и PBT, критически важна сушка в соответствии с рекомендациями производителя.
Таблица: дефект — причина — решение
| Дефект | Возможная причина | Решение на уровне процесса | Решение на уровне формы / конструкции |
|---|---|---|---|
| Утяжина | Толстое сечение, недостаточная выдержка под давлением | Увеличить давление и время выдержки | Выровнять толщину стенки, приблизить впуск к толстой зоне, увеличить сечение впуска |
| Облой | Недостаточное усилие смыкания, изношенная плоскость разъёма | Снизить давление и температуру расплава, проверить усилие смыкания | Доработать плоскость разъёма и посадочные поверхности |
| Недолив | Недостаточные доза или давление, запертый воздух | Увеличить дозу, скорость и температуру | Добавить вентиляцию, изменить число или расположение впусков |
| Коробление | Несбалансированное охлаждение, разная усадка | Выровнять температуры половин формы, скорректировать время охлаждения | Перекомпоновать каналы охлаждения, выровнять толщину стенок, добавить рёбра жёсткости |
| Следы пригара | Запертый воздух, высокая скорость впрыска | Ступенчато снижать скорость к концу течения | Выполнить вентиляцию в зоне конца течения |
| Линия спая | Встреча фронтов течения при низкой температуре | Повысить температуру расплава и формы, увеличить скорость впрыска | Изменить положение впуска, добавить перелив (карман-накопитель) |
| Воздушные пузыри | Влажный материал, толстое сечение | Просушить материал, увеличить давление выдержки | Утонить толстые сечения, выбрав материал изнутри |
Что делать: настраивать процесс или дорабатывать форму?
Случаи, когда проблема решается на уровне процесса
Если дефект появился недавно, то есть форма раньше давала годные детали, сначала следует проверить процесс. Частые причины таких дефектов — смена партии материала, неисправность сушилки, поломка термостата формы или смена машины. Недолив, лёгкие следы пригара и пузыри из-за влаги чаще всего устраняются корректировкой параметров.
Случаи, требующие изменения формы и конструкции детали
Если дефект присутствует с первого пробного отлива и контролируется параметрами лишь в очень узком диапазоне, проблема, скорее всего, в конструкции. К этой группе относятся выраженное коробление, утяжины в толстых сечениях, линии спая в критических зонах и повторяющийся облой. В таком случае вместо того чтобы «давить» на технологическое окно, стоит рассмотреть следующие меры:
- Пересмотр типа, количества и расположения впусков
- Перекомпоновка каналов охлаждения с учётом геометрии детали
- Добавление вентиляционных каналов в зонах конца течения
- Выравнивание толщины стенок и корректировка соотношений рёбер жёсткости
Самый экономичный способ предотвратить дефекты — этап проектирования
Любая доработка после обработки стали пресс-формы стоит и времени, и денег. Поэтому большую часть дефектов можно и нужно предусмотреть до изготовления формы. Анализ заполнения пресс-формы в виртуальной среде показывает последовательность заполнения, зоны образования линий спая и воздушных ловушек, риск утяжин и ожидаемую склонность к короблению. Положение впуска и схема охлаждения определяются по этим результатам.
Последующие пробные отливы и согласование образцов выявляют детали, которые анализ предсказать не мог. Образец, утверждённый по результатам размерного контроля и визуального осмотра, становится эталоном для серийного производства. Если конструктор детали, специалист по пресс-формам и производственная команда работают вместе уже на этом этапе, большинство проблем серийного производства удаётся устранить заранее.
Компания Altınel Kalıp может проанализировать конструкцию вашей детали с точки зрения технологичности литья и поддержать вас на этапах изготовления пресс-формы с опорой на анализ заполнения и пробных отливов. Чтобы оценить имеющийся дефект или получить коммерческое предложение по новому проекту, свяжитесь с нами.