
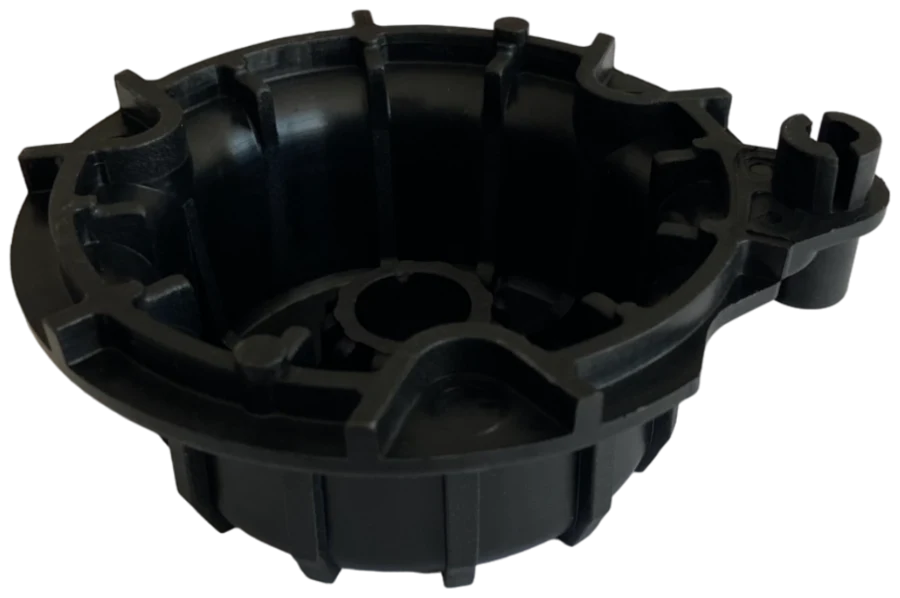
تتحدد جودة القطعة البلاستيكية وتكلفتها إلى حد كبير على طاولة التصميم، قبل صنع القالب. وإرشادات تصميم الأجزاء البلاستيكية هي ما يقابل مقاربة التصميم من أجل التصنيع (DFM) في القولبة بالحقن: فسماكة الجدار الصحيحة، وزاوية السحب الكافية، ونسب الأضلاع المتوازنة، وتجنب التجاويف الجانبية غير الضرورية، كلها تؤثر مباشرة في عيوب مثل علامات الانكماش والالتواء وفي تكلفة القالب. نلخص في هذه المقالة القواعد الأساسية التي ينبغي لفرق تطوير المنتجات والمشتريات مراجعتها قبل الانتقال إلى مرحلة عرض السعر.
سماكة جدار متجانسة: أساس جميع القواعد
ينكمش البلاستيك المنصهر حجميًا أثناء تبريده داخل القالب. ولأن المناطق السميكة تبرد متأخرة عن الرفيعة فإنها تنكمش بنسبة مختلفة؛ والنتيجة علامة انكماش (sink mark) على السطح وفراغات داخلية والتواء. ولذلك فإن الهدف الأول هو أن تكون للقطعة قدر الإمكان سماكة جدار اسمية واحدة وثابتة.
- ينبغي أن تكون التغيرات في سماكة الجدار تدريجية؛ ويجب تصميم منطقة الانتقال مائلة بحيث لا يقل طولها عن ثلاثة أضعاف فرق السماكة.
- ينبغي تفريغ المقاطع السميكة (core-out) بدلًا من تركها مصمتة، وتوفير الصلابة اللازمة بالأضلاع.
- ينبغي أن تتدفق المادة دائمًا من السميك إلى الرفيع؛ وتوضع البوابة إن أمكن قرب أسمك منطقة.
- الجدار الأسمك من اللازم يطيل زمن الدورة. ولأن زمن التبريد يزداد تقريبًا بمربع سماكة الجدار، فإن جدارًا بسماكة 3 مم بدلًا من 2 مم يرفع تكلفة القطعة الواحدة بشكل ملحوظ.
سماكة الجدار وهامش الانكماش بحسب المادة
تعتمد سماكة الجدار المناسبة على سيولة المادة وحجم القطعة ومسافة التدفق. ويلخص الجدول التالي النطاقات العامة الشائعة في المراجع على سبيل الاسترشاد. أما القيم الدقيقة فيجب الاعتماد فيها على ورقة البيانات الفنية للمادة الخام المستخدمة.
| المادة | سماكة الجدار النموذجية (مم) | هامش الانكماش النموذجي (%) | ملاحظة |
|---|---|---|---|
| PP | 0,8 – 3,8 | 1,0 – 2,5 | شبه بلوري؛ انكماش مرتفع، مناسب للتجاويف الجانبية المرنة |
| ABS | 1,1 – 3,5 | 0,4 – 0,7 | غير متبلور؛ ثبات أبعاد جيد، حساس نسبيًا لعلامات الانكماش |
| PC | 1,0 – 3,8 | 0,5 – 0,7 | غير متبلور؛ حساس للتشقق الإجهادي في الزوايا الحادة |
| PA (غير مقوى) | 0,8 – 3,0 | 0,8 – 2,0 | يمتص الرطوبة؛ قد تتغير الأبعاد بعد القولبة |
| PA (مقوى بالألياف الزجاجية) | 0,8 – 3,0 | 0,3 – 1,0 | يختلف الانكماش بحسب اتجاه التدفق (متباين الخواص) |
زاوية السحب وأنصاف الأقطار
زاوية السحب (الخروج من القالب)
لكي تخرج القطعة من القالب دون إجهاد، يجب أن تكون هناك زاوية سحب في جميع الأسطح الموازية لاتجاه فتح القالب. وكقاعدة عامة تُعد زاوية 1°–2° بداية آمنة؛ وقد تكون 0,5° ممكنة في الأسطح المصقولة. وفي الأسطح المنسوجة (التكسترة/التفريغ الكهربائي) ينبغي زيادة الزاوية: والممارسة الشائعة هي إضافة نحو 1° لكل 0,025 مم من عمق النسيج. وعندما تكون زاوية السحب غير كافية تظهر آثار دبابيس القذف وخدوش الاحتكاك والتشوه.
أنصاف أقطار الزوايا
تؤدي الزوايا الداخلية الحادة إلى تركّز الإجهاد وإلى مقاومة للتدفق. وينبغي ألا يقل نصف قطر الزاوية الداخلية عن نصف سماكة الجدار الاسمية؛ ويؤخذ نصف القطر الخارجي مساويًا لنصف القطر الداخلي زائد سماكة الجدار حتى تبقى سماكة الجدار ثابتة عند الزاوية أيضًا. ويقلل هذا النهج بشكل ملحوظ خطر الكسر، وبخاصة في المواد شديدة الحساسية للتشققات مثل PC.
تصميم الأضلاع والبروزات
الأضلاع
الأضلاع هي أكفأ وسيلة لزيادة الصلابة دون زيادة سماكة الجدار. لكن الضلع ذو النسب الخاطئة يترك علامة انكماش واضحة على الوجه المقابل.
- ينبغي أن تكون سماكة الضلع نحو 50–60% من سماكة الجدار الاسمية؛ ومن الأسلم في الأسطح الظاهرة البقاء قرب الحد الأدنى.
- ينبغي ألا يتجاوز ارتفاع الضلع ثلاثة أضعاف سماكة الجدار؛ وإذا لزم مزيد من الصلابة فيُفضَّل عدة أضلاع قصيرة بدلًا من ضلع واحد مرتفع.
- ينبغي ألا تقل المسافة بين الأضلاع عن ضعف سماكة الجدار؛ وإلا بقي فولاذ القالب رفيعًا وصعب التبريد.
- ينبغي إعطاء قاعدة الضلع نصف قطر يبلغ 0,25–0,5 من سماكة الجدار، وإعطاء الأسطح الجانبية زاوية سحب 0,5°–1°.
تصميم البروزات (أبراج البراغي)
البروزات المستخدمة لوصلات البراغي والإدخالات (insert) هي السبب الرئيسي لعلامات الانكماش والفراغات حين تُصمَّم ملتصقة بالجدار مباشرة وسميكة. وينبغي ألا تتجاوز سماكة جدار البروز 60% من سماكة الجدار الاسمية، وأن يكون القطر الخارجي عادةً نحو ضعف قطر الثقب. والأصح ربط البروز بأضلاع دعم (gusset) بدلًا من ربطه بالجدار الجانبي بكتلة سميكة، وتفريغ قاعدته من الداخل. وفي البراغي ذاتية التحزيز تُحدد أبعاد الثقب والبروز وفق توصيات الشركة المصنعة للبراغي الخاصة بالمادة.
التجاويف الجانبية وأثرها في تكلفة القالب
كل تفصيلة لا تستطيع الخروج مباشرة في اتجاه فتح القالب (ثقوب جانبية، ألسنة مشابك، أسنان داخلية، خطاطيف معكوسة) هي تجويف جانبي (undercut)، وتتطلب آلية إضافية في القالب. وتزيد هذه الآليات من زمن تصميم القالب وتصنيعه وحاجته إلى الصيانة وخطر الأعطال.
- المنزلق (القلب الجانبي): يُستخدم للثقوب والنتوءات الجانبية على السطح الخارجي؛ ويكبّر أبعاد القالب وتكلفته.
- القاذف المائل (lifter): يُستخدم للخطاطيف والألسنة الصغيرة في الجانب الداخلي؛ ويجب توقع مساحة حركته في التصميم منذ البداية.
- القلب الدوار أو القابل للطي: يلزم لأسنان البراغي الداخلية؛ وهو من أعلى الحلول تكلفة.
- الإخراج بالقسر: في المواد المرنة مثل PP وPE يمكن إخراج التجاويف الجانبية الضحلة دون آلية؛ ويعتمد ذلك على قابلية المادة للاستطالة.
وفي حالات كثيرة يمكن لتغيير تصميمي صغير أن يلغي التجويف الجانبي بالكامل: كفتح نافذة تحت لسان المشبك وتشكيل التفصيلة بإغلاق نصفي القالب أحدهما على الآخر (shut-off). ولهذا ينبغي دائمًا مراجعة التجاويف الجانبية قبل البدء في تصميم القالب.
إدارة التفاوتات وهامش الانكماش
يعتمد التفاوت الممكن بلوغه في القطع البلاستيكية على هامش انكماش المادة وحجم القطعة وتوزيع سماكة الجدار وثبات العملية. ومن الصعب عادةً الحصول على تفاوت ضيق مع PP أو PA عاليَي الانكماش كما هو الحال مع ABS أو PC منخفضَي الانكماش. والنهج الموصى باتباعه عمليًا هو:
- اطلبوا التفاوت الضيق فقط للأبعاد الحرجة من حيث التركيب والوظيفة؛ وللأبعاد الأخرى يمكن اعتماد فئة التفاوت العامة (مثل DIN ISO 20457) مرجعًا.
- احسبوا حسابًا لأن الأبعاد التي تمر بخط فصل القالب والمرتبطة بالمنزلق ستكون بتفاوت أوسع.
- قيّموا مسبقًا بتحليل تدفق القالب فرق الانكماش بين اتجاه التدفق والاتجاه العمودي عليه والالتواء المرتبط به في المواد المقواة بالألياف الزجاجية.
- صنّعوا القالب بنهج "الفولاذ الآمن" (steel-safe) في الأبعاد الحرجة؛ فيكون التصحيح بعد الضغطة التجريبية بإزالة الفولاذ لا بإضافته إلى القالب.
الخلاصة
سماكة جدار ثابتة، وزاوية سحب كافية، وأضلاع وبروزات بنسب صحيحة، وتجاويف جانبية مخفضة إلى الحد الأدنى: كل ذلك يعني زمن دورة أقصر وعددًا أقل من جولات التجربة وقالبًا أوفر. وفي Altınel Kalıp يمكننا مراجعة تصميم قطعتكم معكم من حيث قابليتها للتصنيع، ومساندتكم في تصنيع القالب وعملية عرض السعر.