
Ирригация и фильтры
Изготовление пресс-форм для систем орошения и фильтрации
Altınel Kalıp (Конья, Турция) изготавливает пресс-формы для литья пластмасс и алюминия под давлением для систем орошения и фильтрации: для корпусов и головок фильтров, соединительных деталей, клапанов и оборудования капельного орошения. Для деталей, которые должны герметично работать под давлением и выдерживать воздействие солнца и агрохимикатов, мы прорабатываем пресс-форму и материал в комплексе. Среди наших заказчиков — Valmen Filtre ve Sulama.
Материалы
Оборудование для орошения и фильтрации работает под постоянным давлением воды, в контакте с химикатами — удобрениями и средствами защиты растений, — под солнечным излучением и при значительных перепадах температур. Материал выбирается с учётом этих условий:
- УФ-стабилизированный PP и PP GF30: корпуса дисковых и сетчатых фильтров, крышки и соединительные детали; химическая стойкость и длительный срок службы на открытом воздухе.
- PA6/PA66 GF30: корпуса фильтров высокого давления, хомуты и детали клапанов; жёсткость и стойкость к разрывному давлению.
- PE (LDPE/HDPE): капельницы (эмиттеры) для капельного орошения, посадочные места уплотнений и гибкие соединительные элементы.
- POM: штоки клапанов, опоры пружин и детали подвижных механизмов.
- EN AC-46000 (AlSi9Cu3) и EN AC-44300 (AlSi12): головки фильтров и корпуса высокого давления, получаемые литьём алюминия под давлением; AlSi12 выделяется хорошей жидкотекучестью и герметичностью под давлением.
При производстве соединительных деталей из PVC (ПВХ) из-за коррозионных газов, которые могут выделяться при переработке, для формообразующих полостей необходимо применять коррозионностойкие инструментальные стали, такие как 1.2083 или 1.2316. Для пресс-форм литья алюминия под давлением предпочтительна стойкая к термической усталости сталь для горячего деформирования 1.2343 (44–48 HRC).
Проектирование пресс-формы
В центре проектирования пресс-форм для деталей орошения и фильтров — герметичность и стойкость к давлению. Такие элементы, как резьба, посадочные места уплотнений и линии спая, определяют, будет ли деталь работать в полевых условиях без трещин и протечек.
- Резьбовые соединения: для корпусов и крышек с внутренней и наружной резьбой применяются механизмы вывинчивания (unscrewing) или складывающиеся знаки; для крупной наружной резьбы — разъёмные ползуны из двух половин.
- Контроль линий спая: чтобы линии спая не становились слабым местом в корпусах, работающих под давлением, положение впуска определяется анализом заполнения.
- Цилиндрические корпуса: для предотвращения овальности и разнотолщинности применяются центральный впуск (дисковый или кольцевой) и сбалансированное охлаждение знака.
- Литьё алюминия под давлением: для снижения пористости головок фильтров литниковая система, промывники и вакуумные/вентиляционные каналы проектируются совместно; на зонах уплотнений и резьбы оставляется припуск на механическую обработку.
- Многогнёздные пресс-формы: для крупносерийных изделий, таких как капельницы и мелкие соединительные детали, предпочтительны многогнёздные пресс-формы с горячеканальной системой.
Поскольку геометрия канавок фильтрующих дисков напрямую определяет тонкость фильтрации (рейтинг в микронах), эти элементы пресс-формы проектируются с особой точностью.
Качество поверхности
Качество поверхности деталей для орошения и фильтров в первую очередь связано с функцией: уплотнительные поверхности, внутренние поверхности, контактирующие со средой, и легко узнаваемый в полевых условиях внешний вид.
- Поверхности под уплотнения и уплотнительные кольца (O-ring): для герметичности посадочные места уплотнений должны быть без облоя и иметь низкую шероховатость; на пластиковых деталях формообразующая поверхность в этих зонах полируется вплоть до класса SPI B, на алюминиевых корпусах они доводятся механической обработкой.
- Наружные поверхности корпусов: электроэрозионные поверхности VDI 3400 в диапазоне 27–33 скрывают царапины и следы износа, появляющиеся в процессе эксплуатации.
- Надписи и маркировка: стрелки направления потока, значение давления и логотипы наносятся на формообразующую поверхность электроэрозионной обработкой; это обеспечивает постоянную маркировку, которая не стирается на открытом воздухе.
- Поверхности алюминиевых отливок: чтобы литая поверхность была однородной перед порошковой окраской или анодированием, формообразующая поверхность и параметры литья настраиваются совместно.
На прозрачных колбах фильтров и смотровых окнах полирование SPI A2–A3 позволяет видеть загрязнение фильтрующего элемента снаружи.
Допуски
Большая часть допусков на детали для орошения и фильтров — это присоединительные и уплотнительные размеры. Трубная резьба, посадочные места уплотнений и сопряжения хомутов должны в полевых условиях стыковаться и с изделиями других производителей.
| Критерий | Типичное значение |
|---|---|
| Точность обработки формообразующих полостей и знаков | ±0,01 мм [ЗАПОЛНИТЬ] |
| Пластиковые резьбовые соединения | По стандарту на резьбу (например, ISO 228-1, ISO 7-1 или NPT) |
| Посадочные места и размеры уплотнений (ISO 20457) | TG3–TG4 [ЗАПОЛНИТЬ] |
| Отливки, полученные литьём алюминия под давлением (ISO 8062-3) | DCTG 4–6 [ЗАПОЛНИТЬ]; на обработанных участках ±0,02 мм [ЗАПОЛНИТЬ] |
Для материалов с высокой усадкой, таких как PP и PE, шаг и диаметр резьбы выполняются в пресс-форме с учётом усадки; для критической резьбы оставляется припуск по металлу (steel safe) для точной доводки после первой пробной отливки. Для круглых корпусов овальность следует задавать отдельно с точки зрения герметичности. Обработанная трубная резьба на алюминиевых корпусах проверяется соответствующими резьбовыми калибрами.
Обработка на ЧПУ
В отрасли орошения и фильтрации обработка на ЧПУ применяется как при изготовлении пресс-форм, так и на финишных операциях обработки деталей.
- Изготовление пресс-форм: полости корпусов и знаки фрезеруются; профили резьбовых знаков обрабатываются на токарных станках с ЧПУ и электроэрозией.
- Элементы дисков и сеток: тонкая геометрия канавок фильтрующих дисков и ряды мелких отверстий переносятся в пресс-форму электроэрозионной прошивкой и прецизионным фрезерованием.
- Финишная обработка алюминиевых деталей: на литых головках фильтров трубная резьба, уплотнительные поверхности и присоединительные фланцы обрабатываются на ЧПУ; так уплотнительные поверхности перестают зависеть от допусков литья.
- Зажимные приспособления: для воспроизводимого закрепления отливок изготавливаются специальные приспособления под конкретную деталь.
Поскольку изготовление пресс-формы и механическая обработка планируются на одном предприятии, припуски на обработку и базовые точки на отливке определяются ещё на этапе проектирования. Такой подход сокращает и время обработки, и долю брака при производстве алюминиевых корпусов фильтров.
Пробная отливка
Пробная отливка деталей для орошения и фильтров — это этап, на котором помимо размеров проверяются также герметичность и поведение детали под давлением.
- Пробная отливка T0: проверяются заполнение, работа механизмов вывинчивания, перемещение ползунов и съём детали.
- Образцы T1: резьба проверяется калибрами, посадочные места уплотнений и размеры корпуса — по отчёту об измерениях, после чего образцы представляются на утверждение.
- Давление и герметичность: по методике испытаний заказчика подготавливаются образцы для гидростатических испытаний давлением и испытаний на герметичность; результаты учитываются при доработке пресс-формы.
- Пробные отливки при литье алюминия под давлением: настройкой температуры расплава, скорости впрыска и температуры пресс-формы пористость и неслитины сводятся к минимуму; в критических сечениях пористость контролируется на поперечных шлифах или методом, установленным заказчиком.
- Настройки серийного производства: утверждённые настройки, включая скорость вывинчивания, время охлаждения и параметры литья, вносятся в паспорт пресс-формы.
Для изделий, требующих сборки, корпус, крышка и уплотнение собираются вместе, и выполняется функциональная проверка в условиях, приближенных к эксплуатационным.
Контроль качества
Оборудование для орошения должно годами работать в полевых условиях без обслуживания. Наши процессы контроля качества направлены на обеспечение этой долговечности на каждом этапе производства.
- Контроль резьбы и сопряжений: трубная резьба проверяется калибрами-пробками и калибрами-кольцами, критические размеры — по отчёту об измерениях; для сложных корпусов КИМ (CMM) или 3D-сканирование — широко распространённый в отрасли метод верификации.
- Документы на материалы: УФ-стабилизация и свойства сырья отслеживаются по техническим паспортам и документам на партию от поставщика; для алюминиевых сплавов может быть запрошен сертификат химического анализа.
- Визуальный и структурный контроль: проверяются облой, недолив, линии спая, а на отливках — поверхностная пористость.
- Прослеживаемость: благодаря номеру гнезда, датировочному штампу и маркировке материала любую деталь, находящуюся в эксплуатации, можно отследить вплоть до производственной партии.
Для заказчиков, работающих по требованиям к поставщикам на основе ISO 9001 или по стандартам на изделия, таким как ISO 9261 (капельные элементы систем орошения) и ISO 9912 (фильтры для систем микроорошения), подготавливается соответствующая измерительная и отгрузочная документация.
Пример проекта
Пресс-форма для алюминиевого корпуса фильтра
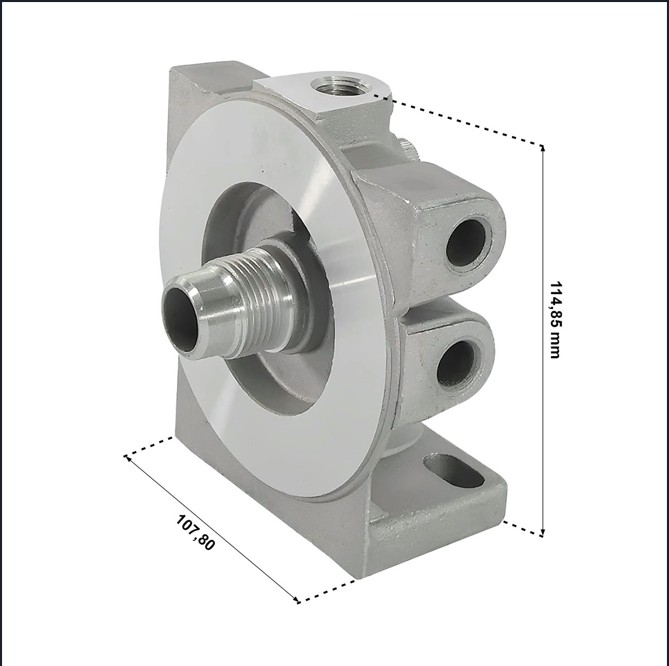
Головка фильтра, отлитая в нашей пресс-форме для литья алюминия под давлением, — типичный пример стойких к давлению корпусных деталей систем орошения и фильтрации. При проектировании пресс-форм для таких деталей литниковая система и система вентиляции, снижающие пористость отливки, прорабатываются вместе с припусками на механическую обработку резьбовых и уплотнительных зон.
Подробнее о проектеЧасто задаваемые вопросы
За какой срок изготавливается пресс-форма для корпуса фильтра системы орошения?
Будут ли детали для орошения устойчивы к солнечному излучению?
Можете ли вы изготовить пресс-форму для резьбовой крышки фильтра?
Какой корпус фильтра выбрать — пластиковый или алюминиевый?
Связанные услуги
Другие отрасли
Запрос цены
Получите предложение для вашей отрасли
Отправьте чертёж детали или 3D-модель — мы предложим материал, концепцию пресс-формы и сроки.
или позвоните прямо сейчас 0542 596 73 15