
Электротехника и электроника
Изготовление пресс-форм для литья пластмасс для электротехники и электроники
Altınel Kalıp (Конья, Турция) изготавливает пресс-формы для литья пластмасс под давлением для электротехнической и электронной промышленности: для корпусов приборов, крышек, разъёмов и клеммных колодок, выключателей, розеток и деталей светильников. Влияние материалов с антипиренами на пресс-форму, точные сопрягаемые элементы и литьё с металлическими закладными элементами мы прорабатываем на самом первом этапе проектирования.
Материалы
Выбор материала для электротехнических и электронных деталей определяется классом горючести, электроизоляционными свойствами, теплостойкостью и требованиями соответствующего стандарта на изделие.
- PC и PC/ABS: корпуса приборов, лицевые панели и прозрачные крышки; ударная прочность и возможность выбора марок с антипиренами класса UL94 V-0.
- PA66 GF25/GF30 V-0: клеммные колодки, детали предохранителей и автоматических выключателей; высокий CTI (стойкость к образованию токопроводящих дорожек) и теплостойкость.
- PBT GF30: разъёмы, каркасы катушек и корпуса датчиков; стабильность размеров и низкое влагопоглощение.
- ABS (включая марки V-0): адаптеры, коммутационная аппаратура и корпуса малых приборов.
- PPS и LCP: тонкостенные прецизионные разъёмы, которые должны выдерживать температуру пайки.
Всё шире применяются безгалогенные марки с антипиренами. Поскольку как галогенсодержащие, так и безгалогенные добавки могут вызывать коррозию и отложения (plate-out) на формообразующей поверхности, для полостей предпочтительна коррозионностойкая инструментальная сталь 1.2083 (48–52 HRC). Зоны впуска, подверженные абразивному износу стекловолокном, проектируются со сменными вставками.
Проектирование пресс-формы
В пресс-формах для корпусов электроники и разъёмов мелкие элементы играют большую роль: тонкие стенки, защёлки (snap-fit), бобышки под саморезы и отверстия под штыри с малым шагом.
- Тонкие стенки и заполнение: для корпусов со стенками 0,8–1,5 мм давление заполнения и положение впуска определяются анализом заполнения; из-за низкой термостабильности материалов с антипиренами время пребывания расплава в литниковой системе сводится к минимуму.
- Защёлки и бобышки под саморезы: для защёлок применяются наклонные толкатели или ползуны; для бобышек — соотношения толщин стенок, предотвращающие утяжины.
- Литьё с металлическими закладными элементами: клеммы, шины и резьбовые втулки устанавливаются в пресс-форму и заформовываются в деталь; фиксирующие штифты и контроль в пресс-форме исключают неправильную установку.
- Многогнёздные пресс-формы: для разъёмов и мелких деталей разброс размеров между гнёздами минимизируется за счёт сбалансированной литниковой системы или горячеканальной системы.
- Вентиляция: для отвода газов, выделяющихся из материалов с антипиренами, на плоскости разъёма и на толкателях выполняются вентиляционные каналы.
При сопряжении крышки и корпуса положение линии разъёма и возможный уступ между ними согласовываются на этапе проектирования с точки зрения сборки и внешнего вида.
Качество поверхности
Поверхность корпуса электронного прибора формирует восприятие бренда. На выбор поверхности влияют также устойчивость к царапинам, отпечатки пальцев и различия внешнего вида после сборки.
- Матовые и текстурированные корпуса: мелкие электроэрозионные поверхности VDI 3400 в диапазоне 21–27 скрывают царапины и обеспечивают однородный вид неокрашенных деталей.
- Глянцевые лицевые панели: на глянцевых чёрных или белых панелях применяется полирование SPI A1–A2; видимость следов течения и линий спая на таких поверхностях контролируется температурой пресс-формы и положением впуска.
- Световоды и прозрачные окна: для передачи света светодиодов и для стёкол индикаторов требуются высокое полирование и конструкция впуска, не оставляющая следов.
- Логотипы и символы: символы кнопок, предупреждающие знаки и места под этикетки наносятся на формообразующую поверхность электроэрозионной обработкой.
Чтобы крышка и корпус выглядели одинаково по текстуре и блеску, формообразующие поверхности ответных деталей обрабатываются одним методом и с одним номером текстуры. Для ответных деталей из разных материалов разница в блеске проверяется на образцах.
Допуски
Допуски на электротехнические и электронные детали сосредоточены в функциональных зонах: шаг штырей разъёмов, точки крепления печатных плат и размеры сопряжения крышки с корпусом.
| Критерий | Типичное значение |
|---|---|
| Точность обработки формообразующих полостей и знаков | ±0,005–0,01 мм [ЗАПОЛНИТЬ] |
| Положение разъёмов и штырей (ISO 20457) | TG2–TG3 [ЗАПОЛНИТЬ] |
| Сборочные размеры корпуса и крышки (ISO 20457) | TG3–TG4 [ЗАПОЛНИТЬ] |
| Общие размеры (ISO 20457) | TG5 |
Анизотропная усадка стеклонаполненных PA66 и PBT, зависящая от направления течения, может приводить к изгибу длинных разъёмов; поэтому положение впуска и ориентация волокон определяются анализом заполнения. Поскольку размеры деталей из PA66 изменяются при влагопоглощении, условия измерения (в сухом или кондиционированном состоянии) следует указывать в чертеже. Для изделий с уплотнением и заданной степенью защиты IP следует отдельно задавать плоскостность крышки. В многогнёздных пресс-формах для разъёмов образцы из каждого гнезда измеряются отдельно, и разброс между гнёздами указывается в отчёте.
Обработка на ЧПУ
Пресс-формы для электронных деталей из-за мелких, глубоких и тонких элементов изготавливаются с совместным применением фрезерования на ЧПУ и электроэрозионной обработки.
- Высокоскоростное фрезерование: инструментом малого диаметра обрабатываются тонкие рёбра, бобышки под саморезы и зоны защёлок; чистовые поверхности получаются такого качества, что потребность в полировании снижается.
- Электроэрозионная прошивка: вентиляционные решётки, узкие прорези, гнёзда под штыри с острыми углами и символы обрабатываются электродами.
- Электроэрозионная проволочная резка: с высокой точностью вырезаются формообразующие вставки разъёмов, отверстия под штыри и точные профили знаков.
- Шлифование: сопрягаемые поверхности вставок точно шлифуются для литья без облоя.
В многогнёздных пресс-формах для разъёмов все формообразующие вставки обрабатываются по одной CAM-программе и от одних баз, что сводит к минимуму разброс между гнёздами. На этапе прототипирования детали корпуса можно обработать на ЧПУ из пластиковой заготовки и проверить сборку и совместимость с печатной платой до инвестиций в пресс-форму.
Пробная отливка
Пробная отливка пресс-форм для электротехнических деталей — это этап, на котором помимо размеров проверяются собираемость и функциональная совместимость.
- Пробная отливка T0: проверяются баланс заполнения, образование облоя, установка закладных элементов и съём детали; в тонкостенных зонах оценивается риск недолива.
- Образцы T1 и отчёт об измерениях: в отчёт вносятся критические размеры, включая положение штырей, размеры сопряжений и бобышек под саморезы.
- Пробная сборка: на образцах проверяются сопряжение крышки с корпусом, посадка печатной платы и поведение защёлок при установке и снятии.
- Технологическое окно: для материалов с антипиренами определяются температура расплава и время пребывания, не вызывающие подгаров, изменения цвета и газовых следов; условия сушки фиксируются.
Утверждённый образец и результаты контроля первого изделия (FAI) используются как эталон для контроля качества в серийном производстве. При необходимости пробные отливки в пресс-формах крышки и корпуса проводятся одновременно, чтобы утвердить собираемость за один раз.
Контроль качества
Качество электротехнических и электронных изделий включает не только размерную точность, но и документальное подтверждение применения материалов, соответствующих стандартам безопасности.
- Документы на материалы: к делу прикладываются документы производителя сырья с указанием класса горючести UL94, показателей испытания раскалённой проволокой (GWFI/GWIT) и CTI, а также сертификаты анализа партий.
- RoHS и REACH: декларации соответствия поставщиков сырья и суперконцентратов (masterbatch) предоставляются по запросу заказчика.
- Размерный контроль: для положения штырей и мелких элементов в отрасли широко применяются оптические измерения или КИМ (CMM), которые могут быть включены в план контроля критических размеров.
- Визуальный контроль: облой, недолив, подгары и разнотон оцениваются по утверждённым граничным образцам.
- Прослеживаемость: благодаря номеру гнезда и датировочному штампу можно установить, в каком гнезде и когда изготовлена каждая деталь.
Для заказчиков, предъявляющих к поставщикам требования на основе ISO 9001, подготавливается соответствующая измерительная и отгрузочная документация.
Пример проекта
Пресс-форма для корпуса электронного устройства
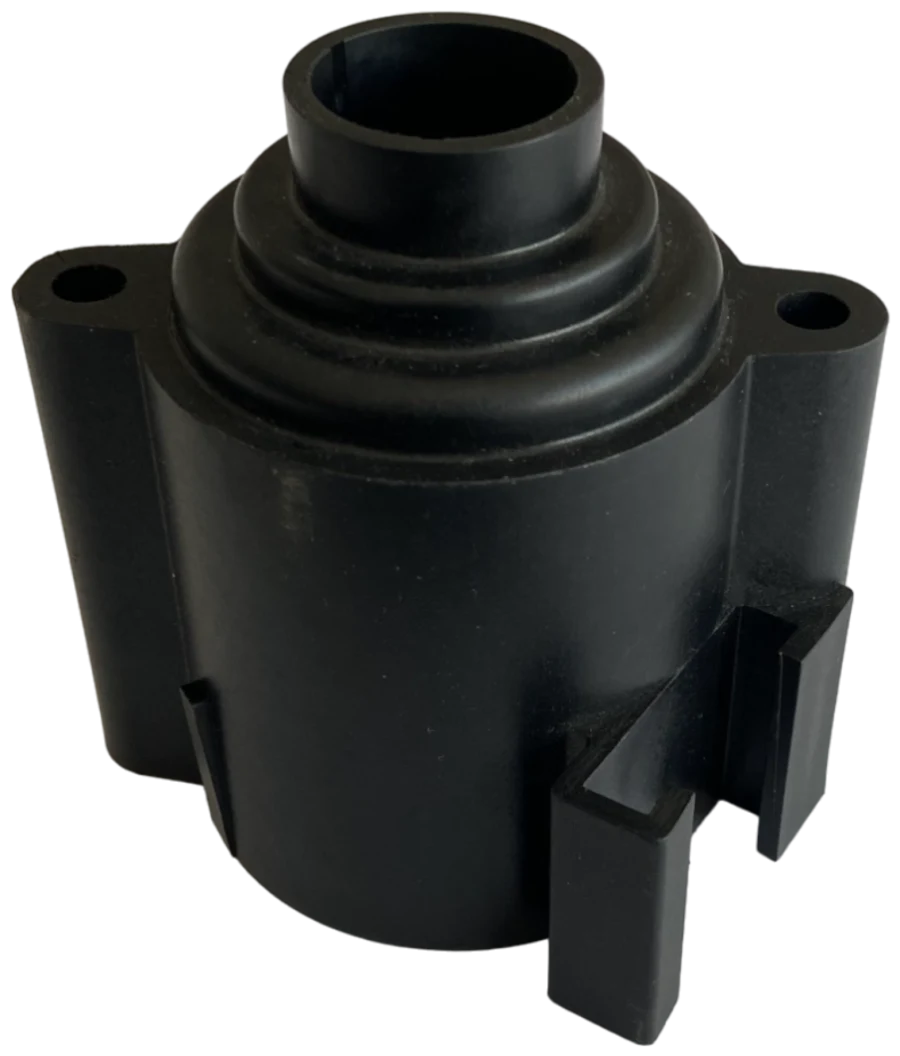
Чёрная пластиковая деталь корпуса с монтажным фланцем — типичный пример сочетания фланца с винтовым креплением, тонких стенок и матовой лицевой поверхности, характерного для электротехнических корпусов. Для таких корпусов приоритетные задачи проектирования пресс-формы — плоскостность фланца и предотвращение утяжин в зонах винтового крепления.
Подробнее о проектеЧасто задаваемые вопросы
Изготавливаете ли вы пресс-формы для материалов с антипиренами класса UL94 V-0?
Можно ли изготовить пресс-форму для деталей с заформованными металлическими клеммами или втулками?
За какой срок изготавливается пресс-форма для корпуса электроники?
Можете ли вы изготовить прототип до заказа пресс-формы?
Связанные услуги
Другие отрасли
Запрос цены
Получите предложение для вашей отрасли
Отправьте чертёж детали или 3D-модель — мы предложим материал, концепцию пресс-формы и сроки.
или позвоните прямо сейчас 0542 596 73 15