
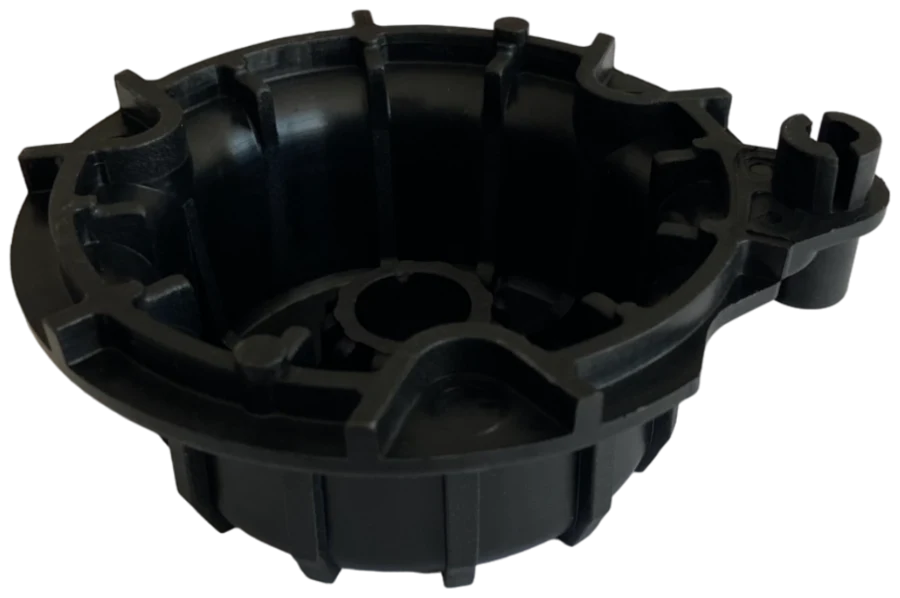
Bir plastik parçanın kalitesi ve maliyeti büyük ölçüde kalıp yapılmadan önce, tasarım masasında belirlenir. Plastik parça tasarımı kuralları, üretilebilirlik için tasarım (DFM) yaklaşımının enjeksiyon kalıplamadaki karşılığıdır: doğru et kalınlığı, yeterli çekme açısı, dengeli nervür oranları ve gereksiz undercut'lardan kaçınmak, hem çöküntü ve çarpılma gibi hataları hem de kalıp maliyetini doğrudan etkiler. Bu yazıda, ürün geliştirme ve satın alma ekiplerinin teklif aşamasına geçmeden önce kontrol etmesi gereken temel kuralları özetliyoruz.
Homojen Et Kalınlığı: Tüm Kuralların Temeli
Erimiş plastik kalıp içinde soğurken hacimce küçülür. Kalın bölgeler ince bölgelerden daha geç soğuduğu için farklı oranda çeker; sonuç yüzeyde çöküntü izi (sink mark), iç boşluk ve çarpılmadır. Bu nedenle ilk hedef, parçanın mümkün olduğunca tek ve sabit bir nominal et kalınlığına sahip olmasıdır.
- Et kalınlığındaki değişimler kademeli olmalı; geçiş bölgesinin uzunluğu, kalınlık farkının en az üç katı olacak şekilde eğimli tasarlanmalıdır.
- Kalın kesitler dolu bırakılmak yerine içi boşaltılmalı (core-out) ve gereken rijitlik nervürlerle sağlanmalıdır.
- Malzeme her zaman kalından inceye doğru akmalıdır; yolluk girişi mümkünse en kalın bölgeye yakın konumlandırılmalıdır.
- Gereğinden kalın et, çevrim süresini uzatır. Soğuma süresi kabaca et kalınlığının karesiyle arttığından, 2 mm yerine 3 mm et kalınlığı parça başı maliyeti belirgin biçimde yükseltir.
Malzemeye Göre Et Kalınlığı ve Çekme Payı
Uygun et kalınlığı; malzemenin akışkanlığına, parçanın boyutuna ve akış mesafesine bağlıdır. Aşağıdaki tablo, literatürde yaygın olarak verilen genel aralıkları yön gösterici olarak özetler. Kesin değerler için kullanılacak hammaddenin teknik veri föyü esas alınmalıdır.
| Malzeme | Tipik et kalınlığı (mm) | Tipik çekme payı (%) | Not |
|---|---|---|---|
| PP | 0,8 – 3,8 | 1,0 – 2,5 | Yarı kristal; çekme yüksek, esnek undercut'lara uygun |
| ABS | 1,1 – 3,5 | 0,4 – 0,7 | Amorf; boyutsal kararlılığı iyi, çöküntüye görece duyarlı |
| PC | 1,0 – 3,8 | 0,5 – 0,7 | Amorf; keskin köşelerde gerilim çatlağına hassas |
| PA (katkısız) | 0,8 – 3,0 | 0,8 – 2,0 | Nem alır; kalıplama sonrası ölçü değişimi olabilir |
| PA (cam elyaf takviyeli) | 0,8 – 3,0 | 0,3 – 1,0 | Çekme akış yönüne göre farklıdır (anizotropik) |
Çekme Açısı ve Radyuslar
Çekme (kalıptan çıkma) açısı
Parçanın kalıptan zorlanmadan çıkabilmesi için açılma yönüne paralel tüm yüzeylerde çekme açısı bulunmalıdır. Genel kural olarak 1°–2° güvenli bir başlangıçtır; parlatılmış yüzeylerde 0,5° mümkün olabilir. Dokulu (gren/erozyon) yüzeylerde açı artırılmalıdır: yaygın pratik, her 0,025 mm doku derinliği için yaklaşık 1° ilave etmektir. Çekme açısı yetersiz kaldığında itici izleri, sürtünme çizikleri ve deformasyon görülür.
Köşe radyusları
Keskin iç köşeler hem gerilim yığılmasına hem de akış direncine yol açar. İç köşe radyusu en az nominal et kalınlığının yarısı kadar olmalı; dış radyus ise iç radyus artı et kalınlığı alınarak köşede de sabit et kalınlığı korunmalıdır. Bu yaklaşım özellikle PC gibi çentik hassasiyeti yüksek malzemelerde kırılma riskini ciddi biçimde azaltır.
Nervür ve Boss Tasarımı
Nervürler
Nervürler, et kalınlığını artırmadan rijitlik kazandırmanın en verimli yoludur. Ancak yanlış oranlanan bir nervür, karşı yüzeyde belirgin çöküntü bırakır.
- Nervür kalınlığı nominal et kalınlığının yaklaşık %50–60'ı olmalıdır; görünür yüzeylerde alt sınıra yakın kalmak daha güvenlidir.
- Nervür yüksekliği et kalınlığının üç katını geçmemelidir; daha fazla rijitlik gerekiyorsa tek yüksek nervür yerine birden fazla kısa nervür tercih edilmelidir.
- Nervürler arası mesafe en az iki et kalınlığı olmalıdır; aksi hâlde kalıp çeliği ince kalır ve soğutma zorlaşır.
- Nervür tabanına et kalınlığının 0,25–0,5 katı kadar radyus ve yan yüzeylere 0,5°–1° çekme açısı verilmelidir.
Boss (vida kulesi) tasarımı
Vida ve insert bağlantıları için kullanılan boss'lar, duvara doğrudan yapışık ve kalın tasarlandığında çöküntü ve boşluk oluşumunun başlıca nedenidir. Boss et kalınlığı nominal et kalınlığının %60'ını aşmamalı, dış çap genellikle delik çapının yaklaşık iki katı olmalıdır. Boss'u yan duvara kalın bir kütleyle bağlamak yerine destek nervürleriyle (gusset) bağlamak ve tabanını içten boşaltmak daha doğru bir çözümdür. Kendinden kılavuzlu vidalarda delik çapı ve boss ölçüleri, vida üreticisinin malzemeye özel önerilerine göre belirlenmelidir.
Undercut'lar ve Kalıp Maliyetine Etkisi
Kalıbın açılma yönünde doğrudan çıkamayan her detay (yan delikler, klips tırnakları, iç dişler, ters kancalar) bir undercut'tır ve kalıba ek mekanizma gerektirir. Bu mekanizmalar kalıbın tasarım ve imalat süresini, bakım ihtiyacını ve arıza riskini artırır.
- Sürgü (yan maça): Dış yüzeydeki yan delik ve çıkıntılar için kullanılır; kalıp ölçüsünü ve maliyetini büyütür.
- Eğik itici (lifter): İç taraftaki küçük kancalar ve tırnaklar için kullanılır; hareket alanı tasarımda baştan öngörülmelidir.
- Döner veya katlanır maça: İç vida dişleri için gerekir; en maliyetli çözümler arasındadır.
- Zorlamalı çıkarma: PP ve PE gibi esnek malzemelerde, sığ undercut'lar mekanizma olmadan çıkarılabilir; uygulanabilirliği malzemenin uzama kabiliyetine bağlıdır.
Çoğu durumda küçük bir tasarım değişikliği undercut'ı tamamen ortadan kaldırabilir: klips tırnağının altına bir pencere açmak ve detayı kalıp yarılarının karşılıklı kapanmasıyla (shut-off) oluşturmak gibi. Bu nedenle undercut'lar, kalıp tasarımı başlamadan önce mutlaka gözden geçirilmelidir.
Toleranslar ve Çekme Payının Yönetimi
Plastik parçalarda ulaşılabilir tolerans; malzemenin çekme payına, parça boyutuna, et kalınlığı dağılımına ve proses kararlılığına bağlıdır. Yüksek çekmeli PP veya PA ile, düşük çekmeli ABS veya PC kadar dar tolerans elde etmek genellikle zordur. Pratikte izlenmesi önerilen yaklaşım şöyledir:
- Dar toleransı yalnızca montaj ve fonksiyon açısından kritik ölçülere verin; diğer ölçüler için genel tolerans sınıfı (örneğin DIN ISO 20457) referans alınabilir.
- Kalıp ayırma çizgisinden geçen ve sürgüye bağlı ölçülerin daha geniş toleranslı olacağını hesaba katın.
- Cam elyaf takviyeli malzemelerde akış yönü ile dik yöndeki çekme farkını ve buna bağlı çarpılmayı kalıp akış analiziyle önceden değerlendirin.
- Kritik ölçülerde kalıbı "çelik emniyetli" (steel-safe) yaklaşımla imal edin; böylece deneme baskısı sonrası düzeltme, kalıba çelik ekleyerek değil, çelik alarak yapılabilir.
Sonuç
Sabit et kalınlığı, yeterli çekme açısı, doğru oranlanmış nervür ve boss'lar ve en aza indirilmiş undercut'lar; daha kısa çevrim süresi, daha az deneme turu ve daha ekonomik bir kalıp anlamına gelir. Altınel Kalıp olarak parça tasarımınızı üretilebilirlik açısından birlikte gözden geçirebilir, kalıp imalatı ve teklif sürecinde destek olabiliriz.