
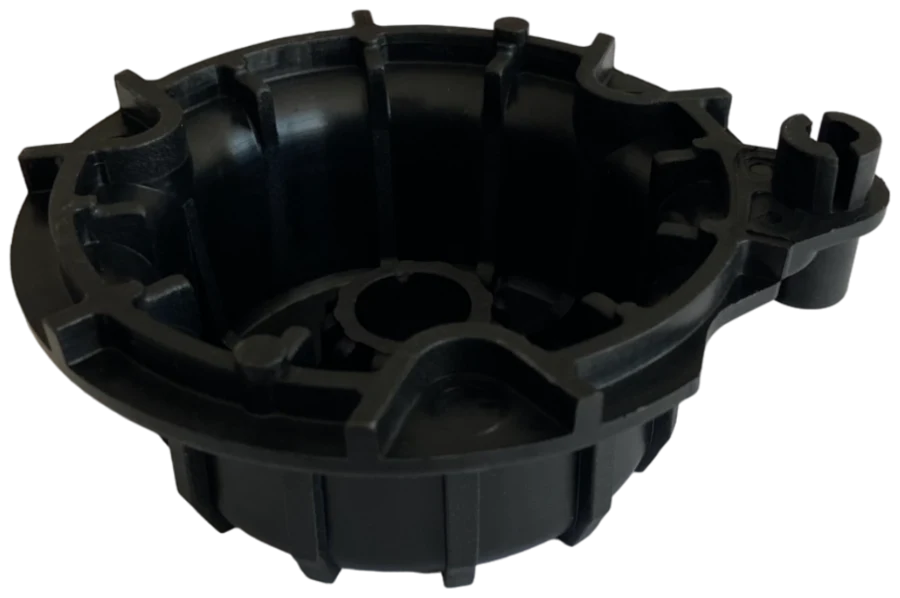
Qualität und Kosten eines Kunststoffteils werden weitgehend schon am Konstruktionstisch festgelegt, bevor das Werkzeug gebaut wird. Die Konstruktionsrichtlinien für Kunststoffteile sind die Entsprechung des Ansatzes „Design for Manufacturing“ (DFM) im Spritzguss: Die richtige Wanddicke, ausreichende Entformungsschrägen, ausgewogene Rippenverhältnisse und der Verzicht auf unnötige Hinterschnitte beeinflussen sowohl Fehler wie Einfallstellen und Verzug als auch die Werkzeugkosten unmittelbar. In diesem Beitrag fassen wir die grundlegenden Regeln zusammen, die Produktentwicklungs- und Einkaufsteams vor der Angebotsphase prüfen sollten.
Gleichmäßige Wanddicke: die Grundlage aller Regeln
Die Kunststoffschmelze schwindet im Werkzeug beim Abkühlen volumetrisch. Da dicke Bereiche später abkühlen als dünne, schwinden sie unterschiedlich stark; das Ergebnis sind Einfallstellen (Sink Marks) auf der Oberfläche, Lunker im Inneren und Verzug. Das erste Ziel ist daher, dass das Teil möglichst eine einzige, konstante Nennwanddicke hat.
- Wanddickenänderungen sollten allmählich erfolgen; die Übergangszone ist so geneigt auszulegen, dass ihre Länge mindestens das Dreifache des Dickenunterschieds beträgt.
- Dicke Querschnitte sollten nicht massiv belassen, sondern ausgehöhlt (Core-out) werden; die erforderliche Steifigkeit wird durch Rippen erreicht.
- Das Material sollte stets vom dicken zum dünnen Bereich fließen; der Anschnitt sollte wenn möglich nahe am dicksten Bereich liegen.
- Eine unnötig dicke Wand verlängert die Zykluszeit. Da die Kühlzeit grob mit dem Quadrat der Wanddicke wächst, erhöht eine Wanddicke von 3 mm statt 2 mm die Kosten pro Teil deutlich.
Wanddicke und Schwindung nach Material
Die geeignete Wanddicke hängt von der Fließfähigkeit des Materials, der Teilegröße und dem Fließweg ab. Die folgende Tabelle fasst die in der Fachliteratur üblichen allgemeinen Bereiche als Orientierung zusammen. Verbindlich sind die Werte im technischen Datenblatt des verwendeten Rohstoffs.
| Material | Typische Wanddicke (mm) | Typische Schwindung (%) | Hinweis |
|---|---|---|---|
| PP | 0,8 – 3,8 | 1,0 – 2,5 | Teilkristallin; hohe Schwindung, geeignet für elastische Hinterschnitte |
| ABS | 1,1 – 3,5 | 0,4 – 0,7 | Amorph; gute Maßstabilität, vergleichsweise empfindlich für Einfallstellen |
| PC | 1,0 – 3,8 | 0,5 – 0,7 | Amorph; empfindlich für Spannungsrisse an scharfen Ecken |
| PA (unverstärkt) | 0,8 – 3,0 | 0,8 – 2,0 | Nimmt Feuchtigkeit auf; nach dem Spritzgießen sind Maßänderungen möglich |
| PA (glasfaserverstärkt) | 0,8 – 3,0 | 0,3 – 1,0 | Schwindung je nach Fließrichtung unterschiedlich (anisotrop) |
Entformungsschräge und Radien
Entformungsschräge
Damit sich das Teil ohne Zwang aus dem Werkzeug lösen lässt, müssen alle Flächen parallel zur Öffnungsrichtung eine Entformungsschräge aufweisen. Als Faustregel sind 1°–2° ein sicherer Ausgangspunkt; bei polierten Flächen können 0,5° möglich sein. Bei genarbten (geätzten/erodierten) Flächen muss der Winkel erhöht werden: Üblich ist, je 0,025 mm Narbungstiefe etwa 1° zuzugeben. Bei zu kleiner Entformungsschräge treten Auswerfermarkierungen, Reibspuren und Verformungen auf.
Eckenradien
Scharfe Innenecken führen sowohl zu Spannungskonzentrationen als auch zu Fließwiderstand. Der Innenradius sollte mindestens der halben Nennwanddicke entsprechen; der Außenradius wird als Innenradius plus Wanddicke gewählt, damit auch in der Ecke die Wanddicke konstant bleibt. Dieser Ansatz verringert das Bruchrisiko erheblich, insbesondere bei kerbempfindlichen Werkstoffen wie PC.
Gestaltung von Rippen und Domen
Rippen
Rippen sind der effizienteste Weg, Steifigkeit zu gewinnen, ohne die Wanddicke zu erhöhen. Eine falsch dimensionierte Rippe hinterlässt jedoch auf der Gegenseite deutliche Einfallstellen.
- Die Rippendicke sollte etwa 50–60 % der Nennwanddicke betragen; an Sichtflächen ist es sicherer, nahe der Untergrenze zu bleiben.
- Die Rippenhöhe sollte das Dreifache der Wanddicke nicht überschreiten; ist mehr Steifigkeit erforderlich, sind mehrere niedrige Rippen einer einzelnen hohen Rippe vorzuziehen.
- Der Abstand zwischen Rippen sollte mindestens zwei Wanddicken betragen; andernfalls wird der Werkzeugstahl zu dünn und die Kühlung erschwert.
- Am Rippenfuß sollte ein Radius von 0,25–0,5 der Wanddicke und an den Seitenflächen eine Entformungsschräge von 0,5°–1° vorgesehen werden.
Gestaltung von Domen (Schraubdomen)
Dome für Schraub- und Einsatzverbindungen sind die Hauptursache für Einfallstellen und Lunker, wenn sie direkt an die Wand angebunden und dick ausgeführt werden. Die Wanddicke des Doms sollte 60 % der Nennwanddicke nicht überschreiten, der Außendurchmesser in der Regel etwa das Doppelte des Bohrungsdurchmessers betragen. Statt den Dom mit einer dicken Masse an die Seitenwand anzubinden, ist es besser, ihn über Stützrippen (Gussets) anzubinden und seinen Fuß von innen auszuhöhlen. Bei selbstfurchenden Schrauben sind Bohrungsdurchmesser und Domabmessungen nach den werkstoffspezifischen Empfehlungen des Schraubenherstellers festzulegen.
Hinterschnitte und ihr Einfluss auf die Werkzeugkosten
Jedes Detail, das sich nicht direkt in Öffnungsrichtung des Werkzeugs entformen lässt (seitliche Bohrungen, Clip-Haken, Innengewinde, Hinterhaken), ist ein Hinterschnitt und erfordert im Werkzeug einen zusätzlichen Mechanismus. Diese Mechanismen erhöhen Konstruktions- und Fertigungszeit, Wartungsbedarf und Ausfallrisiko des Werkzeugs.
- Schieber (Seitenkern): Wird für seitliche Bohrungen und Vorsprünge an der Außenfläche eingesetzt; vergrößert Werkzeugabmessungen und -kosten.
- Schrägauswerfer (Lifter): Wird für kleine Haken und Rasten auf der Innenseite eingesetzt; der Bewegungsraum muss in der Konstruktion von Anfang an eingeplant werden.
- Drehbarer oder einklappbarer Kern: Erforderlich für Innengewinde; gehört zu den teuersten Lösungen.
- Zwangsentformung: Bei elastischen Werkstoffen wie PP und PE lassen sich flache Hinterschnitte ohne Mechanismus entformen; die Anwendbarkeit hängt von der Dehnfähigkeit des Materials ab.
In vielen Fällen kann eine kleine Konstruktionsänderung den Hinterschnitt komplett beseitigen: etwa ein Fenster unter dem Clip-Haken und die Ausbildung des Details durch das gegenseitige Schließen der Werkzeughälften (Shut-off). Deshalb sollten Hinterschnitte unbedingt geprüft werden, bevor die Werkzeugkonstruktion beginnt.
Toleranzen und Umgang mit der Schwindung
Die bei Kunststoffteilen erreichbare Toleranz hängt von der Schwindung des Materials, der Teilegröße, der Wanddickenverteilung und der Prozessstabilität ab. Mit stark schwindendem PP oder PA ist es in der Regel schwierig, so enge Toleranzen zu erreichen wie mit gering schwindendem ABS oder PC. In der Praxis empfiehlt sich folgendes Vorgehen:
- Enge Toleranzen nur bei Maßen vorgeben, die für Montage und Funktion kritisch sind; für die übrigen Maße kann eine allgemeine Toleranzklasse (z. B. DIN ISO 20457) herangezogen werden.
- Berücksichtigen Sie, dass Maße über die Trennebene und Maße, die von einem Schieber abhängen, größere Toleranzen haben.
- Bewerten Sie bei glasfaserverstärkten Werkstoffen den Schwindungsunterschied zwischen Fließrichtung und Querrichtung sowie den damit verbundenen Verzug vorab mit der Füllsimulation.
- Fertigen Sie das Werkzeug bei kritischen Maßen mit dem Ansatz „Stahl sicher“ (steel-safe); so kann die Korrektur nach der Bemusterung durch Abtragen statt durch Aufbringen von Stahl erfolgen.
Fazit
Konstante Wanddicke, ausreichende Entformungsschrägen, richtig dimensionierte Rippen und Dome sowie minimierte Hinterschnitte bedeuten kürzere Zykluszeiten, weniger Bemusterungsschleifen und ein wirtschaftlicheres Werkzeug. Als Altınel Kalıp können wir Ihre Teilekonstruktion gemeinsam mit Ihnen auf Fertigungsgerechtheit prüfen und Sie bei Werkzeugbau und Angebot unterstützen.