
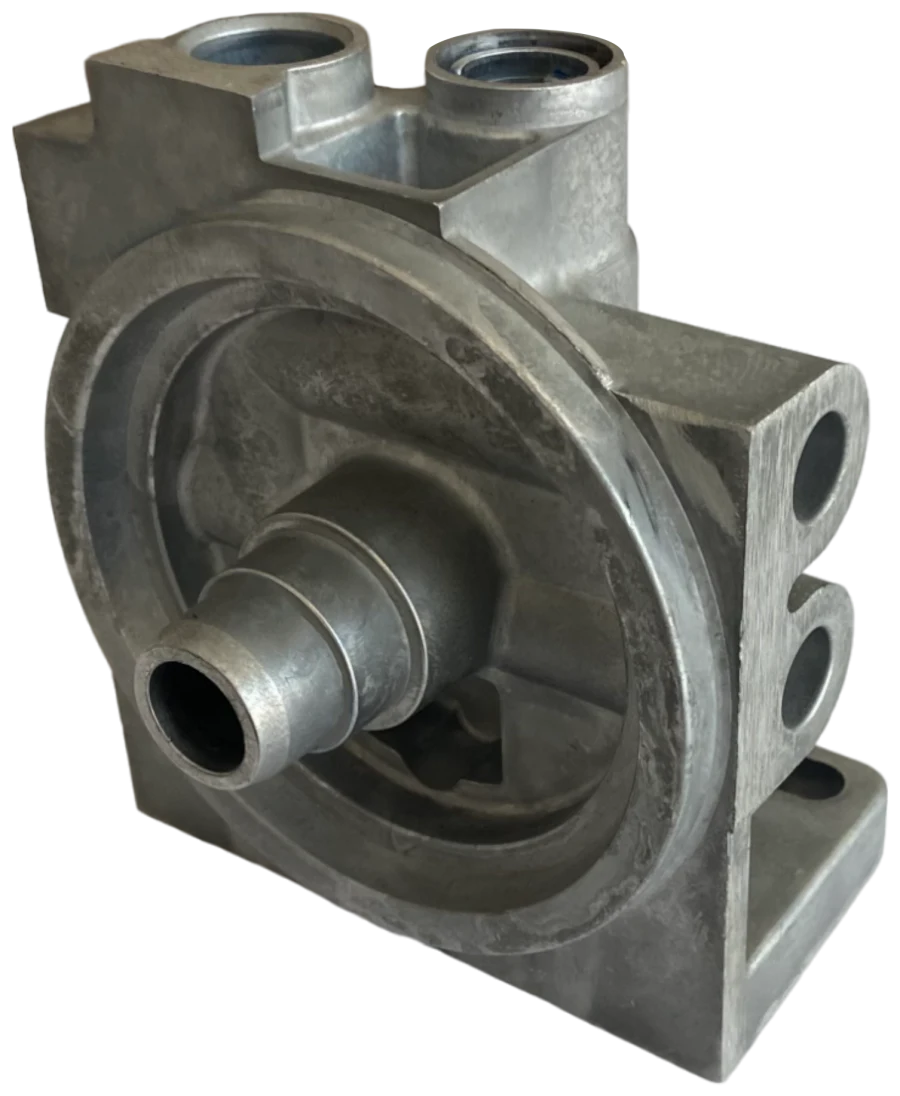
Altınel Kalıp — мастерская по проектированию и изготовлению пресс-форм для литья алюминия в районе Каратай города Конья. Технически это изготовление пресс-форм для литья алюминия под давлением: расплавленный алюминий под высоким давлением и с большой скоростью подаётся в полость стальной формы, и деталь формируется за считанные секунды.
Пресс-формы для литья алюминия под давлением — такая же повседневная часть нашей работы, как и формы для литья пластмасс. Производителям, работающим в алюминиевой литейной отрасли Коньи, мы обеспечиваем инженерную и производственную поддержку «в одних руках» на всём пути от идеи детали до формы, готовой к серийному производству.
Литьё алюминия под давлением — один из самых эффективных способов серийного изготовления лёгких, прочных и теплопроводных деталей при коротком времени цикла. Значительная часть этой эффективности зависит от пресс-формы: если в ней есть дефект, он повторяется в каждом цикле. Поэтому мы начинаем с понимания детали и ваших требований к производству и проектируем форму под реальные производственные условия.
Как работает пресс-форма для литья алюминия под давлением?
Пресс-форма состоит из двух половин — неподвижной и подвижной. Производство идёт повторяющимися циклами:
- Смыкание формы: подвижная половина смыкается и запирается с большим усилием запирания.
- Впрыск: расплавленный алюминий подаётся поршнем в полость формы с высокой скоростью и под высоким давлением.
- Затвердевание: металл контролируемо затвердевает благодаря охлаждающим каналам.
- Раскрытие формы и выталкивание: форма раскрывается, толкатели выталкивают деталь, и цикл начинается заново.
При литье алюминия обычно применяют машины с холодной камерой прессования. Металл плавится в отдельной печи, в каждом цикле заливается в камеру прессования и поршнем подаётся в форму. Такая схема — наилучшее решение с учётом склонности алюминия изнашивать стальные элементы узла впрыска.
Время цикла зависит от массы детали, толщины стенок и системы охлаждения формы. Для стабильного качества деталей критически важно, чтобы форма в каждом цикле работала в одном и том же температурном диапазоне.
Выбор сплава
Конструкция формы определяется жидкотекучестью и усадкой применяемого сплава. Ниже приведены общие свойства двух наиболее распространённых сплавов.
| Сплав | Общие свойства | Типичное применение |
|---|---|---|
| EN AC-46000 (AlSi9Cu3) | Хорошие литейные свойства, высокая прочность, пригодность для механической обработки | Корпуса автомобильных деталей и машин, крышки, кронштейны |
| EN AC-44300 (AlSi12) | Очень хорошая жидкотекучесть, литьё тонкостенных деталей, хорошая коррозионная стойкость | Тонкостенные детали сложной геометрии, корпуса |
В конечном счёте выбор сплава зависит от назначения детали, толщины стенок и последующих операций. На этапе подготовки предложения мы оцениваем его вместе с вами. Если заказчик указал стандарт сплава, форма проектируется с учётом именно его; усадочный припуск также определяется по выбранному сплаву.
На что мы обращаем внимание при проектировании формы?
Хорошая пресс-форма для литья алюминия под давлением должна воспроизводимо давать деталь по чертежу — без дефектов и точно в размер. При проектировании определяющими являются следующие вопросы:
- Литниковая система и питатель: направление и скорость входа металла в полость напрямую влияют на качество заполнения и риск пористости.
- Промывники: выносят за пределы полости холодный металл, оксиды и воздух.
- Вентиляция и вакуум: запертый воздух вызывает пористость; применяются подходящие вентиляционные каналы и, при необходимости, вакуумная система.
- Охлаждение и тепловой баланс: равномерная температура формы определяет коробление, дефекты поверхности и время цикла.
- Стержни и ползуны: обеспечивают извлечение из формы поднутрений, боковых отверстий и сопрягаемых поверхностей.
- Количество гнёзд: одногнёздная форма даёт гибкость при малых тиражах и крупных деталях; многогнёздная снижает себестоимость единицы при больших тиражах. Для взаимосвязанных деталей можно рассмотреть и семейную форму.
Прежде чем принимать эти решения, мы проектируем в среде 3D CAD-CAM и с помощью анализа технологичности и симуляции течения и литья изучаем заполнение и затвердевание на компьютере. Так мы выявляем проблемы ещё до того, как начата резка стали.
Стали для пресс-форм и термообработка
Формы для литья алюминия работают при высоких температурах и в условиях термоудара. Поэтому для полости формы обычно выбирают штамповые стали для горячего деформирования, такие как 1.2343 и 1.2344. В процессе обработки сталь доводят до нужной твёрдости снятием напряжений и вакуумной термообработкой. На участках, подверженных износу и налипанию, поверхностная обработка, например азотирование, продлевает срок службы формы. Марка стали и твёрдость определяются геометрией детали и ожидаемым объёмом производства.
Влияние термообработки на ресурс формы велико: слишком твёрдая сталь рискует растрескаться, слишком мягкая — преждевременно износиться и пострадать от термической усталости. Предварительный подогрев перед вводом формы в эксплуатацию и регулярное обслуживание в процессе работы также отдаляют появление трещин.
Обработка на ЧПУ: форма и литая деталь
Полости, стержни и ползуны формы точно обрабатываются на станках с ЧПУ; в необходимых зонах применяется электроэрозионная обработка. Те же возможности ЧПУ мы предлагаем и для вторичных операций над литой деталью.
- Припуски на обработку: на поверхностях, которые будут обрабатываться после литья, в форме оставляется достаточный и равномерный припуск.
- Базы для крепления: для воспроизводимой установки детали на станке базовые поверхности планируются ещё на этапе литья.
- Резьбовые и уплотнительные поверхности: нарезание резьбы, зенкование и обработка посадочных поверхностей под уплотнения в деталях, требующих герметичности, выполняются после литья.
Пробная отливка и согласование образцов
После завершения изготовления формы выполняется пробная отливка. Первые образцы измеряются и визуально и по размерам сравниваются с чертежом; при необходимости форма корректируется. Образец, согласованный заказчиком, принимается за эталон для серийного производства. В ходе пробной отливки мы совместно оцениваем такие моменты, как заполнение, пористость, качество поверхности, облой и отклонения размеров; параметры литья и доработки формы фиксируются в записях. После согласования мы продолжаем обслуживание и поддержку доработок. Поскольку размеры формы и сроки подготовки зависят от детали, информацию [ЗАПОЛНИТЬ] о максимальном размере детали и сроке поставки мы уточняем на этапе предложения.
Для каких отраслей мы работаем?
- Оросительные и фильтрационные системы
- Автомобильная промышленность (поставщики комплектующих)
- Производители машин и оборудования
- Электротехнические и электронные корпуса
- Осветительная арматура
Наши услуги
- Проектирование детали и анализ технологичности
- Симуляция течения и литья в форме
- Изготовление пресс-форм для литья алюминия
- Обработка на ЧПУ
- Пробная отливка и согласование образцов
- Обслуживание и доработка форм
- Пресс-формы для литья пластмасс и контрактное производство полуфабрикатов
Чем отличаются пресс-формы для литья пластмасс и алюминия
Хотя оба метода основаны на принципе впрыска, материал, давление и температурные условия различаются. Поэтому различаются и подход к выбору стали формы, охлаждению и вентиляции. Какой метод подходит для вашей детали, мы можем оценить вместе.
Пришлите нам чертёж детали или 3D-модель (STEP, PARASOLID): мы проведём техническую оценку для пресс-формы для литья алюминия под давлением и подготовим для вас подходящее предложение.