
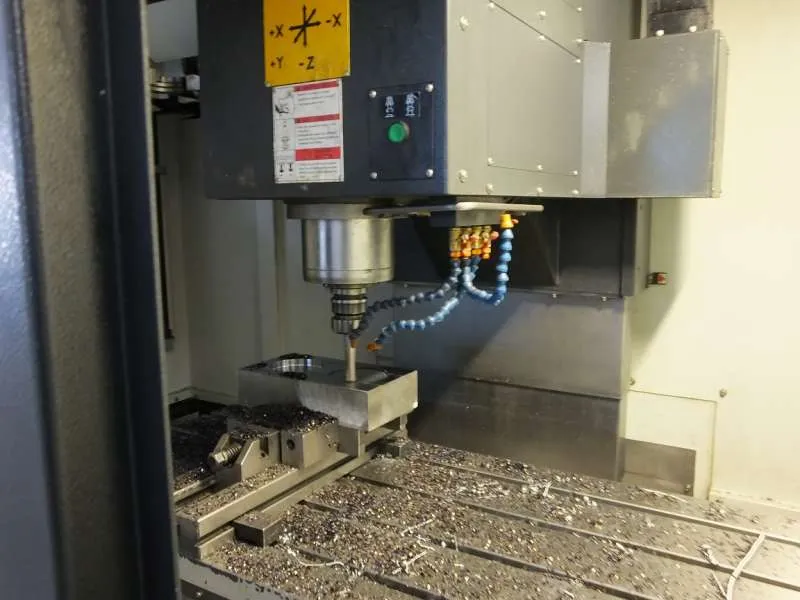
Качество литьевой формы во многом зависит от того, как обработан стальной блок. Обработка на ЧПУ при изготовлении пресс-форм — основной этап производства, на котором трёхмерная модель с экрана проектировщика превращается с очень малыми допусками в реальные матрицу и пуансон. Стабильность размеров детали, внешний вид поверхности, риск облоя по линии разъёма и даже время цикла определяются решениями, принятыми на этом этапе. В этой статье мы рассматриваем процесс от черновой обработки до чистовой, влияние числа осей, выбор инструмента и траектории, обработку закалённой стали и случаи, когда подключается электроэрозионная обработка (ЭЭО).
Черновая, промежуточная и чистовая обработка: трёхэтапный подход
Сталь для пресс-формы не доводят до окончательной формы за одну операцию. Съём стружки делится на три этапа с разными задачами:
- Черновая обработка: цель — как можно быстрее удалить основную часть материала. Обычно применяют фрезы большого диаметра со сменными пластинами и адаптивные или трохоидальные траектории. На поверхности, как правило, оставляют припуск 0,3–1 мм.
- Промежуточная (получистовая) обработка: сглаживается ступенчатая поверхность, оставшаяся после черновой, и припуск выравнивается во всех точках. Если пропустить этот этап, чистовой инструмент в одном месте снимает много, в другом мало; результат — прогиб инструмента и ошибка размера.
- Чистовая обработка: малым шагом и сферическими либо торовыми фрезами получают окончательную геометрию и поверхность. Здесь определяются размеры и качество поверхности.
Принцип равномерного припуска — ключ к стабильности размеров, особенно в формах с глубокими карманами и тонкими рёбрами. Поэтому качество чистовой обработки в значительной степени зависит от качества промежуточной.
3-осевая и 5-осевая обработка на ЧПУ: что и когда применять
3-осевые станки по-прежнему самое экономичное решение для гнёзд формы с плоской плоскостью разъёма и не слишком большой глубиной. Однако в глубоких полостях инструмент приходится закреплять с большим вылетом, а это означает вибрацию, прогиб и плохую поверхность.
При 5-осевой обработке заготовка или шпиндель могут наклоняться, поэтому инструмент закрепляется с меньшим вылетом и подходит к поверхности под подходящим углом. При обработке по схеме 3+2 (с позиционированием) многие детали формы можно завершить за одну установку; непрерывная 5-осевая обработка даёт дополнительные преимущества на поверхностях свободной формы и крутых стенках.
| Критерий | 3 оси | 5 осей (3+2 / непрерывная) |
|---|---|---|
| Глубокие карманы | Длинный инструмент, риск прогиба | Короткий инструмент, более жёсткое резание |
| Число установок | Может потребоваться несколько установок | Чаще всего одна установка |
| Наклонные поверхности и отверстия под углом | Требуется дополнительная оснастка или ЭЭО | Обрабатываются напрямую |
| Программирование и стоимость | Проще, экономичнее | CAM и станок дороже |
Высокоскоростная обработка и стратегия траекторий в CAM
Высокоскоростная обработка (HSM) — это сочетание высокой частоты вращения шпинделя и подачи с малой глубиной резания. Поскольку нагрузка на инструмент снижается, основная часть тепла уходит со стружкой, стойкость инструмента растёт, а тонкие стенки обрабатываются без деформации. Но эффективность HSM зависит не столько от станка, сколько от качества CAM-программы.
Выбор траектории инструмента
- Адаптивная / трохоидальная черновая обработка: поддерживает постоянный угол врезания инструмента и предотвращает резкие скачки нагрузки.
- Чистовая обработка по Z-уровням (контурная): даёт ровный и стабильный результат на крутых стенках.
- Параллельная и спиральная чистовая обработка: оставляет однородный след на горизонтальных или слабонаклонных поверхностях.
- Обработка остаточного материала (rest): зачищает углы, недоступные крупному инструменту, малым инструментом.
Выбор инструмента
При обработке пресс-форм обычно предпочитают твердосплавные фрезы с покрытием. Для черновой обработки распространены торовые фрезы (с радиусом при вершине), для чистовой — сферические. Основное правило: закреплять инструмент с минимально возможным вылетом и выбирать наибольший диаметр, допустимый геометрией; чем больше отношение длины инструмента к диаметру, тем быстрее растёт прогиб. Столкновения и контакт с оправкой также нужно проверить в CAM-симуляции, прежде чем программа попадёт на станок.
Обработка закалённой стали и место электроэрозии
В традиционном процессе сталь для пресс-формы обрабатывают в мягком состоянии, отправляют на термообработку, затем завершают шлифованием и ЭЭО. Коробление при термообработке требует дополнительного припуска на правку и ручной работы. Сегодня закалённые стали твёрдостью примерно до 50–60 HRC можно обрабатывать фрезой напрямую (твёрдая обработка). Так коробление после термообработки устраняется на чистовом этапе, а потребность в слесарной подгонке уменьшается.
Тем не менее некоторые геометрические элементы фрезой обработать нельзя либо это неэкономично. В таких случаях подключается прошивная или проволочная электроэрозионная обработка:
- Острые внутренние углы и радиусы меньше радиуса инструмента
- Очень узкие и глубокие пазы под рёбра
- Пазы с большим отношением глубины к ширине
- Зоны, требующие особой структуры поверхности
- Точные отверстия под выталкиватели и стержни, которые нужно вырезать проволочной электроэрозией
Хорошая конструкция пресс-формы заранее планирует разделение работ между ЧПУ и ЭЭО. Например, небольшой радиус во внутренних углах детали может избавить от необходимости в электроде и снизить и сроки, и стоимость. При необходимости сами электроды из графита или меди также изготавливаются на ЧПУ.
Измерение, проверка и качество поверхности
По окончании обработки деталь не переходит к сборке без измерения. Нулевая точка и критические размеры контролируются в ходе обработки измерительным щупом на станке, а готовые детали сравниваются с CAD-моделью на координатно-измерительной машине (КИМ) или оптическим сканированием. Эта проверка особенно важна в многогнёздных формах для раннего выявления разницы размеров между гнёздами.
Качество поверхности напрямую связано с шагом чистовой обработки, износом инструмента и динамикой станка. Чем ближе удаётся подойти на ЧПУ к целевой шероховатости, тем короче последующая полировка. Для прозрачных деталей, которым нужна зеркальная поверхность, полировка неизбежна; на поверхностях под текстуру однородный след чистовой обработки помогает получить ровную текстуру.
| Проблема | Возможная причина | Решение |
|---|---|---|
| Волнистая поверхность, следы вибрации | Инструмент с большим вылетом, большая сила резания | Короткий вылет, наклон по 5 осям, малая глубина резания |
| Отклонение размера | Неравномерный чистовой припуск, износ инструмента | Промежуточная обработка, измерение длины инструмента, обработка остаточного материала |
| Ступенчатые следы в углах | Переходы траектории, резкая смена направления | Сглаженные траектории, подходящие движения врезания и выхода |
Итог: правильное планирование — меньше срок изготовления формы
Обработка на ЧПУ при изготовлении пресс-форм достигает успеха не только мощностью станка, но и правильным порядком этапов, подходящим числом осей, продуманной CAM-стратегией и систематическим измерением. Если учитывать эти шаги уже на стадии конструирования детали, число доработок после пробных отливов сокращается, а форма быстрее готова к утверждению образцов.
Если вам нужен анализ конструкции детали, изготовление пресс-формы или коммерческое предложение, свяжитесь с командой Altınel Kalıp.