
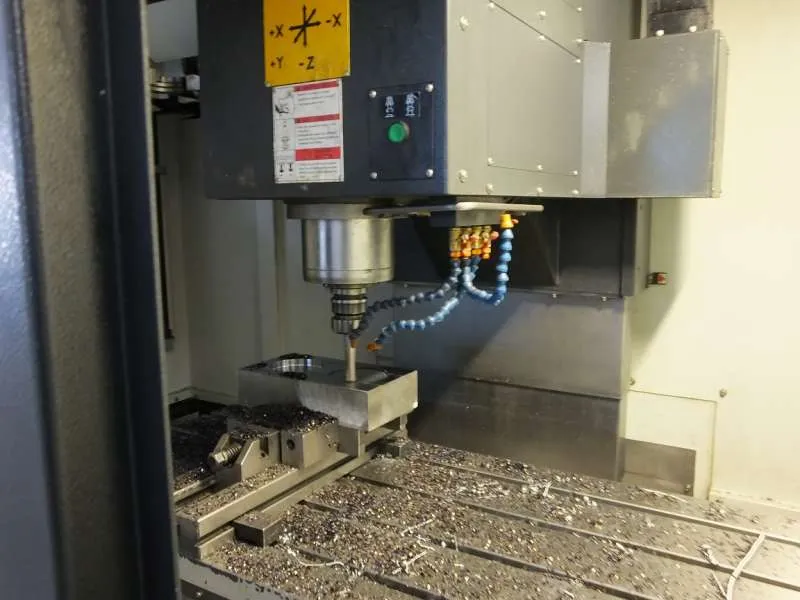
Bir enjeksiyon kalıbının kalitesi, büyük ölçüde çelik bloğun nasıl işlendiğine bağlıdır. Kalıp imalatında CNC işleme, tasarım ekranındaki üç boyutlu modeli çok dar toleranslarla gerçek bir dişi ve erkek kalıba dönüştüren temel üretim adımıdır. Parçanın ölçü tutarlılığı, yüzey görünümü, ayırma çizgisindeki çapak riski ve hatta çevrim süresi bu aşamada verilen kararlarla şekillenir. Bu yazıda kaba işlemeden finişe kadar süreci, eksen sayısının etkisini, takım ve takım yolu seçimini, sertleştirilmiş çelik işlemeyi ve EDM'nin devreye girdiği noktaları ele alıyoruz.
Kaba, Ara ve Finiş İşleme: Üç Aşamalı Yaklaşım
Kalıp çeliği tek bir operasyonda nihai forma getirilmez. Talaş kaldırma, amaçları farklı üç aşamaya bölünür:
- Kaba işleme: Amaç, malzemenin büyük bölümünü en kısa sürede kaldırmaktır. Genellikle büyük çaplı, değiştirilebilir uçlu frezeler ve adaptif ya da trokoidal takım yolları kullanılır. Yüzeyde çoğunlukla 0,3–1 mm arasında bir işleme payı bırakılır.
- Ara (yarı finiş) işleme: Kabadan kalan basamaklı yüzey düzeltilir ve pay her noktada eşitlenir. Bu adım atlanırsa finiş takımı bir yerde çok, bir yerde az talaş alır; sonuç takım sapması ve ölçü hatasıdır.
- Finiş işleme: Küçük adım aralıkları ve küresel uçlu ya da torus frezelerle nihai geometri ve yüzey elde edilir. Ölçü ve yüzey kalitesi burada belirlenir.
Eşit pay bırakma ilkesi, özellikle derin cepli ve ince nervürlü kalıplarda ölçü tutarlılığının anahtarıdır. Bu nedenle finişin kalitesi, büyük ölçüde ara işlemenin kalitesine bağlıdır.
3 Eksen ve 5 Eksen CNC: Hangisi Ne Zaman?
3 eksenli tezgâhlar, düz ayırma yüzeyli ve fazla derin olmayan kalıp gözleri için hâlâ en ekonomik çözümdür. Ancak derin boşluklarda takımın uzun bağlanması gerekir; bu da titreşim, sapma ve kötü yüzey anlamına gelir.
5 eksenli işlemede iş parçası veya iş mili eğilebildiği için takım daha kısa bağlanır ve yüzeye uygun açıyla yaklaşır. 3+2 (konumlandırmalı) işleme ile birçok kalıp parçası tek bağlamada tamamlanabilir; sürekli 5 eksen ise serbest formlu yüzeylerde ve dik duvarlarda ek avantaj sağlar.
| Kriter | 3 Eksen | 5 Eksen (3+2 / sürekli) |
|---|---|---|
| Derin cepler | Uzun takım, sapma riski | Kısa takım, daha rijit kesme |
| Bağlama sayısı | Birden fazla bağlama gerekebilir | Çoğunlukla tek bağlama |
| Eğik yüzeyler ve açılı delikler | Ek aparat veya EDM gerekir | Doğrudan işlenebilir |
| Programlama ve maliyet | Daha basit, daha ekonomik | CAM ve tezgâh maliyeti daha yüksek |
Yüksek Hızlı İşleme ve CAM'de Takım Yolu Stratejisi
Yüksek hızlı işleme (HSM), yüksek iş mili devri ve ilerlemenin düşük talaş derinliğiyle birleştirilmesidir. Takıma binen kuvvet azaldığı için ısının büyük kısmı talaşla uzaklaşır, takım ömrü uzar ve ince duvarlar deforme olmadan işlenebilir. Ancak HSM'nin verimi tezgâhtan çok CAM programının kalitesine bağlıdır.
Takım yolu seçimi
- Adaptif / trokoidal kaba işleme: Takımın kavrama açısını sabit tutar, ani yük artışlarını önler.
- Z-seviye (kontur) finiş: Dik duvarlarda düzgün ve tutarlı sonuç verir.
- Paralel ve spiral finiş: Yatay ya da hafif eğimli yüzeylerde homojen iz bırakır.
- Kalan malzeme (rest) işleme: Büyük takımın ulaşamadığı köşeleri küçük takımla temizler.
Takım seçimi
Kalıp işlemede genellikle kaplamalı karbür frezeler tercih edilir. Kaba işlemede torus (köşe radyuslu) frezeler, finişte küresel uçlu frezeler yaygındır. Temel kural, takımı olabildiğince kısa bağlamak ve geometrinin izin verdiği en büyük çapı seçmektir; takım boyunun çapa oranı büyüdükçe sapma hızla artar. CAM simülasyonu ile çarpışma ve tutucu teması da program tezgâha gitmeden kontrol edilmelidir.
Sertleştirilmiş Çelik İşleme ve EDM'nin Yeri
Geleneksel akışta kalıp çeliği yumuşak hâlde işlenir, ısıl işleme gönderilir, ardından taşlama ve EDM ile tamamlanır. Isıl işlem sırasındaki çarpılma ise ek düzeltme payı ve el işçiliği gerektirir. Günümüzde yaklaşık 50–60 HRC sertliğe kadar çelikleri doğrudan freze ile işlemek (sert işleme) mümkündür. Böylece ısıl işlem sonrası oluşan çarpılma finiş aşamasında giderilir ve tesviye ihtiyacı azalır.
Bununla birlikte bazı geometriler freze ile işlenemez ya da ekonomik değildir. Bu durumda dalma veya tel erozyon (EDM) devreye girer:
- Keskin iç köşeler ve takım yarıçapından küçük radyuslar
- Çok dar ve derin nervür kanalları
- Derinlik/genişlik oranı yüksek yuvalar
- Özel yüzey yapısı gerektiren bölgeler
- Tel erozyonla kesilmesi gereken hassas itici ve maça delikleri
İyi bir kalıp tasarımı, CNC ile EDM arasındaki iş bölümünü baştan planlar. Örneğin parça tasarımında iç köşelere küçük bir radyus verilmesi elektrot ihtiyacını ortadan kaldırarak hem süreyi hem maliyeti düşürebilir. Gerekli olduğunda elektrotların kendisi de grafit veya bakırdan yine CNC ile işlenir.
Ölçüm, Doğrulama ve Yüzey Kalitesi
İşleme tamamlandığında parça ölçülmeden montaja geçilmez. Tezgâh üzeri prob ile sıfır noktası ve kritik ölçüler işlem sırasında kontrol edilir; bitmiş parçalar ise koordinat ölçüm makinesi (CMM) veya optik tarama ile CAD modeline göre karşılaştırılır. Bu doğrulama, özellikle çok gözlü kalıplarda gözler arasındaki ölçü farkını erken yakalamak için kritiktir.
Yüzey kalitesi; finiş adım aralığı, takım aşınması ve tezgâh dinamiğiyle doğrudan ilişkilidir. CNC ile hedeflenen pürüzlülük değerine ne kadar yaklaşılırsa sonraki polisaj süresi o kadar kısalır. Ayna parlaklığı gereken şeffaf parçalarda polisaj kaçınılmazdır; doku uygulanacak yüzeylerde ise homojen bir finiş izi dokunun eşit tutmasına yardımcı olur.
| Sorun | Olası neden | Çözüm |
|---|---|---|
| Dalgalı yüzey, titreşim izi | Uzun bağlanmış takım, yüksek kesme kuvveti | Kısa bağlama, 5 eksen açılandırma, düşük talaş derinliği |
| Ölçü sapması | Eşit olmayan finiş payı, takım aşınması | Ara işleme, takım boyu ölçümü, kalan malzeme işleme |
| Köşelerde basamak izi | Takım yolu geçişleri, ani yön değişimi | Yumuşatılmış takım yolları, uygun giriş-çıkış hareketleri |
Sonuç: Doğru Planlama, Daha Kısa Kalıp Süresi
Kalıp imalatında CNC işleme yalnızca tezgâh gücüyle değil; doğru aşama sıralaması, uygun eksen seçimi, iyi kurgulanmış CAM stratejisi ve sistemli ölçümle başarıya ulaşır. Bu adımlar parça tasarımı aşamasında birlikte düşünüldüğünde deneme baskısındaki revizyonlar azalır ve kalıp daha kısa sürede numune onayına hazır hâle gelir.
Parçanız için tasarım incelemesi, kalıp imalatı veya teklif ihtiyacınız olduğunda Altınel Kalıp ekibiyle iletişime geçebilirsiniz.