
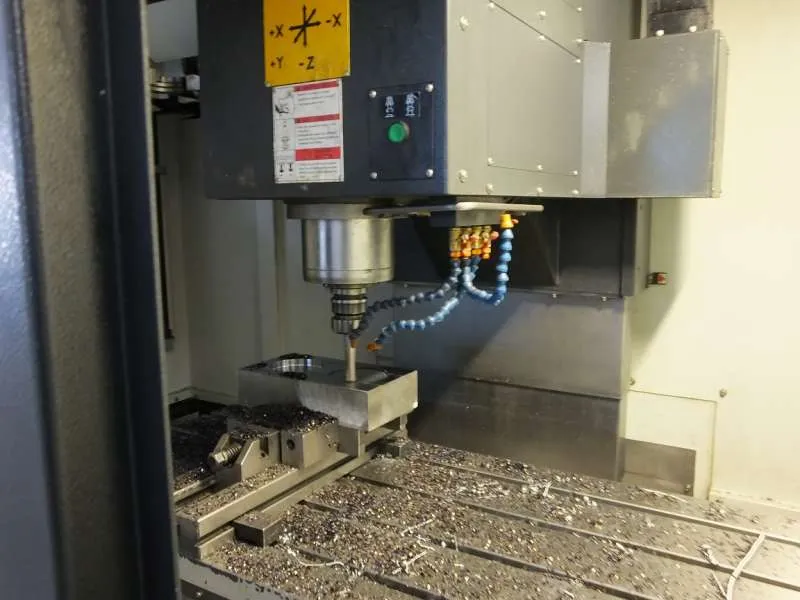
Die Qualität eines Spritzgießwerkzeugs hängt maßgeblich davon ab, wie der Stahlblock bearbeitet wird. Die CNC-Bearbeitung im Werkzeugbau ist der zentrale Fertigungsschritt, der das dreidimensionale Modell vom Konstruktionsbildschirm mit sehr engen Toleranzen in eine reale Matrize und einen realen Stempel verwandelt. Maßhaltigkeit des Teils, Oberflächenbild, Gratrisiko an der Trennebene und sogar die Zykluszeit werden durch die Entscheidungen in dieser Phase geprägt. In diesem Beitrag behandeln wir den Ablauf vom Schruppen bis zum Schlichten, den Einfluss der Achsenzahl, die Wahl von Werkzeug und Werkzeugweg, die Bearbeitung gehärteter Stähle und die Stellen, an denen das Erodieren zum Einsatz kommt.
Schruppen, Vorschlichten und Schlichten: der dreistufige Ansatz
Werkzeugstahl wird nicht in einem einzigen Arbeitsgang in seine Endform gebracht. Die Zerspanung gliedert sich in drei Phasen mit unterschiedlichen Zielen:
- Schruppen: Ziel ist es, den größten Teil des Materials in kürzester Zeit abzutragen. Üblicherweise kommen Fräser mit großem Durchmesser und Wendeplatten sowie adaptive oder trochoidale Werkzeugwege zum Einsatz. Auf der Oberfläche bleibt meist ein Aufmaß von 0,3–1 mm stehen.
- Vorschlichten (Halbschlichten): Die vom Schruppen verbliebene gestufte Oberfläche wird geglättet und das Aufmaß an jeder Stelle vergleichmäßigt. Wird dieser Schritt übersprungen, nimmt das Schlichtwerkzeug an einer Stelle viel, an anderer wenig Material ab; die Folgen sind Werkzeugabdrängung und Maßabweichungen.
- Schlichten: Mit kleinen Zeilenabständen und Kugel- oder Torusfräsern werden Endgeometrie und Oberfläche erzeugt. Maß- und Oberflächenqualität werden hier festgelegt.
Das Prinzip des gleichmäßigen Restaufmaßes ist besonders bei Werkzeugen mit tiefen Taschen und dünnen Rippen der Schlüssel zur Maßhaltigkeit. Die Qualität des Schlichtens hängt daher maßgeblich von der Qualität des Vorschlichtens ab.
3-Achs- und 5-Achs-CNC: was wann?
3-Achs-Maschinen sind für Kavitäten mit ebener Trennebene und geringer Tiefe nach wie vor die wirtschaftlichste Lösung. In tiefen Kavitäten muss das Werkzeug jedoch lang eingespannt werden; das bedeutet Schwingungen, Abdrängung und eine schlechte Oberfläche.
Bei der 5-Achs-Bearbeitung können Werkstück oder Spindel geschwenkt werden; dadurch wird das Werkzeug kürzer eingespannt und nähert sich der Fläche im passenden Winkel. Mit der 3+2-Bearbeitung (Positionieren) lassen sich viele Werkzeugteile in einer Aufspannung fertigstellen; die simultane 5-Achs-Bearbeitung bietet zusätzliche Vorteile bei Freiformflächen und steilen Wänden.
| Kriterium | 3 Achsen | 5 Achsen (3+2 / simultan) |
|---|---|---|
| Tiefe Taschen | Langes Werkzeug, Abdrängungsrisiko | Kurzes Werkzeug, steiferer Schnitt |
| Anzahl der Aufspannungen | Mehrere Aufspannungen können nötig sein | Meist eine Aufspannung |
| Schräge Flächen und angewinkelte Bohrungen | Zusätzliche Vorrichtung oder Erodieren erforderlich | Direkt bearbeitbar |
| Programmierung und Kosten | Einfacher, wirtschaftlicher | CAM- und Maschinenkosten höher |
Hochgeschwindigkeitsfräsen und Werkzeugwegstrategie im CAM
Beim Hochgeschwindigkeitsfräsen (HSC) werden hohe Spindeldrehzahlen und Vorschübe mit geringer Zustelltiefe kombiniert. Da die auf das Werkzeug wirkende Kraft sinkt, wird ein Großteil der Wärme mit dem Span abgeführt, die Standzeit steigt und dünne Wände lassen sich ohne Verformung bearbeiten. Die Effizienz des HSC hängt jedoch weniger von der Maschine als von der Qualität des CAM-Programms ab.
Wahl des Werkzeugwegs
- Adaptives / trochoidales Schruppen: Hält den Umschlingungswinkel des Werkzeugs konstant und verhindert plötzliche Lastspitzen.
- Z-Level-Schlichten (Konturschlichten): Liefert an steilen Wänden ein gleichmäßiges, konsistentes Ergebnis.
- Parallel- und Spiralschlichten: Hinterlässt auf horizontalen oder leicht geneigten Flächen ein homogenes Fräsbild.
- Restmaterialbearbeitung: Räumt Ecken, die das große Werkzeug nicht erreicht, mit dem kleinen Werkzeug nach.
Werkzeugwahl
Im Werkzeugbau werden meist beschichtete Hartmetallfräser bevorzugt. Beim Schruppen sind Torusfräser (mit Eckenradius), beim Schlichten Kugelfräser üblich. Die Grundregel lautet: das Werkzeug so kurz wie möglich einspannen und den größten Durchmesser wählen, den die Geometrie erlaubt; mit wachsendem Verhältnis von Werkzeuglänge zu Durchmesser steigt die Abdrängung rasch an. Mit der CAM-Simulation müssen außerdem Kollisionen und Halterkontakt geprüft werden, bevor das Programm an die Maschine geht.
Bearbeitung gehärteter Stähle und die Rolle des Erodierens
Im klassischen Ablauf wird Werkzeugstahl im weichen Zustand bearbeitet, zur Wärmebehandlung geschickt und anschließend durch Schleifen und Erodieren fertiggestellt. Der Verzug bei der Wärmebehandlung erfordert dann zusätzliches Korrekturaufmaß und Handarbeit. Heute ist es möglich, Stähle bis etwa 50–60 HRC direkt mit dem Fräser zu bearbeiten (Hartbearbeitung). Dadurch wird der Verzug nach der Wärmebehandlung im Schlichtschritt beseitigt und der Bedarf an Nacharbeit sinkt.
Dennoch lassen sich manche Geometrien nicht oder nicht wirtschaftlich fräsen. In diesem Fall kommt das Senk- oder Drahterodieren (EDM) zum Einsatz:
- Scharfe Innenecken und Radien, die kleiner sind als der Werkzeugradius
- Sehr schmale und tiefe Rippenkanäle
- Taschen mit hohem Tiefen-Breiten-Verhältnis
- Bereiche, die eine besondere Oberflächenstruktur erfordern
- Präzise Auswerfer- und Kernbohrungen, die per Drahterodieren geschnitten werden müssen
Eine gute Werkzeugkonstruktion plant die Aufgabenteilung zwischen CNC und Erodieren von Anfang an. Wird beispielsweise in der Teilekonstruktion an den Innenecken ein kleiner Radius vorgesehen, kann das den Elektrodenbedarf entfallen lassen und so Zeit und Kosten senken. Wo nötig, werden auch die Elektroden selbst aus Graphit oder Kupfer wiederum per CNC gefertigt.
Messung, Verifizierung und Oberflächenqualität
Nach der Bearbeitung wird nicht montiert, ohne das Teil zu vermessen. Mit dem Messtaster in der Maschine werden Nullpunkt und kritische Maße während der Bearbeitung kontrolliert; die fertigen Teile werden mit einer Koordinatenmessmaschine (KMG) oder per optischem Scan mit dem CAD-Modell verglichen. Diese Verifizierung ist besonders bei Mehrfachwerkzeugen entscheidend, um Maßunterschiede zwischen den Kavitäten frühzeitig zu erkennen.
Die Oberflächenqualität steht in direktem Zusammenhang mit Schlicht-Zeilenabstand, Werkzeugverschleiß und Maschinendynamik. Je näher man mit der CNC-Bearbeitung an den angestrebten Rauheitswert herankommt, desto kürzer fällt der anschließende Polieraufwand aus. Bei transparenten Teilen mit Hochglanzanforderung ist Polieren unvermeidlich; bei Flächen, die genarbt werden, trägt ein homogenes Fräsbild zu einer gleichmäßigen Narbung bei.
| Problem | Mögliche Ursache | Lösung |
|---|---|---|
| Wellige Oberfläche, Rattermarken | Lang eingespanntes Werkzeug, hohe Schnittkraft | Kurze Einspannung, 5-Achs-Anstellung, geringe Zustelltiefe |
| Maßabweichung | Ungleichmäßiges Schlichtaufmaß, Werkzeugverschleiß | Vorschlichten, Werkzeuglängenmessung, Restmaterialbearbeitung |
| Stufenspuren in Ecken | Übergänge der Werkzeugwege, abrupte Richtungswechsel | Geglättete Werkzeugwege, geeignete Ein- und Ausfahrbewegungen |
Fazit: gute Planung, kürzere Werkzeugdurchlaufzeit
Die CNC-Bearbeitung im Werkzeugbau gelingt nicht allein durch Maschinenleistung, sondern durch die richtige Abfolge der Phasen, eine passende Achswahl, eine gut aufgebaute CAM-Strategie und systematisches Messen. Werden diese Schritte bereits bei der Teilekonstruktion mitgedacht, sinken die Änderungen bei der Bemusterung und das Werkzeug ist schneller bereit für die Musterfreigabe.
Wenn Sie für Ihr Teil eine Konstruktionsprüfung, den Werkzeugbau oder ein Angebot benötigen, wenden Sie sich gerne an das Team von Altınel Kalıp.