
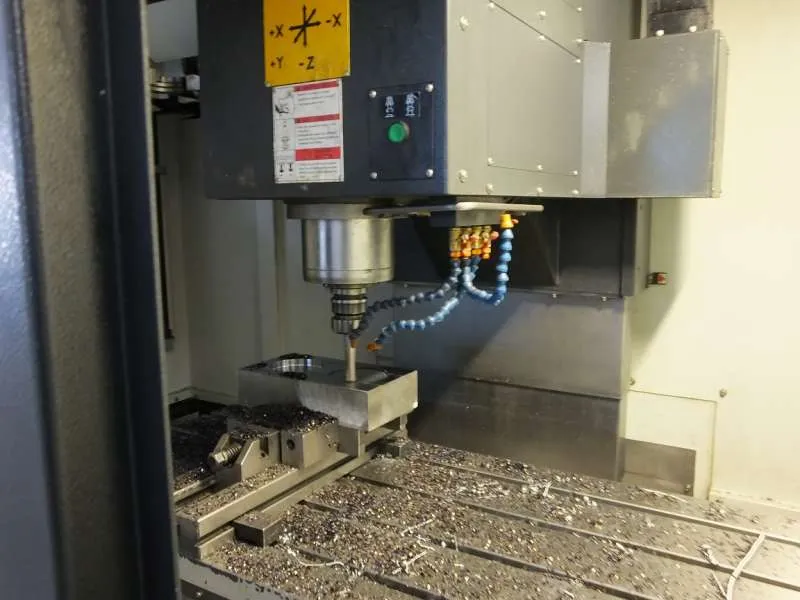
تعتمد جودة قالب الحقن إلى حد كبير على كيفية تشغيل الكتلة الفولاذية. فـالتشغيل CNC في تصنيع القوالب هو الخطوة الإنتاجية الأساسية التي تحوّل النموذج ثلاثي الأبعاد على شاشة التصميم إلى قالب حقيقي بجزأيه الأنثوي والذكري بتفاوتات ضيقة جدًا. وتتشكل في هذه المرحلة، بحسب القرارات المتخذة، ثبات أبعاد القطعة ومظهر سطحها وخطر الزوائد على خط الفصل، بل وحتى زمن الدورة. نتناول في هذه المقالة العملية من التشغيل الخشن إلى التشطيب، وأثر عدد المحاور، واختيار الأداة ومسار الأداة، وتشغيل الفولاذ المُصلَّد، والمواضع التي يتدخل فيها EDM.
التشغيل الخشن والمتوسط والتشطيب: مقاربة من ثلاث مراحل
لا يُوصَل فولاذ القالب إلى شكله النهائي في عملية واحدة. فإزالة الرايش تُقسَّم إلى ثلاث مراحل لكل منها غرضها:
- التشغيل الخشن: الهدف إزالة الجزء الأكبر من المادة في أقصر وقت. وتُستخدم عادةً فريزات كبيرة القطر بأطراف قابلة للتبديل ومسارات أدوات تكيفية أو تروكوئيدية. ويُترك على السطح غالبًا هامش تشغيل يتراوح بين 0,3 و1 مم.
- التشغيل المتوسط (نصف التشطيب): يُصحَّح السطح المتدرج المتبقي من التشغيل الخشن ويُوحَّد الهامش في كل نقطة. وإذا أُهملت هذه الخطوة فإن أداة التشطيب ستزيل رايشًا كثيرًا في موضع وقليلًا في آخر، والنتيجة انحراف الأداة وخطأ في الأبعاد.
- التشطيب: تُنال الهندسة النهائية والسطح باستخدام خطوات تقدّم صغيرة وفريزات ذات رأس كروي أو فريزات تورس. وفي هذه المرحلة تتحدد جودة الأبعاد والسطح.
ومبدأ ترك هامش متساوٍ هو مفتاح ثبات الأبعاد، وبخاصة في القوالب ذات الجيوب العميقة والأضلاع الرفيعة. ولذلك تعتمد جودة التشطيب إلى حد كبير على جودة التشغيل المتوسط.
CNC بـ3 محاور و5 محاور: أيهما ومتى؟
لا تزال آلات 3 محاور أوفر حل لتجاويف القوالب ذات أسطح الفصل المستوية وغير العميقة جدًا. أما في التجاويف العميقة فيلزم تثبيت الأداة بطول كبير، وهذا يعني اهتزازًا وانحرافًا وسطحًا رديئًا.
وفي التشغيل بـ5 محاور يمكن ميل قطعة العمل أو عمود الدوران، فتُثبَّت الأداة بطول أقصر وتقترب من السطح بالزاوية المناسبة. ومع التشغيل 3+2 (بالتموضع) يمكن إتمام كثير من أجزاء القوالب في تثبيت واحد؛ أما 5 محاور المتزامنة فتمنح ميزة إضافية في الأسطح الحرة والجدران الشديدة الانحدار.
| المعيار | 3 محاور | 5 محاور (3+2 / متزامن) |
|---|---|---|
| الجيوب العميقة | أداة طويلة، خطر الانحراف | أداة قصيرة، قطع أكثر صلابة |
| عدد التثبيتات | قد يلزم أكثر من تثبيت | غالبًا تثبيت واحد |
| الأسطح المائلة والثقوب المائلة | يلزم تجهيز إضافي أو EDM | يمكن تشغيلها مباشرة |
| البرمجة والتكلفة | أبسط وأوفر | تكلفة CAM والآلة أعلى |
التشغيل عالي السرعة واستراتيجية مسار الأداة في CAM
التشغيل عالي السرعة (HSM) هو الجمع بين سرعة دوران عالية للعمود ومعدل تغذية مرتفع مع عمق قطع منخفض. ولأن القوة المؤثرة في الأداة تقل، يخرج الجزء الأكبر من الحرارة مع الرايش، فيطول عمر الأداة وتُشغَّل الجدران الرفيعة دون تشوه. لكن كفاءة HSM تعتمد على جودة برنامج CAM أكثر من اعتمادها على الآلة.
اختيار مسار الأداة
- التشغيل الخشن التكيفي / التروكوئيدي: يُبقي زاوية احتكاك الأداة ثابتة ويمنع الارتفاعات المفاجئة في الحمل.
- تشطيب بمستويات Z (الكنتور): يعطي نتيجة منتظمة ومتسقة على الجدران الشديدة الانحدار.
- التشطيب المتوازي والحلزوني: يترك أثرًا متجانسًا على الأسطح الأفقية أو قليلة الميل.
- تشغيل المادة المتبقية (rest): ينظّف بأداة صغيرة الزوايا التي لم تصل إليها الأداة الكبيرة.
اختيار الأداة
تُفضَّل في تشغيل القوالب عادةً فريزات الكربيد المطلية. وتشيع في التشغيل الخشن فريزات تورس (ذات نصف قطر الزاوية)، وفي التشطيب الفريزات ذات الرأس الكروي. والقاعدة الأساسية هي تثبيت الأداة بأقصر طول ممكن واختيار أكبر قطر تسمح به الهندسة؛ إذ يزداد الانحراف سريعًا كلما كبرت نسبة طول الأداة إلى قطرها. كما ينبغي فحص التصادم وتلامس حامل الأداة بمحاكاة CAM قبل إرسال البرنامج إلى الآلة.
تشغيل الفولاذ المُصلَّد ودور EDM
في المسار التقليدي يُشغَّل فولاذ القالب وهو طري، ثم يُرسل إلى المعالجة الحرارية، وبعدها يُستكمل بالجلخ وEDM. أما التشوه أثناء المعالجة الحرارية فيتطلب هامش تصحيح إضافيًا وعملًا يدويًا. واليوم يمكن تشغيل الفولاذ حتى صلادة تقارب 50–60 HRC بالفريزة مباشرة (التشغيل الصلب). وبهذا يُزال التشوه الناتج بعد المعالجة الحرارية في مرحلة التشطيب، وتقل الحاجة إلى التسوية.
ومع ذلك فبعض الهندسات لا يمكن تشغيلها بالفريزة أو لا يكون ذلك اقتصاديًا. وعندها يتدخل التفريغ الكهربائي بالغَوص أو بالسلك (EDM):
- الزوايا الداخلية الحادة والأنصاف الأقطار الأصغر من نصف قطر الأداة
- قنوات الأضلاع الضيقة جدًا والعميقة
- المجاري ذات نسبة العمق إلى العرض العالية
- المناطق التي تتطلب بنية سطحية خاصة
- ثقوب دبابيس القذف والقلوب الدقيقة التي يجب قطعها بالسلك
ويخطط التصميم الجيد للقالب منذ البداية توزيع العمل بين CNC وEDM. فعلى سبيل المثال، إعطاء نصف قطر صغير للزوايا الداخلية في تصميم القطعة قد يلغي الحاجة إلى القطب فيخفض الزمن والتكلفة معًا. وعند الحاجة تُشغَّل الأقطاب نفسها من الغرافيت أو النحاس بـCNC أيضًا.
القياس والتحقق وجودة السطح
عند اكتمال التشغيل لا يُنتقل إلى التجميع دون قياس القطعة. فنقطة الصفر والأبعاد الحرجة تُفحص أثناء العملية بمجس على الآلة؛ أما القطع النهائية فتُقارن بنموذج CAD بواسطة آلة قياس الإحداثيات (CMM) أو المسح الضوئي. وهذا التحقق حاسم لاكتشاف فروق الأبعاد بين التجاويف مبكرًا، وبخاصة في القوالب متعددة التجاويف.
وترتبط جودة السطح مباشرة بخطوة التقدم في التشطيب وتآكل الأداة وديناميكية الآلة. وكلما اقتربنا بـCNC من قيمة الخشونة المستهدفة، قصر زمن التلميع اللاحق. ويصبح التلميع لا مفر منه في القطع الشفافة التي يلزمها لمعان مرآوي؛ أما في الأسطح التي سيُطبَّق عليها نسيج فإن أثر تشطيب متجانسًا يساعد على انتظام النسيج.
| المشكلة | السبب المحتمل | الحل |
|---|---|---|
| سطح متموج، آثار اهتزاز | أداة مثبتة بطول كبير، قوة قطع عالية | تثبيت قصير، إمالة 5 محاور، عمق قطع منخفض |
| انحراف الأبعاد | هامش تشطيب غير متساوٍ، تآكل الأداة | التشغيل المتوسط، قياس طول الأداة، تشغيل المادة المتبقية |
| آثار تدرج في الزوايا | انتقالات مسار الأداة، تغيير مفاجئ في الاتجاه | مسارات أدوات مُنعَّمة، حركات دخول وخروج مناسبة |
الخلاصة: التخطيط الصحيح يعني مدة أقصر للقالب
لا ينجح التشغيل CNC في تصنيع القوالب بقوة الآلة وحدها؛ بل بالترتيب الصحيح للمراحل، واختيار عدد المحاور المناسب، واستراتيجية CAM المحكمة، والقياس المنهجي. وعندما تُدرس هذه الخطوات معًا في مرحلة تصميم القطعة تقل التعديلات في الضغطة التجريبية ويصبح القالب جاهزًا لاعتماد العينة في وقت أقصر.
وعندما تحتاجون إلى مراجعة تصميم أو تصنيع قالب أو عرض سعر لقطعتكم، يمكنكم التواصل مع فريق Altınel Kalıp.