
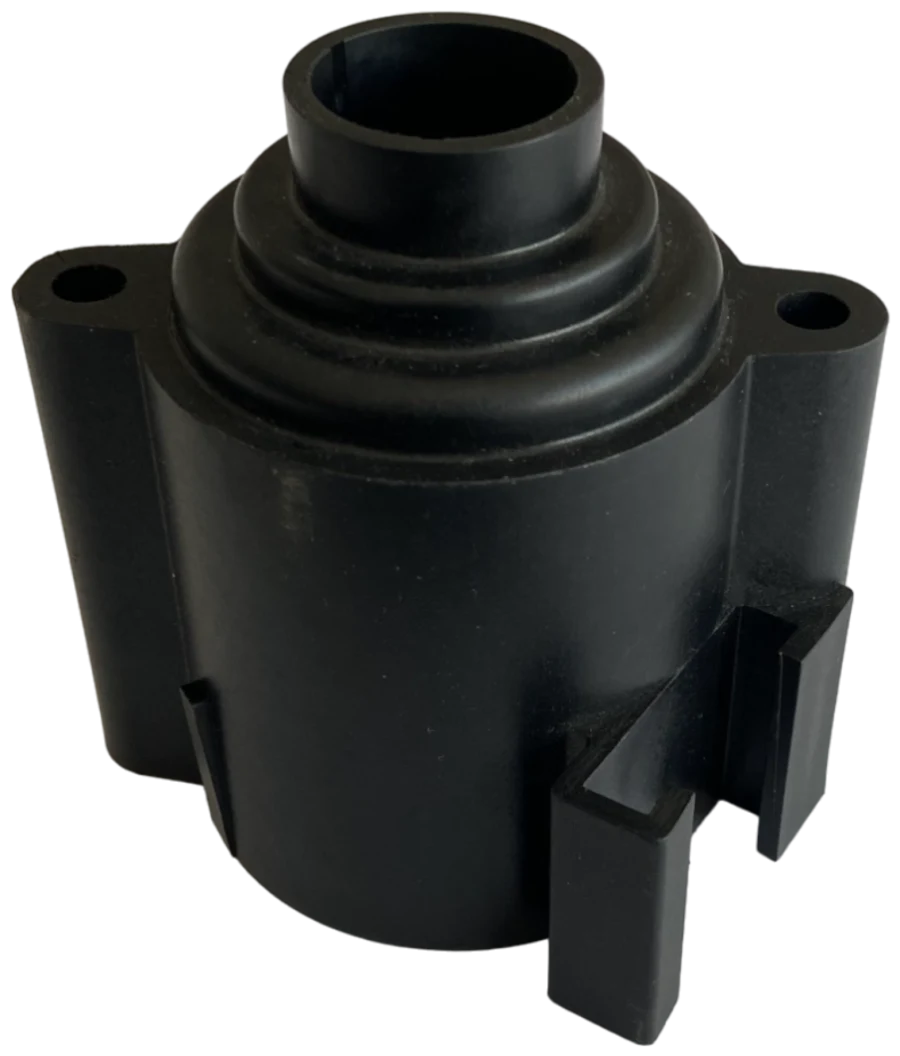
In der Serienfertigung gehören Spritzgussfehler zu den Faktoren, die die Teilequalität am stärksten beeinflussen. Einfallstellen, Grat, unvollständige Füllung oder Verzug beeinträchtigen nicht nur das Aussehen; sie führen auch zu Montageproblemen, höherem Ausschuss und verschobenen Lieferterminen. Der Großteil dieser Fehler lässt sich auf eine von drei Quellen zurückführen: die Teilekonstruktion, die Werkzeugkonstruktion oder die Prozessparameter. Eingriffe ohne Kenntnis der eigentlichen Ursache beseitigen häufig einen Fehler und erzeugen dabei einen neuen.
Ursachenanalyse bei Spritzgussfehlern
Beim Auftreten eines Fehlers ist der erste Reflex meist, an den Maschineneinstellungen zu drehen: Der Druck wird erhöht, die Temperatur angehoben, die Kühlzeit verlängert. Das kann kurzfristig helfen, verlängert aber die Zykluszeit und verkleinert das Prozessfenster. Für eine dauerhafte Lösung sollten zunächst folgende Fragen beantwortet werden:
- Tritt der Fehler in jedem Schuss auf oder nur in bestimmten Kavitäten bzw. in bestimmten Abständen?
- In welchem Bereich des Teils tritt er auf: nahe dem Anguss, am Fließwegende oder in einem dicken Querschnitt?
- Gibt es einen zeitlichen Zusammenhang mit der Materialcharge, den Trocknungsbedingungen oder einem Maschinenwechsel?
- Ist der Temperaturhaushalt zwischen den beiden Werkzeughälften und zwischen den Kavitäten ausgeglichen?
Die Antworten bestimmen weitgehend, ob das Problem im Prozess oder in der Werkzeug- und Teilekonstruktion gelöst werden muss.
Die häufigsten Spritzgussfehler und ihre Ursachen
Einfallstellen (Sink Marks)
Flache Vertiefungen auf der Oberfläche, die in dicken Querschnitten sowie auf der Rückseite von Rippen und Domen auftreten. Beim Abkühlen schwindet der Kunststoff volumetrisch; wird vor dem Erstarren des Kerns nicht genügend Nachdruck übertragen, fällt die Oberfläche nach innen ein. Ungleichmäßige Wanddicken, ein zu früh einfrierender, zu schmaler Anschnitt und eine zu kurze Nachdruckzeit sind die Hauptursachen.
Gratbildung (Flash)
Dünne Überstände, die entstehen, wenn die Schmelze an der Trennebene, um die Auswerferstifte oder an den Sitzflächen der Kerne austritt. Zu geringe Zuhaltekraft, zu hoher Einspritzdruck, verschlissene oder beschädigte Dichtflächen und eine überhitzte, niedrigviskose Schmelze führen zu Grat.
Unvollständige Füllung (Short Shot)
Die Kavität wird nicht vollständig gefüllt; das zeigt sich meist am Fließwegende, in dünnen Wänden oder an den Rippenspitzen. Typische Ursachen sind eine zu kleine Dosiermenge, zu niedriger Druck oder zu geringe Geschwindigkeit, eine kalte Schmelze bzw. ein kaltes Werkzeug, verstopfte Entlüftungen und ein im Verhältnis zur Wanddicke zu langer Fließweg.
Verzug (Warpage)
Das Teil verbiegt oder verdreht sich nach der Entnahme aus dem Werkzeug. Die Ursache liegt darin, dass sich verschiedene Bereiche des Teils unterschiedlich stark zusammenziehen. Ungleichmäßige Werkzeugkühlung, Wanddickenunterschiede und bei glasfaserverstärkten Werkstoffen die Faserorientierung sind die auffälligsten Einflussfaktoren. Verzug gehört zu den Fehlern, die sich über die Prozesseinstellung am schwersten korrigieren lassen.
Brandstellen (Burn Marks)
Braune oder schwarze Verfärbungen am Fließwegende oder in toten Bereichen. In der Kavität eingeschlossene Luft wird beim schnellen Einspritzen komprimiert, erhitzt sich stark und verbrennt das Material; dieses Phänomen ist auch als Dieseleffekt bekannt. Unzureichende Entlüftung, eine hohe Einspritzgeschwindigkeit und eine Zersetzung des Materials durch zu lange Verweilzeit im Zylinder sind die Hauptursachen.
Fließmarkierungen und Bindenaht (Weld Line)
Fließmarkierungen sind wellen- oder ringförmige Oberflächenunregelmäßigkeiten im Bereich des Angusses. Eine Bindenaht entsteht dort, wo zwei Fließfronten um eine Bohrung oder einen Kern herum aufeinandertreffen. Diese Zone ist nicht nur ein optischer Mangel, sondern auch ein Punkt, an dem die mechanische Festigkeit des Teils sinkt. Niedrige Schmelze- und Werkzeugtemperatur, eine langsame Einspritzung und eine ungünstige Anschnittlage sind die Hauptursachen.
Lufteinschlüsse und Lunker (Voids)
Hohlräume im Inneren dicker Querschnitte. Sie beruhen auf demselben Mechanismus wie Einfallstellen; der Unterschied besteht darin, dass die Oberfläche nicht einfällt, sondern im Inneren der früh erstarrten Außenhaut ein Hohlraum zurückbleibt. Auch feuchtes Material führt zu Gasblasen. Deshalb ist bei hygroskopischen Werkstoffen wie PA, PC und PBT eine Trocknung gemäß Herstellerempfehlung entscheidend.
Tabelle: Fehler – Ursache – Lösung
| Fehler | Mögliche Ursache | Lösung über den Prozess | Lösung über Werkzeug / Konstruktion |
|---|---|---|---|
| Einfallstellen | Dicker Querschnitt, unzureichender Nachdruck | Nachdruck und Nachdruckzeit erhöhen | Wanddicken angleichen, Anschnitt näher an den dicken Bereich legen, Anschnittquerschnitt vergrößern |
| Grat | Zu geringe Zuhaltekraft, verschlissene Trennebene | Druck und Schmelzetemperatur senken, Zuhaltekraft prüfen | Trennebene und Passungen überarbeiten |
| Unvollständige Füllung | Zu geringe Dosiermenge oder zu niedriger Druck, eingeschlossene Luft | Dosiermenge, Geschwindigkeit und Temperatur erhöhen | Entlüftung ergänzen, Anzahl oder Lage der Anschnitte ändern |
| Verzug | Ungleichmäßige Kühlung, unterschiedliche Schwindung | Temperaturen der Werkzeughälften abgleichen, Kühlzeit anpassen | Kühlkanäle neu auslegen, Wanddicken ausgleichen, Rippen ergänzen |
| Brandstellen | Eingeschlossene Luft, hohe Einspritzgeschwindigkeit | Geschwindigkeit zum Fließwegende hin stufenweise absenken | Entlüftung im Bereich des Fließwegendes anbringen |
| Bindenaht | Kaltes Aufeinandertreffen der Fließfronten | Schmelze- und Werkzeugtemperatur sowie Einspritzgeschwindigkeit erhöhen | Anschnittlage ändern, Überlaufkammer ergänzen |
| Lufteinschlüsse / Lunker | Feuchtes Material, dicker Querschnitt | Material trocknen, Nachdruck erhöhen | Dicke Querschnitte durch Aushöhlen verjüngen |
Prozessanpassung oder Werkzeugüberarbeitung?
Fälle, die sich im Prozess lösen lassen
Tritt der Fehler neu auf, das Werkzeug lieferte also zuvor einwandfreie Teile, ist zuerst der Prozess zu prüfen. Ein Wechsel der Materialcharge, ein nicht korrekt arbeitender Trockner, ein Defekt im Temperiergerät oder ein Maschinenwechsel sind häufige Auslöser solcher Fehler. Unvollständige Füllung, leichte Brandstellen und feuchtigkeitsbedingte Blasen lassen sich meist durch Parameterkorrekturen beheben.
Fälle, die eine Werkzeug- und Teileänderung erfordern
Ist der Fehler bereits ab der ersten Bemusterung vorhanden und nur in einem sehr engen Bereich über die Parameter beherrschbar, liegt die Ursache sehr wahrscheinlich in der Konstruktion. Ausgeprägter Verzug, Einfallstellen in dicken Querschnitten, Bindenähte in kritischen Bereichen und wiederkehrender Grat gehören in diese Gruppe. In diesem Fall sollte man das Prozessfenster nicht weiter ausreizen, sondern folgende Maßnahmen prüfen:
- Überprüfung von Art, Anzahl und Lage der Anschnitte
- Neuauslegung der Kühlkanäle entsprechend der Teilegeometrie
- Ergänzung von Entlüftungskanälen an den Fließwegenden
- Ausgleich der Wanddicken und Korrektur der Rippenverhältnisse
Der wirtschaftlichste Weg zur Fehlervermeidung: die Konstruktionsphase
Jede Änderung nach der Bearbeitung des Werkzeugstahls kostet Zeit und Geld. Deshalb ist es möglich und notwendig, den Großteil der Fehler schon vor dem Werkzeugbau vorherzusehen. Die Füllsimulation (Moldflow-Analyse) zeigt virtuell die Füllreihenfolge, die Bereiche, in denen Bindenähte und Lufteinschlüsse entstehen, das Risiko von Einfallstellen und die zu erwartende Verzugsneigung. Anschnittlage und Kühlungsauslegung werden anhand dieser Ergebnisse festgelegt.
Die anschließenden Bemusterungen und die Erstmusterfreigabe decken Details auf, die in der Analyse nicht vorhersehbar waren. Das durch Maßprüfung und Sichtkontrolle freigegebene Muster dient als Referenz für die Serienfertigung. Arbeiten Teilekonstrukteur, Werkzeugbauer und Produktionsteam in dieser Phase zusammen, lassen sich die meisten späteren Serienprobleme von vornherein vermeiden.
Als Altınel Kalıp können wir Ihre Teilekonstruktion auf Spritzgießgerechtheit prüfen und Sie bei Werkzeugbau und Bemusterung mit Unterstützung durch Füllsimulation begleiten. Wenn Sie einen bestehenden Fehler bewerten lassen oder ein Angebot für ein neues Projekt einholen möchten, nehmen Sie gerne Kontakt mit uns auf.