
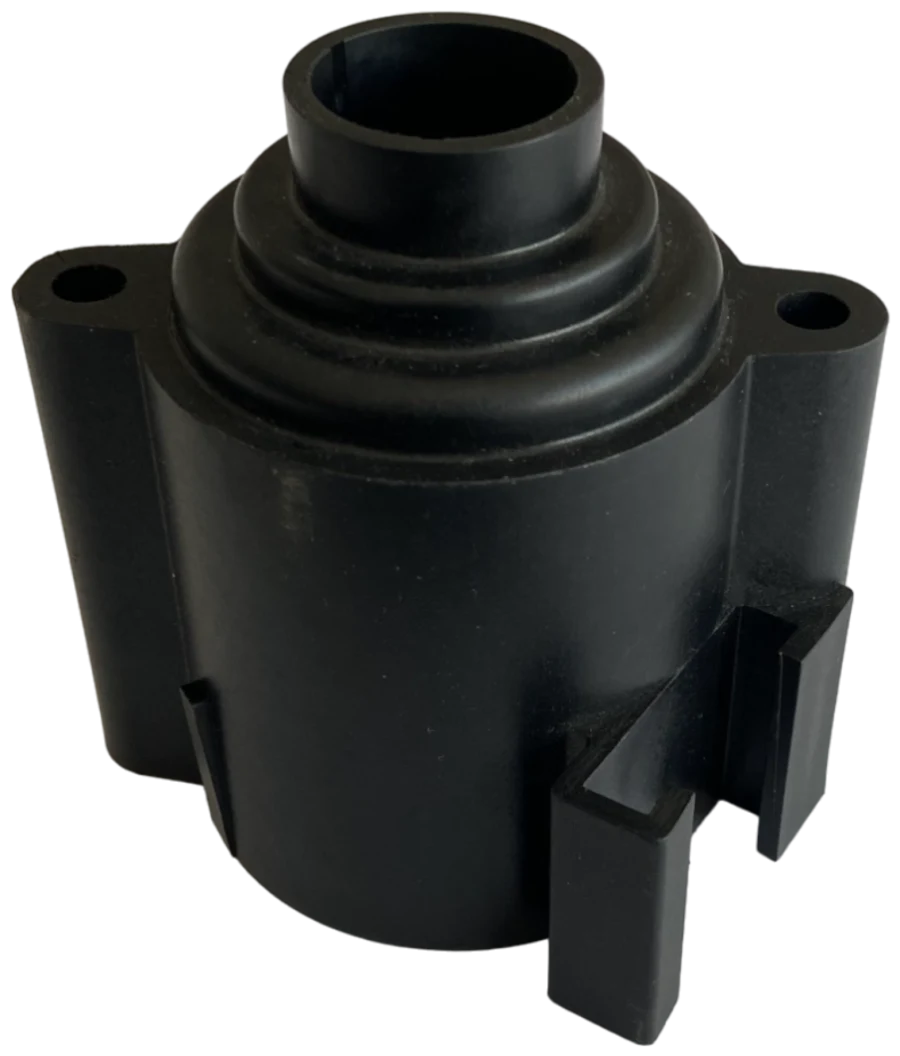
Seri üretimde parça kalitesini en çok etkileyen konuların başında plastik enjeksiyon hataları gelir. Çöküntü, çapak, eksik dolum ya da çarpılma gibi kusurlar yalnızca görünümü bozmaz; montaj sorunlarına, fire oranının artmasına ve teslim planının kaymasına da yol açar. Bu hataların büyük kısmı üç kaynaktan birine dayanır: parça tasarımı, kalıp tasarımı ve proses parametreleri. Kök neden belirlenmeden yapılan müdahaleler çoğu zaman bir hatayı giderirken başka birini ortaya çıkarır.
Plastik Enjeksiyon Hatalarında Kök Neden Yaklaşımı
Bir hata görüldüğünde ilk refleks genellikle makine ayarlarıyla oynamaktır: basınç artırılır, sıcaklık yükseltilir, soğuma süresi uzatılır. Bu müdahaleler kısa vadede sonuç verebilir, ancak çevrim süresini uzatır ve proses penceresini daraltır. Kalıcı bir çözüm için önce şu soruların cevaplanması gerekir:
- Hata her baskıda mı, yoksa yalnızca belirli gözlerde ya da belirli aralıklarla mı görülüyor?
- Hata parçanın hangi bölgesinde: yolluk girişine yakın mı, akışın sonunda mı, kalın bir kesitte mi?
- Malzeme lotu, kurutma koşulları veya makine değişikliğiyle zamansal bir ilişkisi var mı?
- Kalıbın iki yarısı arasında ve gözler arasında sıcaklık dengesi sağlanıyor mu?
Bu soruların cevabı, sorunun proses tarafında mı yoksa kalıp ve parça tasarımında mı çözüleceğini büyük ölçüde belirler.
En Sık Görülen Enjeksiyon Hataları ve Nedenleri
Çöküntü (Sink Mark)
Kalın kesitlerde, nervür ve bosların arka yüzünde görülen sığ yüzey çukurlarıdır. Plastik soğurken hacimce çeker; iç kısım katılaşmadan önce yeterli ütüleme basıncı aktarılamazsa yüzey içeri doğru çöker. Düzensiz et kalınlığı, ince yolluk girişinin erken donması ve kısa ütüleme süresi başlıca nedenlerdir.
Çapak (Flash)
Erimiş plastiğin ayırma yüzeyinden, itici pimlerin çevresinden veya maçaların oturma bölgelerinden taşmasıyla oluşan ince fazlalıktır. Yetersiz kapama kuvveti, aşırı enjeksiyon basıncı, aşınmış ya da hasar görmüş kapanma yüzeyleri ve düşük viskoziteli malzemenin gereğinden fazla ısıtılması çapağa yol açar.
Eksik Dolum (Short Shot)
Kalıp boşluğunun tamamen dolmamasıdır ve genellikle akışın son noktasında, ince cidarlarda veya nervür uçlarında görülür. Yetersiz dozaj, düşük basınç ya da hız, soğuk eriyik veya kalıp, tıkanmış hava tahliyesi ve et kalınlığına göre fazla uzun akış yolu tipik nedenlerdir.
Çarpılma (Warpage)
Parçanın kalıptan çıktıktan sonra eğilmesi veya burulmasıdır. Kökeninde parçanın farklı bölgelerinin farklı oranlarda çekmesi yatar. Dengesiz kalıp soğutması, et kalınlığı farkları ve cam elyaf takviyeli malzemelerde elyaf yönlenmesi en belirgin etkenlerdir. Çarpılma, proses ayarıyla düzeltilmesi en zor hatalardan biridir.
Yanık İzi (Burn Mark)
Akışın sonunda veya kör bölgelerde görülen kahverengi ya da siyah lekelerdir. Kalıp boşluğunda hapsolan hava, hızlı enjeksiyon sırasında sıkışarak aşırı ısınır ve malzemeyi yakar; bu durum dizel etkisi olarak da bilinir. Yetersiz hava tahliyesi, yüksek enjeksiyon hızı ve malzemenin kovanda uzun süre bekleyerek bozunması başlıca nedenlerdir.
Akış İzleri ve Birleşme Çizgisi (Weld Line)
Akış izleri, yolluk girişi çevresinde dalga ya da halka şeklinde görülen yüzey düzensizlikleridir. Birleşme çizgisi ise iki akış cephesinin bir delik veya maça etrafında buluştuğu yerde oluşur. Bu bölge yalnızca görsel bir kusur değildir; parçanın mekanik dayanımının da düştüğü bir noktadır. Düşük eriyik ve kalıp sıcaklığı, yavaş enjeksiyon ve uygun olmayan giriş konumu başlıca nedenlerdir.
Hava Kabarcığı ve Boşluk (Void)
Kalın kesitlerin içinde oluşan boşluklardır. Çöküntüyle aynı mekanizmaya dayanır; fark, yüzeyin içeri çökmesi yerine erken sertleşen dış kabuğun içinde boşluk kalmasıdır. Nemli malzeme de gaz kabarcığına neden olur. Bu nedenle PA, PC ve PBT gibi nem çeken malzemelerde üretici önerisine uygun kurutma kritik önemdedir.
Hata – Neden – Çözüm Tablosu
| Hata | Olası neden | Proses çözümü | Kalıp / tasarım çözümü |
|---|---|---|---|
| Çöküntü | Kalın kesit, yetersiz ütüleme | Ütüleme basıncını ve süresini artırmak | Et kalınlığını eşitlemek, girişi kalın bölgeye yaklaştırmak, giriş kesitini büyütmek |
| Çapak | Yetersiz kapama kuvveti, aşınmış ayırma yüzeyi | Basıncı ve eriyik sıcaklığını düşürmek, kapama kuvvetini kontrol etmek | Ayırma yüzeyini ve oturmaları revize etmek |
| Eksik dolum | Yetersiz dozaj veya basınç, sıkışan hava | Dozajı, hızı ve sıcaklığı artırmak | Hava tahliyesi eklemek, giriş sayısını veya konumunu değiştirmek |
| Çarpılma | Dengesiz soğutma, farklı çekme oranları | Kalıp yarılarının sıcaklıklarını dengelemek, soğuma süresini ayarlamak | Soğutma kanallarını yeniden düzenlemek, et kalınlığını dengelemek, nervür eklemek |
| Yanık izi | Hapsolan hava, yüksek enjeksiyon hızı | Hızı akış sonuna doğru kademeli düşürmek | Akış sonu bölgesine hava tahliyesi açmak |
| Birleşme çizgisi | Akış cephelerinin soğuk buluşması | Eriyik ve kalıp sıcaklığını, enjeksiyon hızını artırmak | Giriş konumunu değiştirmek, taşma cebi eklemek |
| Hava kabarcığı | Nemli malzeme, kalın kesit | Malzemeyi kurutmak, ütüleme basıncını artırmak | Kalın kesitleri boşaltarak inceltmek |
Proses Ayarıyla mı, Kalıp Revizyonuyla mı Çözülmeli?
Proses tarafında çözülebilen durumlar
Hata yeni ortaya çıktıysa, yani kalıp daha önce sorunsuz parça veriyorsa, ilk bakılacak yer prosestir. Malzeme lotunun değişmesi, kurutucunun düzgün çalışmaması, kalıp ısıtma ünitesindeki bir arıza veya makine değişikliği bu tür hataların sık görülen sebepleridir. Eksik dolum, hafif yanık izleri ve nem kaynaklı kabarcıklar çoğunlukla parametre düzeltmesiyle giderilir.
Kalıp ve parça tasarımı gerektiren durumlar
Hata ilk deneme baskısından itibaren mevcutsa ve parametrelerle ancak çok dar bir aralıkta kontrol altına alınabiliyorsa, sorun büyük olasılıkla tasarımdadır. Belirgin çarpılma, kalın kesitlerdeki çöküntüler, kritik bölgedeki birleşme çizgileri ve tekrarlayan çapak bu gruptadır. Bu durumda proses penceresini zorlamak yerine şu müdahaleler değerlendirilmelidir:
- Giriş tipinin, sayısının ve konumunun gözden geçirilmesi
- Soğutma kanallarının parça geometrisine göre yeniden düzenlenmesi
- Hava tahliye kanallarının akış sonu bölgelerine eklenmesi
- Et kalınlığının dengelenmesi ve nervür oranlarının düzeltilmesi
Hataları Önlemenin En Ekonomik Yolu: Tasarım Aşaması
Kalıp çeliği işlendikten sonra yapılan her revizyon hem zaman hem maliyet demektir. Bu yüzden hataların büyük kısmını kalıp imalatından önce öngörmek mümkün ve gereklidir. Kalıp akış analizi, dolum sırasını, birleşme çizgilerinin ve hava sıkışmalarının oluşacağı bölgeleri, çöküntü riskini ve beklenen çarpılma eğilimini sanal ortamda gösterir. Giriş konumu ve soğutma düzeni bu sonuçlara göre belirlenir.
Ardından yapılan deneme baskıları ve numune onayı süreci, analizde öngörülemeyen detayları ortaya çıkarır. Ölçüsel kontrol ve görsel muayene ile onaylanan numune, seri üretimin referansı olur. Parça tasarımcısı, kalıpçı ve üretim ekibinin bu aşamada birlikte çalışması, seri üretimde karşılaşılacak sorunların çoğunu baştan ortadan kaldırır.
Altınel Kalıp olarak parça tasarımınızı kalıplanabilirlik açısından inceleyebilir, akış analizi destekli kalıp imalatı ve deneme baskısı süreçlerinde yanınızda olabiliriz. Mevcut bir hatayı değerlendirmek veya yeni bir proje için teklif almak isterseniz bizimle iletişime geçebilirsiniz.