
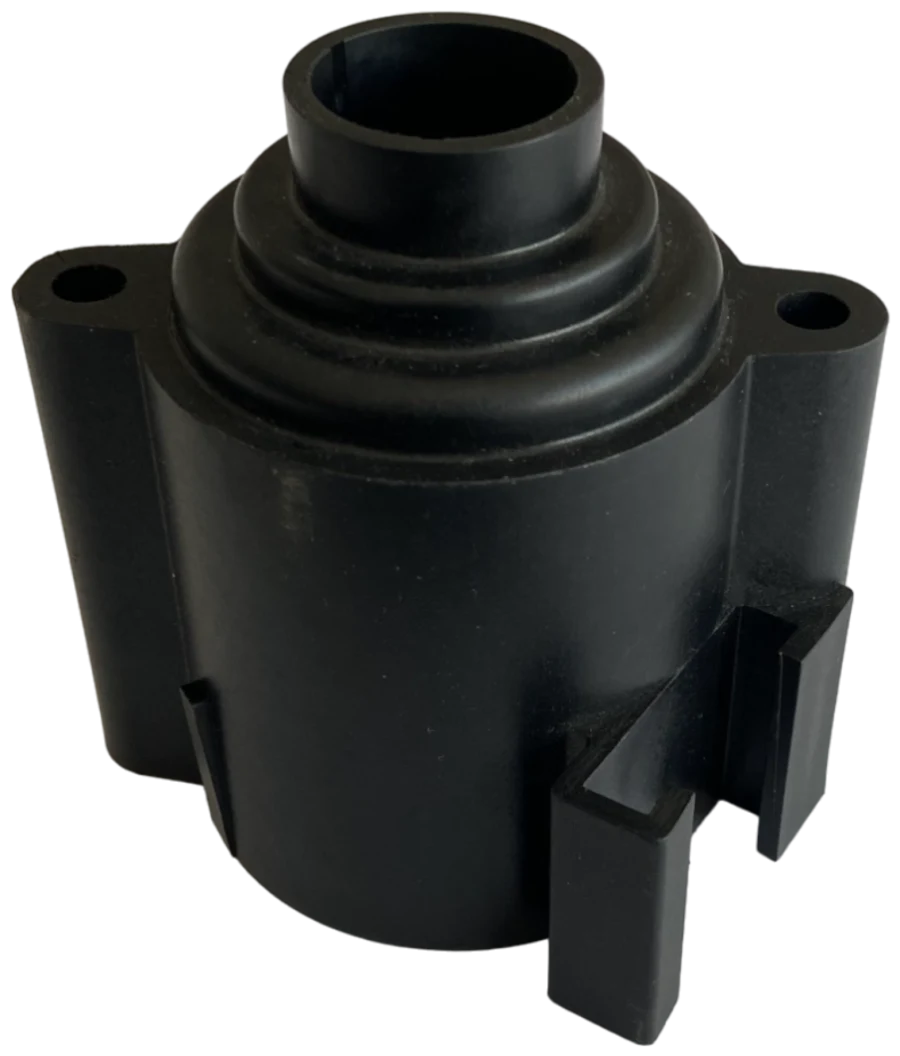
تأتي عيوب القولبة بالحقن البلاستيكي في مقدمة المسائل التي تؤثر في جودة القطعة أثناء الإنتاج التسلسلي. فعيوب مثل علامات الانكماش والزوائد والحقن الناقص والالتواء لا تُفسد المظهر فحسب، بل تؤدي أيضًا إلى مشكلات في التركيب وارتفاع نسبة الهالك وتأخر مواعيد التسليم. ويعود معظم هذه العيوب إلى أحد ثلاثة مصادر: تصميم القطعة، أو تصميم القالب، أو معاملات العملية. أما التدخلات التي تتم دون تحديد السبب الجذري فكثيرًا ما تعالج عيبًا وتُظهر عيبًا آخر.
مقاربة السبب الجذري في عيوب الحقن البلاستيكي
عند ظهور عيب ما، يكون رد الفعل الأول عادةً هو العبث بإعدادات الماكينة: يُرفع الضغط، وتُزاد درجة الحرارة، ويُمدَّد زمن التبريد. قد تعطي هذه التدخلات نتيجة على المدى القصير، لكنها تطيل زمن الدورة وتُضيّق نافذة العملية. وللوصول إلى حل دائم ينبغي أولًا الإجابة عن الأسئلة التالية:
- هل يظهر العيب في كل ضغطة، أم في تجاويف معينة فقط أو على فترات متقطعة؟
- في أي منطقة من القطعة يظهر العيب: قرب البوابة، أم في نهاية التدفق، أم في مقطع سميك؟
- هل له علاقة زمنية بتغيير دفعة المادة أو ظروف التجفيف أو تغيير الماكينة؟
- هل يتحقق التوازن الحراري بين نصفي القالب وبين التجاويف؟
تحدد إجابات هذه الأسئلة إلى حد كبير ما إذا كان الحل في جانب العملية أم في تصميم القالب والقطعة.
أكثر عيوب الحقن شيوعًا وأسبابها
علامات الانكماش أو الغوص (Sink Mark)
هي انخفاضات سطحية ضحلة تظهر في المقاطع السميكة وعلى الوجه الخلفي للأضلاع والبروزات. فالبلاستيك ينكمش حجميًا أثناء التبريد، وإذا لم يُنقل ضغط لاحق كافٍ قبل تصلّب الجزء الداخلي، ينهار السطح إلى الداخل. ومن أبرز الأسباب عدم انتظام سماكة الجدار، وتجمّد البوابة الرفيعة مبكرًا، وقصر زمن الضغط اللاحق.
الزوائد (الرايش) (Flash)
هي زوائد رقيقة تتكون عندما يتسرب البلاستيك المنصهر من خط الفصل أو من حول دبابيس القذف أو من مواضع استقرار القلوب. وتنتج عن عدم كفاية قوة الإغلاق، أو ضغط الحقن المفرط، أو تآكل أسطح الإغلاق أو تلفها، أو تسخين مادة منخفضة اللزوجة أكثر من اللازم.
الحقن الناقص (Short Shot)
هو عدم امتلاء تجويف القالب بالكامل، ويظهر عادةً في نقطة نهاية التدفق أو في الجدران الرفيعة أو عند أطراف الأضلاع. ومن أسبابه النموذجية عدم كفاية الجرعة، وانخفاض الضغط أو السرعة، وبرودة المادة المنصهرة أو القالب، وانسداد مخارج الهواء، وطول مسار التدفق قياسًا إلى سماكة الجدار.
الالتواء (Warpage)
هو انحناء القطعة أو التفافها بعد خروجها من القالب. ويكمن أصله في انكماش مناطق القطعة المختلفة بنسب مختلفة. وأبرز العوامل المؤثرة اختلال تبريد القالب، والفروق في سماكة الجدار، واتجاه الألياف في المواد المقواة بالألياف الزجاجية. ويُعد الالتواء من أصعب العيوب تصحيحًا بضبط العملية.
علامات الاحتراق (Burn Mark)
هي بقع بنية أو سوداء تظهر في نهاية التدفق أو في المناطق المغلقة. فالهواء المحتبس في تجويف القالب ينضغط أثناء الحقن السريع فترتفع حرارته بشدة ويحرق المادة، وهي ظاهرة تُعرف أيضًا بتأثير الديزل. ومن أسبابها الرئيسية عدم كفاية تهوية القالب، وارتفاع سرعة الحقن، وبقاء المادة طويلًا في الأسطوانة حتى تتحلل.
آثار التدفق وخط الالتحام (Weld Line)
آثار التدفق هي اضطرابات سطحية على شكل موجات أو حلقات تظهر حول البوابة. أما خط الالتحام فيتكوّن في الموضع الذي تلتقي فيه جبهتا تدفق حول ثقب أو قلب. وهذه المنطقة ليست عيبًا شكليًا فحسب، بل هي أيضًا نقطة تنخفض فيها المتانة الميكانيكية للقطعة. ومن أسبابها الرئيسية انخفاض حرارة المادة المنصهرة والقالب، وبطء الحقن، وعدم ملاءمة موضع البوابة.
فقاعات الهواء والفراغات (Void)
هي فراغات تتكون داخل المقاطع السميكة. وتقوم على الآلية نفسها التي تسبب علامات الانكماش؛ والفرق أن السطح لا ينهار إلى الداخل، بل يبقى فراغ داخل القشرة الخارجية التي تصلّبت مبكرًا. كما تسبب المادة الرطبة فقاعات غازية. ولذلك يكتسب التجفيف وفق توصية الشركة المصنّعة أهمية بالغة في المواد الماصة للرطوبة مثل PA وPC وPBT.
جدول العيب – السبب – الحل
| العيب | السبب المحتمل | حل على مستوى العملية | حل على مستوى القالب / التصميم |
|---|---|---|---|
| علامات الانكماش | مقطع سميك، ضغط لاحق غير كافٍ | رفع ضغط الضغط اللاحق وزمنه | توحيد سماكة الجدار، تقريب البوابة من المنطقة السميكة، تكبير مقطع البوابة |
| الزوائد (الرايش) | قوة إغلاق غير كافية، تآكل سطح الفصل | خفض الضغط ودرجة حرارة المادة المنصهرة، مراجعة قوة الإغلاق | مراجعة سطح الفصل ومواضع الاستقرار |
| الحقن الناقص | جرعة أو ضغط غير كافٍ، هواء محتبس | زيادة الجرعة والسرعة ودرجة الحرارة | إضافة مخارج هواء، تغيير عدد البوابات أو مواضعها |
| الالتواء | تبريد غير متوازن، اختلاف نسب الانكماش | موازنة درجات حرارة نصفي القالب، ضبط زمن التبريد | إعادة تنظيم قنوات التبريد، موازنة سماكة الجدار، إضافة أضلاع |
| علامات الاحتراق | هواء محتبس، سرعة حقن عالية | خفض السرعة تدريجيًا باتجاه نهاية التدفق | فتح مخرج هواء في منطقة نهاية التدفق |
| خط الالتحام | التقاء جبهات التدفق وهي باردة | رفع درجة حرارة المادة المنصهرة والقالب وسرعة الحقن | تغيير موضع البوابة، إضافة جيب فائض |
| فقاعات الهواء | مادة رطبة، مقطع سميك | تجفيف المادة، رفع ضغط الضغط اللاحق | تفريغ المقاطع السميكة لتقليل سماكتها |
هل يُعالج العيب بضبط العملية أم بتعديل القالب؟
حالات يمكن حلها على مستوى العملية
إذا ظهر العيب حديثًا، أي إن القالب كان ينتج سابقًا قطعًا سليمة، فأول ما يُفحص هو العملية. فتغيّر دفعة المادة، أو عدم عمل المجفف بشكل سليم، أو عطل في وحدة تسخين القالب، أو تغيير الماكينة، كلها أسباب شائعة لهذا النوع من العيوب. وغالبًا ما يُعالج الحقن الناقص وعلامات الاحتراق الخفيفة والفقاعات الناتجة عن الرطوبة بتصحيح المعاملات.
حالات تتطلب تعديل القالب وتصميم القطعة
إذا كان العيب موجودًا منذ أول ضغطة تجريبية ولا يمكن ضبطه بالمعاملات إلا في نطاق ضيق جدًا، فالمشكلة على الأرجح في التصميم. ويندرج في هذه المجموعة الالتواء الواضح، وعلامات الانكماش في المقاطع السميكة، وخطوط الالتحام في المناطق الحرجة، والزوائد المتكررة. وفي هذه الحالة ينبغي النظر في التدخلات التالية بدلًا من الضغط على نافذة العملية:
- مراجعة نوع البوابة وعددها وموضعها
- إعادة تنظيم قنوات التبريد وفق هندسة القطعة
- إضافة قنوات تهوية في مناطق نهاية التدفق
- موازنة سماكة الجدار وتصحيح نسب الأضلاع
أوفر طريقة لتجنب العيوب: مرحلة التصميم
كل تعديل يُجرى بعد تشغيل فولاذ القالب يعني وقتًا وتكلفة إضافيين. ولذلك فإن توقع معظم العيوب قبل تصنيع القالب ممكن وضروري. فـتحليل تدفق القالب يُظهر في البيئة الافتراضية تسلسل الامتلاء، والمناطق التي ستتكون فيها خطوط الالتحام وجيوب الهواء، وخطر علامات الانكماش، وميل القطعة المتوقع إلى الالتواء. وعلى أساس هذه النتائج يُحدد موضع البوابة ونظام التبريد.
ثم تكشف الضغطات التجريبية وعملية اعتماد العينة تفاصيل لا يمكن توقعها في التحليل. وتصبح العينة المعتمدة بعد الفحص البُعدي والمعاينة البصرية مرجعًا للإنتاج التسلسلي. وعمل مصمم القطعة وصانع القوالب وفريق الإنتاج معًا في هذه المرحلة يزيل من البداية معظم المشكلات التي قد تواجه الإنتاج التسلسلي.
في Altınel Kalıp يمكننا مراجعة تصميم قطعتكم من حيث قابليتها للقولبة، ومرافقتكم في تصنيع القوالب المدعوم بتحليل التدفق وفي مراحل الضغطات التجريبية. وإذا رغبتم في تقييم عيب قائم أو الحصول على عرض سعر لمشروع جديد، يمكنكم التواصل معنا.