
Elektrotechnik & Elektronik
Kunststoff-Spritzgießwerkzeuge für Elektrotechnik und Elektronik
Altınel Kalıp fertigt in Konya (Türkei) Kunststoff-Spritzgießwerkzeuge für die Elektrotechnik und Elektronik: für Gerätegehäuse, Abdeckungen, Steckverbinder und Klemmenblöcke, Schalter und Steckdosen sowie Leuchtenteile. Die Auswirkungen flammgeschützter Werkstoffe auf das Werkzeug, eng tolerierte Passungsdetails und das Umspritzen von Metalleinlegern berücksichtigen wir bereits im ersten Konstruktionsschritt.
Werkstoffe
Bei elektrotechnischen Bauteilen bestimmen Brandklasse, elektrische Isolation, Wärmebeständigkeit und die jeweilige Produktnorm die Werkstoffauswahl.
- PC und PC/ABS: Gerätegehäuse, Frontblenden und transparente Abdeckungen; Schlagzähigkeit und flammgeschützte Typen nach UL94 V-0.
- PA66 GF25/GF30 V-0: Klemmenblöcke, Sicherungs- und Leistungsschalterteile; hoher CTI-Wert (Kriechstromfestigkeit) und Wärmebeständigkeit.
- PBT GF30: Steckverbinder, Spulenkörper und Sensorgehäuse; Maßstabilität und geringe Feuchtigkeitsaufnahme.
- ABS (einschließlich V-0-Typen): Netzteile, Schaltgeräte und kleine Gerätegehäuse.
- PPS und LCP: Dünnwandige Präzisionssteckverbinder, die Löttemperaturen standhalten müssen.
Halogenfrei flammgeschützte Typen setzen sich zunehmend durch. Da sowohl halogenhaltige als auch halogenfreie Additive auf der Werkzeugoberfläche Korrosion und Beläge (Plate-out) verursachen können, wird für die Kavitäten der korrosionsbeständige Werkzeugstahl 1.2083 (48–52 HRC) bevorzugt. Anschnittbereiche, die durch Glasfasern verschleißen, werden mit Wechseleinsätzen konstruiert.
Werkzeugkonstruktion
Bei Werkzeugen für Elektronikgehäuse und Steckverbinder machen kleine Details den Unterschied: dünne Wände, Schnappverbindungen (Snap-Fit), Schraubdome und eng beieinanderliegende Pinbohrungen.
- Dünne Wände und Füllung: Bei Gehäusen mit 0,8–1,5 mm Wandstärke werden Fülldruck und Anschnittlage per Füllsimulation festgelegt; wegen der geringen thermischen Stabilität flammgeschützter Werkstoffe wird die Verweilzeit der Schmelze im Angusssystem kurz gehalten.
- Snap-Fits und Schraubdome: Für Rastnasen werden Schrägauswerfer oder Schieber eingesetzt; bei Schraubdomen werden Wandstärkenverhältnisse eingehalten, die Einfallstellen verhindern.
- Umspritzen von Metalleinlegern: Kontakte, Stromschienen und Gewindebuchsen werden ins Werkzeug eingelegt und im Bauteil eingebettet; Positionierstifte und Kontrollen im Werkzeug verhindern Fehleinlagen.
- Mehrfachwerkzeuge: Bei Steckverbindern und Kleinteilen werden Maßunterschiede zwischen den Kavitäten durch ein balanciertes Angusssystem oder einen Heißkanal minimiert.
- Entlüftung: Für die aus flammgeschützten Werkstoffen austretenden Gase werden Entlüftungskanäle an der Trennebene und an den Auswerfern vorgesehen.
Bei der Paarung von Deckel und Gehäuse werden die Lage der Trennlinie und ein möglicher Versatz im Hinblick auf Montage und Optik bereits in der Konstruktionsphase geklärt.
Oberflächenqualität
Bei Elektronikgehäusen transportiert die Oberfläche die Markenwahrnehmung des Produkts. Auch Kratzempfindlichkeit, Fingerabdrücke und optische Unterschiede nach der Montage beeinflussen die Wahl der Oberfläche.
- Matte und genarbte Gehäuse: Feine Erodierstrukturen im Bereich VDI 3400 21–27 kaschieren Kratzer und sorgen bei unlackierten Teilen für ein homogenes Erscheinungsbild.
- Hochglänzende Frontblenden: Glänzende schwarze oder weiße Blenden werden nach SPI A1–A2 poliert; die Sichtbarkeit von Fließlinien und Bindenähten wird über Werkzeugtemperatur und Anschnittlage gesteuert.
- Lichtleiter und transparente Fenster: LED-Lichtleiter und Anzeigegläser erfordern eine Hochglanzpolitur und eine Anschnittgestaltung ohne sichtbare Spuren.
- Logos und Symbole: Tastensymbole, Warnzeichen und Etikettenfelder werden durch Erodieren in die Werkzeugoberfläche eingebracht.
Damit Deckel und Gehäuse mit gleicher Narbung und gleichem Glanz erscheinen, werden die Werkzeugoberflächen zusammengehöriger Teile nach demselben Verfahren und mit derselben Narbnummer bearbeitet. Bei Gegenstücken aus unterschiedlichen Werkstoffen wird der Glanzunterschied an Mustern geprüft.
Toleranzen
Bei elektrotechnischen Bauteilen konzentrieren sich die Toleranzen auf funktionale Bereiche wie Pinabstände von Steckverbindern, Befestigungspunkte für Leiterplatten und Passmaße zwischen Deckel und Gehäuse.
| Kriterium | Typischer Wert |
|---|---|
| Bearbeitungsgenauigkeit von Kavität und Kern | ±0,005–0,01 mm [PLATZHALTER] |
| Steckverbinder- und Pinpositionen (ISO 20457) | TG2–TG3 [PLATZHALTER] |
| Montagemaße von Gehäuse und Deckel (ISO 20457) | TG3–TG4 [PLATZHALTER] |
| Allgemeinmaße (ISO 20457) | TG5 |
Bei glasfaserverstärktem PA66 und PBT kann die von der Fließrichtung abhängige, unterschiedliche Schwindung bei langen Steckverbindern zu Verzug führen; Anschnittlage und Faserorientierung werden daher per Füllsimulation festgelegt. Da sich die Maße von PA66-Teilen durch Feuchtigkeitsaufnahme ändern, sollte der Messzustand (trocken oder konditioniert) in der Zeichnung angegeben werden. Bei gedichteten Produkten mit angestrebter IP-Schutzart sollte die Ebenheit des Deckels gesondert festgelegt werden. Bei Mehrfachwerkzeugen für Steckverbinder werden Muster aus jeder Kavität einzeln vermessen und die Unterschiede zwischen den Kavitäten dokumentiert.
CNC-Bearbeitung
Werkzeuge für Elektronikteile sind aufgrund ihrer kleinen, tiefen und feinen Details Werkzeuge, bei denen CNC-Fräsen und Erodieren kombiniert werden.
- HSC-Fräsen: Mit Fräsern kleinen Durchmessers werden dünne Rippen, Schraubdome und Snap-Fit-Bereiche bearbeitet; die Schlichtflächen erreichen eine Qualität, die den Polieraufwand reduziert.
- Senkerodieren: Lüftungsgitter, schmale Schlitze, scharfkantige Pinaufnahmen und Symbole werden mit Elektroden bearbeitet.
- Drahterodieren: Kavitätseinsätze für Steckverbinder, Pinbohrungen und präzise Kernprofile werden hochgenau geschnitten.
- Schleifen: Die Passflächen der Einsätze werden für eine gratfreie Abformung präzise geschliffen.
Bei Mehrfachwerkzeugen für Steckverbinder werden alle Kavitätseinsätze mit demselben CAM-Programm und denselben Referenzen bearbeitet, um Unterschiede zwischen den Kavitäten zu minimieren. In der Prototypenphase können Gehäuseteile per CNC aus dem Kunststoffblock gefräst werden, um Montage und Leiterplattenpassung vor der Werkzeuginvestition zu testen.
Bemusterung
Bei Werkzeugen für die Elektrotechnik wird bei der Abmusterung neben der Maßhaltigkeit auch die Montage- und Funktionspassung verifiziert.
- T0-Abmusterung: Füllbalance, Gratbildung, Lage der Einleger und Entformung werden geprüft; in dünnwandigen Bereichen wird das Risiko einer unvollständigen Füllung bewertet.
- T1-Muster und Messbericht: Kritische Maße einschließlich Pinpositionen, Passmaßen und Schraubdomen werden dokumentiert.
- Montageversuch: Die Passung von Deckel und Gehäuse, der Sitz der Leiterplatte sowie das Füge- und Löseverhalten der Snap-Fit-Rastnasen werden an Mustern erprobt.
- Prozessfenster: Für flammgeschützte Werkstoffe werden Massetemperatur und Verweilzeiten so festgelegt, dass keine Brandstellen, Verfärbungen oder Gasschlieren entstehen; die Trocknungsbedingungen werden dokumentiert.
Das freigegebene Muster und die Ergebnisse der Erstmusterprüfung (FAI) dienen in der Serie als Referenz für die Qualitätskontrolle. Bei Bedarf werden Deckel- und Gehäusewerkzeug gleichzeitig abgemustert, damit die Montagepassung in einem Schritt freigegeben werden kann.
Qualitätskontrolle
Bei elektrotechnischen Produkten umfasst Qualität neben der Maßgenauigkeit auch den Nachweis, dass die eingesetzten Werkstoffe den Sicherheitsnormen entsprechen.
- Werkstoffnachweise: Nachweise des Rohstoffherstellers zu UL94-Brandklasse, Glühdrahtwerten (GWFI/GWIT) und CTI sowie Chargenanalysezertifikate werden der Dokumentation beigefügt.
- RoHS und REACH: Konformitätserklärungen der Rohstoff- und Masterbatch-Lieferanten werden auf Kundenwunsch beschafft.
- Maßprüfung: Für Pinpositionen und kleine Details sind optische Messung oder KMG branchenüblich und können für kritische Maße in den Prüfplan aufgenommen werden.
- Sichtprüfung: Grate, unvollständige Füllung, Brandstellen und Farbabweichungen werden anhand freigegebener Grenzmuster bewertet.
- Rückverfolgbarkeit: Dank Kavitätennummer und Datumsstempel lässt sich feststellen, in welcher Kavität und wann jedes Teil gefertigt wurde.
Für Kunden mit Lieferantenanforderungen auf Basis der ISO 9001 erstellen wir die entsprechende Mess- und Versanddokumentation.
Beispielprojekt
Spritzgießwerkzeug für Elektronikgehäuse
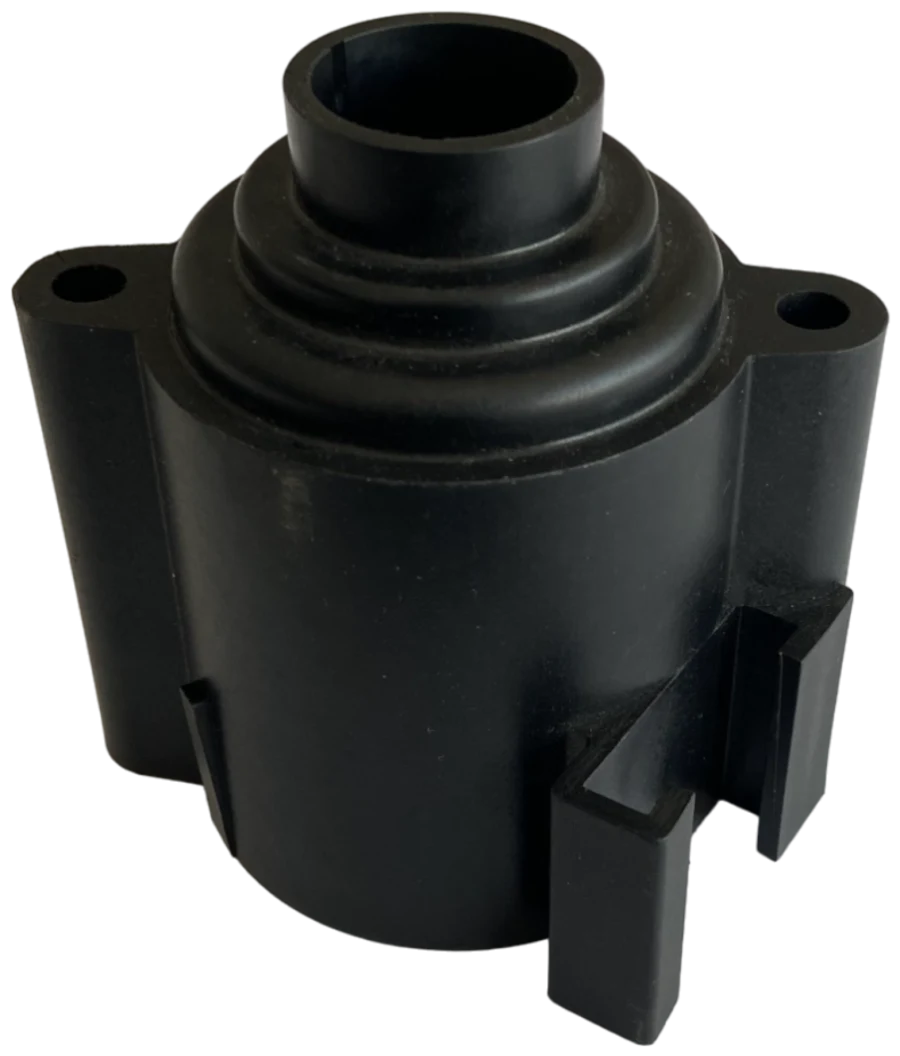
Das schwarze Kunststoffgehäuseteil mit Montageflansch ist ein typisches Beispiel für die bei Elektrogehäusen häufige Kombination aus verschraubtem Flansch, dünner Wand und matter Sichtfläche. Bei solchen Gehäusen haben die Ebenheit des Flansches und die Vermeidung von Einfallstellen im Schraubenbereich in der Werkzeugkonstruktion Priorität.
Projekt ansehenHäufig gestellte Fragen
Bauen Sie Werkzeuge für flammgeschützte Werkstoffe nach UL94 V-0?
Können Werkzeuge für Teile mit eingebetteten Metallkontakten oder Buchsen (Insert) gebaut werden?
Wie lange dauert die Fertigung eines Werkzeugs für Elektronikgehäuse?
Können Sie vor dem Werkzeugbau Prototypen fertigen?
Zugehörige Leistungen
Weitere Branchen
Angebot
Angebot für Ihre Branche anfordern
Senden Sie uns Ihre Teilezeichnung oder Ihr 3D-Modell – wir schlagen Werkstoff, Werkzeugkonzept und Liefertermin vor.
oder rufen Sie uns direkt an 0542 596 73 15