
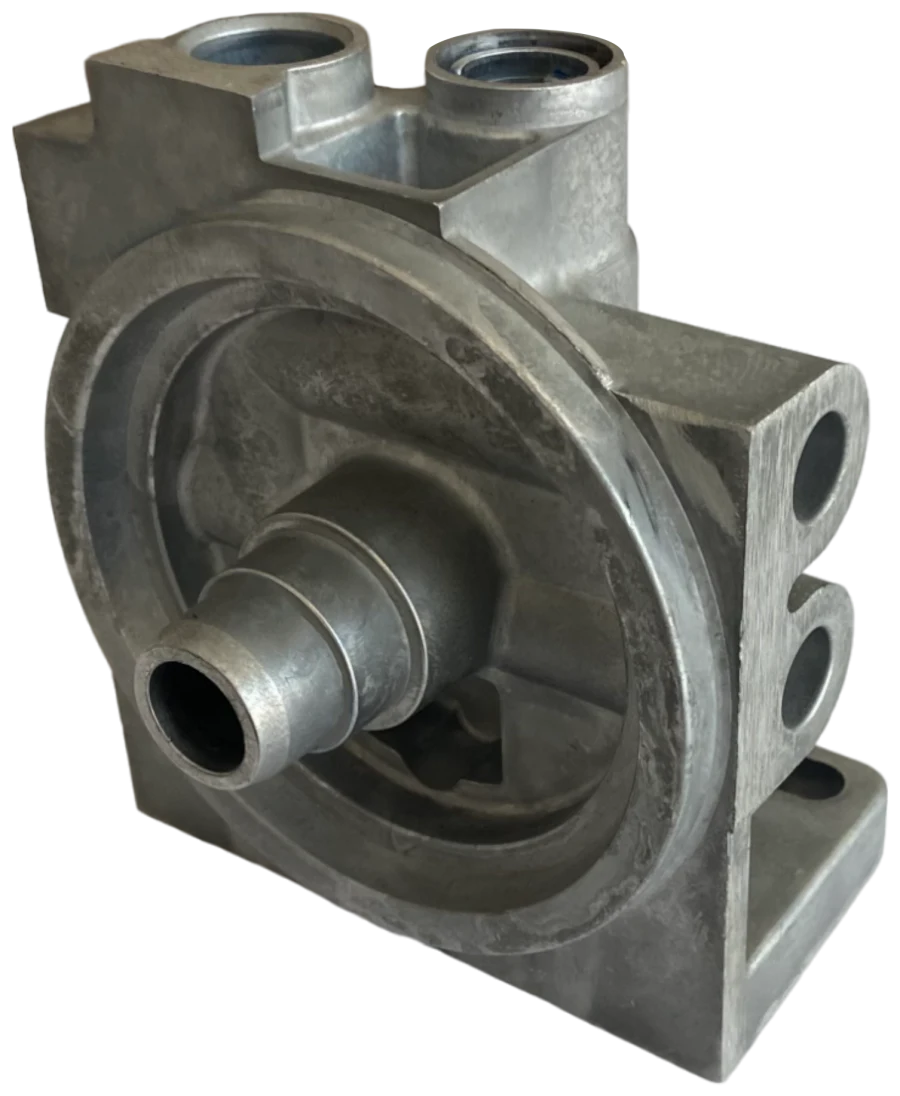
Altınel Kalıp ist ein Werkzeugbaubetrieb in Konya Karatay, der Aluminium-Druckgusswerkzeuge konstruiert und fertigt. Was in der Branche als Aluminium-Spritzgusswerkzeugbau bezeichnet wird, ist technisch der Bau von Aluminium-Druckgussformen: Geschmolzenes Aluminium wird mit hoher Geschwindigkeit und hohem Druck in eine Formkavität aus Stahl gepresst, und das Teil nimmt innerhalb von Sekunden Gestalt an.
Aluminium-Druckgusswerkzeuge gehören für uns ebenso zum Tagesgeschäft wie Kunststoff-Spritzgusswerkzeuge. Herstellern aus der Aluminiumgussbranche in Konya bieten wir Engineering und Fertigung aus einer Hand, von der ersten Idee für ein Bauteil bis zum serienreifen Werkzeug.
Der Aluminium-Druckguss ist einer der effizientesten Wege, leichte, feste und wärmeleitfähige Teile mit kurzen Zykluszeiten in Serie herzustellen. Ein großer Teil dieser Effizienz hängt vom Werkzeug ab: Ist das Werkzeug fehlerhaft, wiederholt sich derselbe Fehler in jedem Zyklus. Deshalb beginnen wir damit, Ihr Bauteil und Ihre Produktionsanforderungen zu verstehen, und konstruieren das Werkzeug passend zu Ihren Fertigungsbedingungen.
Wie funktioniert ein Aluminium-Druckgusswerkzeug?
Ein Aluminium-Druckgusswerkzeug besteht aus zwei Hälften, einer festen und einer beweglichen. Die Produktion läuft in einem sich wiederholenden Zyklus ab:
- Werkzeug schließen: Die bewegliche Hälfte schließt und wird mit hoher Schließkraft verriegelt.
- Einspritzen: Geschmolzenes Aluminium wird mithilfe eines Kolbens mit hoher Geschwindigkeit und hohem Druck in die Kavität gefüllt.
- Erstarren: Das Metall erstarrt dank der Kühlkanäle kontrolliert.
- Werkzeug öffnen und Auswerfen: Das Werkzeug öffnet sich, Auswerferstifte drücken das Teil heraus, und der Zyklus beginnt von vorn.
Beim Aluminiumguss kommen in der Regel Kaltkammer-Druckgießmaschinen zum Einsatz. Das Metall wird in einem separaten Ofen geschmolzen, in jedem Zyklus in die Gießkammer gegossen und vom Kolben in das Werkzeug gedrückt. Diese Bauweise ist die geeignetste Antwort auf die Neigung von Aluminium, stählerne Einspritzkomponenten anzugreifen.
Die Zykluszeit hängt von Teilegewicht, Wanddicke und der Kühlauslegung des Werkzeugs ab. Dass das Werkzeug in jedem Zyklus im selben Temperaturbereich arbeitet, ist für eine gleichbleibende Teilequalität entscheidend.
Legierungswahl
Die Werkzeugkonstruktion richtet sich nach Fließfähigkeit und Schwindungsverhalten der eingesetzten Legierung. Die allgemeinen Eigenschaften zweier häufig verwendeter Legierungen sind nachfolgend aufgeführt.
| Legierung | Allgemeine Eigenschaften | Typische Anwendung |
|---|---|---|
| EN AC-46000 (AlSi9Cu3) | Gute Gießbarkeit, hohe Festigkeit, gut zerspanbar | Gehäuse für Automobil und Maschinenbau, Deckel, Halterungen |
| EN AC-44300 (AlSi12) | Sehr gute Fließfähigkeit, dünnwandiger Guss, gute Korrosionsbeständigkeit | Dünnwandige Teile mit komplexer Geometrie, Gehäuse |
Die Legierungswahl hängt letztlich von der Funktion des Teils, seiner Wanddicke und der Weiterverarbeitung ab. Diese Auswahl bewerten wir gemeinsam mit Ihnen in der Angebotsphase. Gibt der Kunde eine Legierungsnorm vor, wird das Werkzeug entsprechend konstruiert; auch das Schwindmaß wird nach der gewählten Legierung festgelegt.
Worauf achten wir bei der Werkzeugkonstruktion?
Ein gutes Aluminium-Druckgusswerkzeug muss das Teil aus der Zeichnung fehlerfrei, maßhaltig und reproduzierbar herstellen können. Bei der Konstruktion sind folgende Punkte ausschlaggebend:
- Gießlauf und Anschnitt: Aus welcher Richtung und mit welcher Geschwindigkeit das Metall in die Kavität eintritt, beeinflusst Füllqualität und Porositätsrisiko unmittelbar.
- Überläufe: Sie transportieren kaltes Metall, Oxide und Luft aus der Kavität.
- Entlüftung und Vakuum: Eingeschlossene Luft verursacht Poren; es werden geeignete Entlüftungskanäle und bei Bedarf eine Vakuumunterstützung eingesetzt.
- Kühlung und thermisches Gleichgewicht: Eine ausgeglichene Werkzeugtemperatur bestimmt Verzug, Oberflächenfehler und Zykluszeit.
- Kerne und Schieber: Sie ermöglichen die Entformung von Hinterschneidungen, Seitenbohrungen und Passflächen.
- Kavitätenzahl: Ein Einfachwerkzeug bietet Flexibilität bei kleinen Stückzahlen und großen Teilen; ein Mehrfachwerkzeug senkt bei hohen Stückzahlen die Stückkosten. Für zusammengehörige Teile kann auch ein Familienwerkzeug in Betracht gezogen werden.
Bevor wir diese Entscheidungen treffen, konstruieren wir in einer 3D-CAD-CAM-Umgebung und untersuchen Füllung und Erstarrung am Computer mit Formbarkeits- sowie Strömungs- und Gießsimulation. So erkennen wir Probleme, bevor der Stahl überhaupt zerspant wird.
Werkzeugstähle und Wärmebehandlung
Aluminium-Druckgusswerkzeuge arbeiten unter hohen Temperaturen und Thermoschock. Deshalb werden für die Kavität in der Regel Warmarbeitsstähle wie 1.2343 und 1.2344 bevorzugt. Der Stahl wird während der Bearbeitung durch Spannungsarmglühen und Vakuum-Wärmebehandlung auf die gewünschte Härte gebracht. In verschleiß- und anlötungsgefährdeten Bereichen verlängern Oberflächenbehandlungen wie Nitrieren die Standzeit des Werkzeugs. Stahlsorte und Härte richten sich nach der Teilegeometrie und der erwarteten Stückzahl.
Die Wärmebehandlung hat großen Einfluss auf die Standzeit: Zu harter Stahl birgt das Risiko von Rissbildung, zu weicher Stahl das Risiko von frühzeitigem Verschleiß und thermischer Ermüdung. Auch das Vorwärmen des Werkzeugs vor der Inbetriebnahme und regelmäßige Wartung im Betrieb verzögern die Rissbildung.
CNC-Bearbeitung: Werkzeug und Gussteil
Formkavitäten, Kerne und Schieber werden auf CNC-Maschinen präzise bearbeitet; wo erforderlich, kommt unterstützend Senkerodieren zum Einsatz. Dieselbe CNC-Kompetenz bieten wir auch für die Nachbearbeitung des Gussteils an.
- Bearbeitungszugaben: Auf den nach dem Gießen zu bearbeitenden Flächen wird im Werkzeug eine ausreichende und gleichmäßige Zugabe vorgesehen.
- Spannreferenzen: Bezugsflächen werden bereits beim Gießen eingeplant, damit das Teil reproduzierbar auf der Maschine gespannt werden kann.
- Gewinde und Dichtflächen: Gewindeschneiden, Senkungen und Dichtungssitzflächen werden bei Teilen, die dicht sein müssen, nach dem Gießen bearbeitet.
Probeabguss und Bemusterung
Nach Fertigstellung des Werkzeugs erfolgt ein Probeabguss. Die ersten Muster werden vermessen und visuell sowie dimensionell mit der Zeichnung verglichen; falls erforderlich, wird das Werkzeug korrigiert. Das vom Kunden freigegebene Muster gilt als Referenz für die Serienfertigung. Während des Probeabgusses bewerten wir gemeinsam Punkte wie Füllung, Porosität, Oberflächenqualität, Grat und Maßabweichung und dokumentieren die Gießparameter sowie die Werkzeugkorrekturen. Auch nach der Freigabe unterstützen wir Sie bei Wartung und Überarbeitung. Da Werkzeugabmessungen und Vorlaufzeiten je nach Teil variieren, klären wir die maximale Teilegröße und die Lieferzeit, [PLATZHALTER], in der Angebotsphase.
Für welche Branchen fertigen wir?
- Bewässerungs- und Filtrationssysteme
- Automobilzulieferindustrie
- Maschinen- und Anlagenbauer
- Elektro- und Elektronikgehäuse
- Leuchtengehäuse
Unser Leistungsumfang
- Teilekonstruktion und Formbarkeitsanalyse
- Strömungs- und Gießsimulation
- Bau von Aluminium-Druckgusswerkzeugen
- CNC-Bearbeitung
- Probeabguss und Bemusterung
- Werkzeugwartung und Überarbeitung
- Kunststoff-Spritzgusswerkzeuge und Lohnfertigung von Halbzeugen
Unterschied zwischen Kunststoff- und Aluminium-Spritzgusswerkzeugen
Obwohl beide Verfahren nach dem Spritzprinzip arbeiten, unterscheiden sich Werkstoff, Druck und Temperaturbedingungen. Daher weichen auch Werkzeugstahl sowie Kühlungs- und Entlüftungskonzept voneinander ab. Welches Verfahren für Ihr Teil geeignet ist, können wir gemeinsam bewerten.
Senden Sie uns Ihre Teilezeichnung oder Ihr 3D-Modell (STEP, PARASOLID); wir nehmen eine technische Bewertung für das Aluminium-Druckgusswerkzeug vor und erstellen Ihnen ein passendes Angebot.