
Bewässerung & Filter
Spritzgießwerkzeuge für Bewässerungs- und Filtersysteme
Altınel Kalıp fertigt in Konya (Türkei) Werkzeuge für Bewässerungs- und Filtersysteme: Kunststoff-Spritzgieß- und Aluminium-Druckgießwerkzeuge für Filtergehäuse, Filterköpfe, Verbindungsteile, Ventile und Komponenten für die Tropfbewässerung. Für Teile, die unter Druck dicht arbeiten und Sonneneinstrahlung sowie Agrarchemikalien standhalten müssen, betrachten wir Werkzeug und Werkstoff gemeinsam; zu unseren Referenzen zählt Valmen Filtre ve Sulama.
Werkstoffe
Bewässerungs- und Filtrationsanlagen arbeiten unter ständigem Wasserdruck, unter Chemikalien wie Dünge- und Pflanzenschutzmitteln, unter Sonneneinstrahlung und starken Temperaturschwankungen. Der Werkstoff wird entsprechend diesen Bedingungen gewählt:
- UV-stabilisiertes PP und PP GF30: Gehäuse von Scheiben- und Siebfiltern, Deckel und Verbindungsteile; Chemikalienbeständigkeit und lange Lebensdauer im Freien.
- PA6/PA66 GF30: Hochdruck-Filtergehäuse, Schellen und Ventilteile; Steifigkeit und Berstdruckfestigkeit.
- PE (LDPE/HDPE): Tropfer (Emitter) für die Tropfbewässerung, Dichtungsaufnahmen und flexible Verbindungselemente.
- POM: Ventilspindeln, Federlager und bewegliche Mechanikteile.
- EN AC-46000 (AlSi9Cu3) und EN AC-44300 (AlSi12): Im Aluminium-Druckguss gefertigte Filterköpfe und Hochdruckgehäuse; AlSi12 zeichnet sich durch gutes Fließvermögen und Druckdichtheit aus.
Werden PVC-Fittings gefertigt, sind wegen der bei der Verarbeitung möglicherweise freigesetzten korrosiven Gase nichtrostende Werkzeugstähle wie 1.2083 oder 1.2316 für die Kavitäten zu verwenden. Für Aluminium-Druckgießwerkzeuge wird der gegen thermische Ermüdung beständige Warmarbeitsstahl 1.2343 (44–48 HRC) bevorzugt.
Werkzeugkonstruktion
Im Mittelpunkt der Werkzeugkonstruktion für Bewässerungs- und Filterteile stehen Dichtheit und Druckfestigkeit. Details wie Gewinde, Dichtungsnuten und Bindenähte entscheiden darüber, ob das Teil im Feldeinsatz ohne Risse und Leckagen arbeitet.
- Gewindeverbindungen: Für Gehäuse und Deckel mit Innen- und Außengewinde kommen Ausschraubvorrichtungen (Unscrewing) oder Faltkerne zum Einsatz, für große Außengewinde zweiteilige Schieber.
- Kontrolle der Bindenähte: Damit Bindenähte bei druckbelasteten Gehäusen keine Schwachstellen bilden, wird die Anschnittlage per Füllsimulation festgelegt.
- Zylindrische Gehäuse: Um Ovalität und Wandstärkenunterschiede zu vermeiden, werden zentrale Anschnitte (Schirm- oder Ringanschnitt) und eine ausgewogene Kernkühlung eingesetzt.
- Aluminium-Druckguss: Zur Reduzierung der Porosität in Filterköpfen werden Angusssystem, Überläufe und Vakuum- bzw. Entlüftungskanäle gemeinsam ausgelegt; Dichtungs- und Gewindebereiche erhalten ein Bearbeitungsaufmaß.
- Mehrfachwerkzeuge: Für Produkte in hohen Stückzahlen wie Tropfer und kleine Verbindungsteile werden Mehrfachwerkzeuge mit Heißkanal bevorzugt.
Da bei Scheibenfiltern die Rillengeometrie der Scheiben die Filterfeinheit (in Mikrometern) unmittelbar bestimmt, werden diese Werkzeugdetails mit besonderer Präzision konstruiert.
Oberflächenqualität
Bei Bewässerungs- und Filterteilen ist die Oberflächenqualität vor allem eine Frage der Funktion: Dichtflächen, medienberührte Innenflächen und ein im Feld leicht erkennbares Äußeres.
- Dicht- und O-Ring-Flächen: Für die Dichtheit müssen Dichtungsnuten gratfrei und rauheitsarm sein; bei Kunststoffteilen wird die Werkzeugoberfläche in diesen Bereichen bis zur SPI-Klasse B poliert, bei Aluminiumgehäusen werden sie spanend fertigbearbeitet.
- Außengehäuse: Erodierstrukturen im Bereich VDI 3400 27–33 kaschieren Kratzer und Verschleißspuren aus dem Feldeinsatz.
- Beschriftungen und Kennzeichnungen: Kennzeichnungen wie Fließrichtungspfeile, Druckangaben und Logos werden durch Erodieren in die Werkzeugoberfläche eingebracht; so entsteht eine dauerhafte Kennzeichnung, die sich auch im Freien nicht abnutzt.
- Aluminium-Gussoberflächen: Damit die Gussoberfläche vor Pulverbeschichtung oder Eloxieren homogen ist, werden Formoberfläche und Gießparameter aufeinander abgestimmt.
Bei transparenten Filterbehältern und Sichtfenstern macht eine Politur nach SPI A2–A3 die Verschmutzung des Filterelements von außen sichtbar.
Toleranzen
Bei Bewässerungs- und Filterteilen betrifft der Großteil der Toleranzen Anschluss- und Dichtmaße. Rohrgewinde, Dichtungsnuten und Schellenpassungen müssen im Feld auch mit Produkten anderer Hersteller kompatibel sein.
| Kriterium | Typischer Wert |
|---|---|
| Bearbeitungsgenauigkeit von Kavität und Kern | ±0,01 mm [PLATZHALTER] |
| Gewindeanschlüsse aus Kunststoff | Nach Gewindenorm (z. B. ISO 228-1, ISO 7-1 oder NPT) |
| Dichtungsnuten und Dichtmaße (ISO 20457) | TG3–TG4 [PLATZHALTER] |
| Aluminium-Druckgussteile (ISO 8062-3) | DCTG 4–6 [PLATZHALTER]; in bearbeiteten Bereichen ±0,02 mm [PLATZHALTER] |
Bei stark schwindenden Werkstoffen wie PP und PE werden Gewindesteigung und -durchmesser unter Berücksichtigung der Schwindung ins Werkzeug eingebracht; bei kritischen Gewinden wird für die Feinjustierung nach der ersten Abmusterung ein Aufmaß im Werkzeug belassen. Bei runden Gehäusen sollte die Ovalität im Hinblick auf die Dichtheit gesondert festgelegt werden. Bei Aluminiumgehäusen werden bearbeitete Rohrgewinde mit den entsprechenden Gewindelehren geprüft.
CNC-Bearbeitung
In der Bewässerungs- und Filterbranche wird die CNC-Bearbeitung sowohl im Werkzeugbau als auch für die Nachbearbeitung der Teile eingesetzt.
- Werkzeugbau: Gehäusekavitäten und Kerne werden gefräst; die Gewindeprofile der Gewindekerne werden durch CNC-Drehen und Erodieren gefertigt.
- Scheiben- und Siebdetails: Die feine Rillengeometrie der Filterscheiben und kleine Lochreihen werden durch Senkerodieren und Präzisionsfräsen ins Werkzeug übertragen.
- Nachbearbeitung von Aluminiumteilen: Bei gegossenen Filterköpfen werden Rohrgewinde, Dichtflächen und Anschlussflansche CNC-bearbeitet; so werden die Dichtflächen unabhängig von der Gusstoleranz.
- Spannvorrichtungen: Für das reproduzierbare Spannen von Gussteilen werden bauteilspezifische Vorrichtungen gefertigt.
Da Werkzeugbau und Bearbeitung unter einem Dach geplant werden, werden die am Gussteil vorzusehenden Bearbeitungsaufmaße und Referenzpunkte bereits in der Konstruktionsphase definiert. Dieser Ansatz senkt bei Aluminium-Filtergehäusen sowohl die Bearbeitungszeit als auch die Ausschussquote.
Bemusterung
Bei Bewässerungs- und Filterteilen wird bei der Abmusterung über die Maßkontrolle hinaus auch das Dicht- und Druckverhalten verifiziert.
- T0-Abmusterung: Füllung, Funktion der Ausschraubvorrichtungen, Schieberbewegungen und Entformung werden geprüft.
- T1-Muster: Gewindemaße werden mit Lehren, Dichtungsnuten und Gehäusemaße per Messbericht geprüft und zur Freigabe vorgelegt.
- Druck und Dichtheit: Für hydrostatische Druck- und Dichtheitsprüfungen nach dem Prüfverfahren des Kunden werden Muster bereitgestellt; die Ergebnisse fließen in die Werkzeugkorrekturen ein.
- Abmusterung im Aluminium-Druckguss: Durch Einstellen von Gießtemperatur, Einschussgeschwindigkeit und Formtemperatur werden Porosität und Kaltfließstellen minimiert; in kritischen Querschnitten wird die Porosität per Schliffbild oder nach einem vom Kunden festgelegten Verfahren geprüft.
- Serieneinstellungen: Die freigegebenen Einstellungen einschließlich Ausschraubgeschwindigkeit, Kühlzeit und Gießparametern werden im Werkzeugdatenblatt erfasst.
Bei Produkten, die eine Montage erfordern, werden Gehäuse, Deckel und Dichtung gemeinsam zusammengebaut, um eine Funktionsprüfung unter feldnahen Bedingungen durchzuführen.
Qualitätskontrolle
Bewässerungsanlagen müssen im Feld viele Jahre wartungsfrei funktionieren. Unsere Qualitätsprozesse sollen diese Langlebigkeit in jeder Fertigungsphase absichern.
- Gewinde- und Passungsprüfung: Rohrgewinde werden mit Gewindelehrdornen und -ringen, kritische Maße per Messbericht geprüft; bei komplexen Gehäusen sind KMG oder 3D-Scan branchenübliche Verifizierungsmethoden.
- Werkstoffnachweise: UV-Stabilisierung und Rohstoffeigenschaften werden über technische Datenblätter und Chargennachweise der Lieferanten verfolgt; bei Aluminiumlegierungen kann ein Zertifikat über die chemische Analyse angefordert werden.
- Sicht- und Strukturprüfung: Grate, unvollständige Füllung, Bindenähte und bei Gussteilen Oberflächenporen werden geprüft.
- Rückverfolgbarkeit: Dank Kavitätennummer, Datumsstempel und Werkstoffkennzeichnung lässt sich ein Teil aus dem Feld bis zum Fertigungslos zurückverfolgen.
Für Kunden, die nach Lieferantenanforderungen auf Basis der ISO 9001 oder nach Produktnormen wie ISO 9261 (Tropfbewässerungselemente) und ISO 9912 (Filter für die Mikrobewässerung) arbeiten, erstellen wir die entsprechende Mess- und Versanddokumentation.
Beispielprojekt
Aluminium-Druckgusswerkzeug für Filtergehäuse
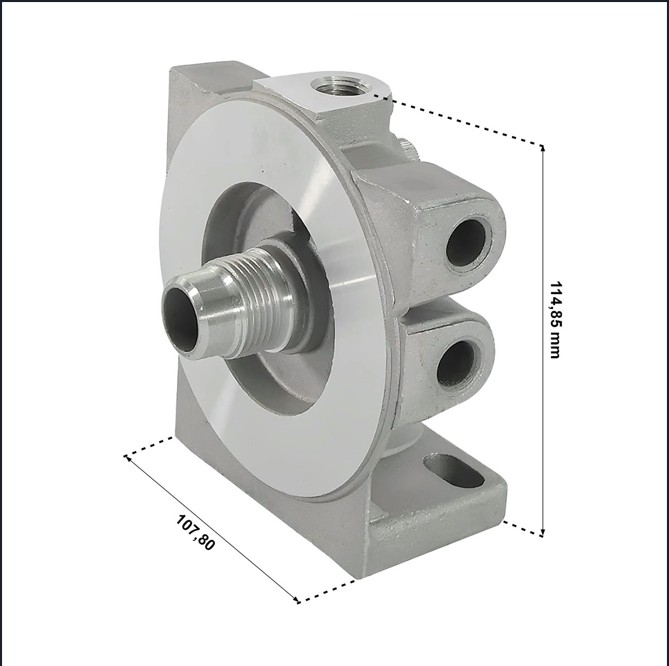
Der im Aluminium-Druckgießwerkzeug gefertigte Filterkopf ist ein typisches Beispiel für druckfeste Gehäuseteile in Bewässerungs- und Filtrationssystemen. Bei solchen Teilen betrachtet die Werkzeugkonstruktion das porositätsmindernde Anguss- und Entlüftungssystem gemeinsam mit den Bearbeitungsaufmaßen für Gewinde- und Dichtungsbereiche.
Projekt ansehenHäufig gestellte Fragen
Wie lange dauert die Fertigung eines Werkzeugs für ein Bewässerungsfiltergehäuse?
Sind Bewässerungsteile beständig gegen Sonneneinstrahlung?
Können Sie Werkzeuge für Filterdeckel mit Gewinde bauen?
Sollte ich ein Filtergehäuse aus Kunststoff oder aus Aluminium wählen?
Zugehörige Leistungen
Weitere Branchen
Angebot
Angebot für Ihre Branche anfordern
Senden Sie uns Ihre Teilezeichnung oder Ihr 3D-Modell – wir schlagen Werkstoff, Werkzeugkonzept und Liefertermin vor.
oder rufen Sie uns direkt an 0542 596 73 15