
Automobil
Spritzgießwerkzeuge für die Automobilindustrie
Altınel Kalıp fertigt in Konya (Türkei) Kunststoff-Spritzgießwerkzeuge für die Automobilindustrie sowie Aluminium-Druckgießwerkzeuge. Werkzeuge für Interieur-, Motorraum- und Befestigungskomponenten liefern wir serienreif aus – CAD-CAM-Konstruktion, CNC-Bearbeitung und Bemusterung steuern wir dabei aus einer Hand. Zu unseren Referenzen zählen SAB Otomotiv und Özden Otomotiv.
Werkstoffe
In der Automobilindustrie richtet sich die Werkstoffauswahl nach der Einbaulage des Bauteils im Fahrzeug, der Temperaturbelastung, den Vibrationen und der Werkstoffspezifikation des OEM. Das Werkzeug legen wir auf das Schwindungs- und Fließverhalten des vom Kunden freigegebenen Rohstoffs aus.
- PP, PP-T20 und PP/EPDM-T20: Großflächige Bauteile wie Türverkleidungen, Konsolenverkleidungen und Stoßfänger-Unterteile; geringe Dichte und gute Schlagzähigkeit.
- ABS und PC/ABS: Instrumententafel-Einfassungen, Lüftungsgitter und Blenden; Maßhaltigkeit und Lackierbarkeit.
- PA6/PA66 GF30: Halter, Träger und Lüfterzargen im Motorraum; hohe Steifigkeit bei erhöhten Temperaturen.
- POM und PBT GF30: Clips, Getriebezahnräder sowie Steckverbinder- und Sensorgehäuse.
- TPE/TPV: Dichtungen, Puffer und Soft-Touch-Anwendungen im Überspritzverfahren.
- EN AC-46000 (AlSi9Cu3): Im Aluminium-Druckguss hergestellte Halter und Gehäuse.
Für glasfaserverstärkte Werkstoffe wird zum Verschleißschutz gehärteter 1.2343 (48–52 HRC) eingesetzt; bei großen Interieurwerkzeugen wird 1.2738, bei mittelgroßen Werkzeugen 1.2311 als vorvergüteter Stahl (ca. 29–34 HRC) bevorzugt. Bei Interieurteilen werden Emissions- und Geruchsanforderungen (z. B. VDA 270/278) bereits bei der Rohstoffauswahl berücksichtigt.
Werkzeugkonstruktion
Im Automobilwerkzeugbau beginnt die Konstruktion mit einer Herstellbarkeitsanalyse (DFM) am 3D-Modell des Bauteils. Wandstärken, Entformungsschrägen, Rippenverhältnisse und Clipsbereiche werden gemeinsam mit dem Kunden geklärt, bevor die Werkzeugkonstruktion beginnt.
- Füllsimulation: Anschnittposition, Lage der Bindenähte, Lufteinschlüsse und Verzug (Warpage) werden vorab berechnet; bei glasfaserverstärkten Bauteilen wird zusätzlich die Faserorientierung bewertet.
- Heißkanal: Bei großen Sichtteilen werden die Bindenähte mittels Nadelverschluss-Heißkanal und Kaskadensteuerung in nicht sichtbare Bereiche verlagert.
- Schieber und Schrägauswerfer: Für Clips, Rastnasen und Hinterschnitte werden Schieber- und Schrägauswerfermechanismen (Lifter) konstruiert.
- Kühlung: Konturfolgende, ausgewogene Kühlkanäle verkürzen die Zykluszeit und reduzieren den Verzug.
- Mehrfach- und Familienwerkzeuge: Für spiegelsymmetrische Links-/Rechts-Teile und kleine Clips wird eine effiziente Kavitätenanordnung geplant.
Das Schwindungsmaß wird unter gemeinsamer Betrachtung des technischen Datenblatts des Rohstoffs, der Ergebnisse der Füllsimulation und der Erfahrungswerte aus vergleichbaren Bauteilen festgelegt.
Oberflächenqualität
Im Fahrzeuginnenraum ist die Oberfläche das erste Qualitätskriterium, das der Nutzer mit bloßem Auge beurteilt. Die für Fahrer und Beifahrer sichtbaren A-Flächen und die im Einbauzustand verdeckten B-/C-Flächen werden bereits in der Werkzeugkonstruktion unterschieden und jeweils mit eigenen Oberflächenanforderungen versehen.
- Narbung (Grain): Auf Konsolen, Türverkleidungen und Säulenverkleidungen werden Leder-, Geometrie- oder Mattnarbungen auf die Werkzeugoberfläche aufgebracht. Je tiefer die Narbung, desto mehr zusätzliche Entformungsschräge ist erforderlich; je 0,025 mm Narbtiefe sind etwa 1–1,5° zusätzliche Schräge vorzusehen.
- Erodierte Oberflächen nach VDI 3400: Für matte und seidenmatte Innenraumteile wird häufig der Bereich VDI 24–33 verwendet.
- SPI-Politur: Hochglanzschwarze Dekorteile (Piano Black) erfordern SPI A1–A2 und einen für diese Politur geeigneten Werkzeugstahl mit hohem Reinheitsgrad.
- Vermeidung sichtbarer Fehler: Einfallstellen, Fließlinien und Glanzunterschiede auf A-Flächen werden über Anschnittlage, Rippenverhältnis und Werkzeugtemperatur vermieden.
Nachdem Narbmuster und Glanzgrad dem Kunden zur Freigabe vorgelegt wurden, wird die Werkzeugoberfläche fertiggestellt; damit linke und rechte Teile identisch aussehen, werden die zusammengehörigen Kavitäten gemeinsam bearbeitet.
Toleranzen
Bei Automobilteilen werden Toleranzen nach Montage- und Funktionsmaßen priorisiert. Clipsbefestigungen, Schraubdome und Referenzflächen (RPS/Datum) werden als kritische Maße definiert; für Allgemeinmaße empfehlen wir, in der Zeichnung die Toleranzgruppe nach ISO 20457 – der Nachfolgenorm der DIN 16742 – anzugeben.
| Kriterium | Typischer Wert |
|---|---|
| Bearbeitungsgenauigkeit von Kavität und Kern | ±0,01 mm [PLATZHALTER] |
| Kritische Montagemaße (ISO 20457) | TG3–TG4 [PLATZHALTER] |
| Allgemeine Bauteilmaße (ISO 20457) | TG5–TG6 |
| Aluminium-Druckgussteile (ISO 8062-3) | DCTG 4–6 [PLATZHALTER] |
Bei langen, dünnen Interieurteilen ist der Verzug entscheidender als die Werkzeugtoleranz. Ebenheit und Verzug werden daher über Füllsimulation, ausgewogene Kühlung und bei Bedarf eine Gegenbombierung im Werkzeug beherrscht. Werden die Maße in einer Montagevorrichtung bewertet, sollten die Vorrichtungsbedingungen von Anfang an festgelegt sein. Ist in der Zeichnung angegeben, bei welcher Temperatur und nach welcher Konditionierungsdauer gemessen wird, entfallen Interpretationsunterschiede bei der Musterfreigabe.
CNC-Bearbeitung
Im Automobilwerkzeugbau bestimmt die CNC-Bearbeitung sowohl die Maßgenauigkeit des Werkzeugs als auch dessen Lieferzeit. Die im CAD-CAM-System erzeugten Werkzeugwege werden in den Schritten Schruppen, Vorschlichten und Schlichten auf den Werkzeugstahl übertragen.
- Vertikale CNC-Bearbeitung und HSC-Fräsen: Verbessern die Oberflächenqualität großer Interieur-Kavitäten und reduzieren die Handarbeit vor Politur und Narbung.
- Senkerodieren: Schmale Rippen, tiefe Taschen und scharfe Innenecken werden mit Elektroden bearbeitet.
- Drahterodieren: Für Auswerferbohrungen, Schiebersitze und präzise Formeinsätze.
- Schleifen: Trennflächen und Tuschierflächen der Schieber werden präzise fertigbearbeitet.
Bei technischen Änderungen (ECN) wird der betroffene Bereich im CAD-Modell aktualisiert und nur der zugehörige Einsatz neu bearbeitet; so lässt sich die Änderung umsetzen, ohne das gesamte Werkzeug zu beeinträchtigen. Im Rahmen der Lohnfertigung können zudem Metallhalter, Buchsen und Prüfvorrichtungsteile für Automobilprojekte nach technischer Zeichnung auf CNC-Maschinen gefertigt werden.
Bemusterung
Nach der Werkzeugmontage folgt die erste Abmusterung (T0). Dabei werden Füllbalance, Auswerferfunktion, Schieberbewegungen und die störungsfreie Entformung des Bauteils geprüft; nach den Korrekturen werden die T1-Muster für den Kunden gefertigt.
- Prozessfenster: Masse- und Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck und Nachdruckzeit sowie Kühlzeit werden dokumentiert; mit Füllstudien und Siegelzeitbestimmung wird ein sicherer Arbeitsbereich ermittelt.
- Erstmusterprüfbericht (EMPB): Die T1-Teile werden gegen die Maße der technischen Zeichnung vermessen; Abweichungen fließen in einen Korrekturplan für das Werkzeug ein.
- PPAP-Unterstützung: Für die PPAP-Unterlagen (Production Part Approval Process) des Kunden stellen wir werkzeug- und teileseitige Eingaben bereit, etwa Maßergebnisse, Werkstoffnachweise und Prozessparameter.
- Kapazitätsnachweis: Auf Wunsch wird unter Serienbedingungen eine Probeproduktion mit definierter Stückzahl (Run@Rate) durchgeführt.
T2 und weitere Abmusterungen erfolgen so lange, bis Maße und Optik vollständig freigegeben sind; nach der Freigabe wird das Werkzeug an die Serienfertigung übergeben.
Qualitätskontrolle
In der automobilen Lieferkette muss Qualität dokumentierbar und rückverfolgbar sein. Unsere Werkzeug- und Teileprozesse führen wir so, dass sie die Lieferantenanforderungen unserer Kunden im Rahmen der IATF 16949 unterstützen.
- Maßberichte: Messergebnisse für kritische und besondere Merkmale (CC/SC) werden als Bericht vorgelegt; bei komplexen Oberflächen ist die Messung per KMG (CMM) oder 3D-Scan branchenüblich und wird bei Bedarf in den Prüfplan aufgenommen.
- Werkstoffnachweise: Zertifikate für den Werkzeugstahl und Chargenanalysezertifikate (CoA) der Rohstoffe werden archiviert.
- Rückverfolgbarkeit: Kavitätennummer, Datumsstempel und Werkstoffkennzeichnung nach ISO 11469 (z. B. >PP-T20<) werden in das Werkzeug eingebracht; die Bauteile werden chargenweise verfolgt.
- Werkzeugstammkarte und Wartungsplan: Technische Werkzeugdaten, Ersatzteilliste und Intervalle für die vorbeugende Wartung werden mit der Auslieferung übergeben.
Werden in der Serie Maßabweichungen oder optische Fehler festgestellt, arbeiten wir für Werkzeugänderung und Ursachenanalyse eng mit dem Qualitätsteam des Kunden zusammen.
Beispielprojekt
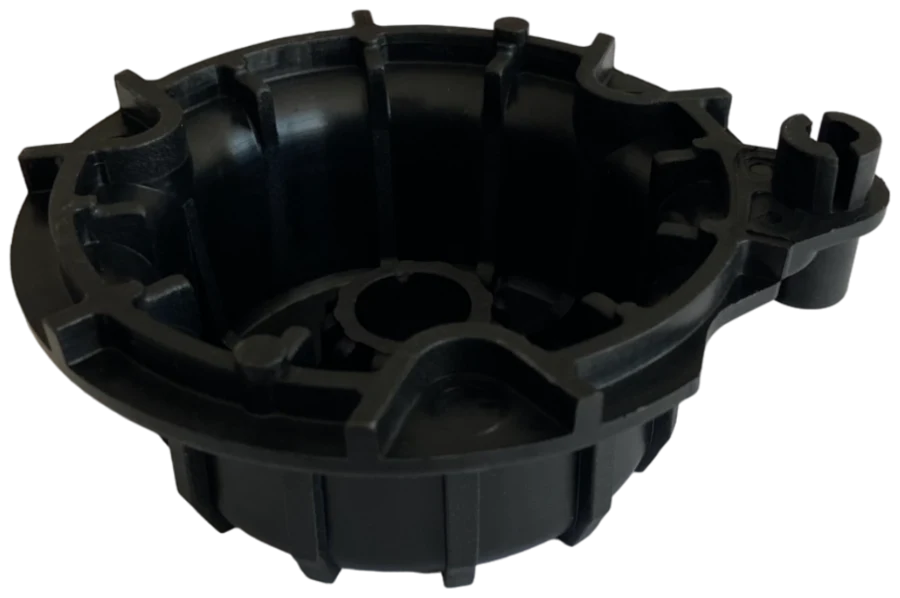
Kunststoff-Spritzgießwerkzeug für die Automobilindustrie
Die verrippte Kunststoffabdeckung aus unseren Beispielprojekten spiegelt mit ihren Verstärkungsrippen und Clipsverbindungen die typischen Werkzeuganforderungen an Interieur- und Motorraumteile wider. Schwerpunkte der Werkzeugkonstruktion sind bei solchen Bauteilen die Schieberbewegungen für die Clipsnasen und die Vermeidung von Einfallstellen im Rippenbereich.
Projekt ansehenHäufig gestellte Fragen
Wie lange dauert die Fertigung eines Automobilwerkzeugs?
Aus welchen Kunststoffen werden Automobilteile hergestellt?
Unterstützen Sie bei der PPAP-Dokumentation?
Welche Informationen benötigen Sie für ein Angebot für ein Automobilwerkzeug?
Zugehörige Leistungen
Weitere Branchen
Angebot
Angebot für Ihre Branche anfordern
Senden Sie uns Ihre Teilezeichnung oder Ihr 3D-Modell – wir schlagen Werkstoff, Werkzeugkonzept und Liefertermin vor.
oder rufen Sie uns direkt an 0542 596 73 15