
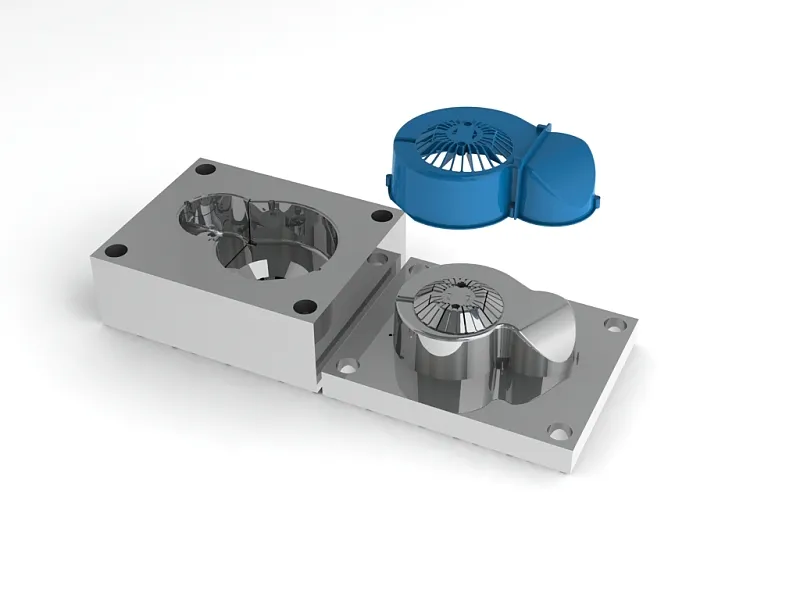
Две пресс-формы из одной стали, обработанные на тех же станках, проектируются с совершенно разными приоритетами, если одна предназначена для автомобильной клипсы, а другая — для детали стула. Проектировать пресс-формы для разных отраслей — значит учитывать уже на первом совещании по конструкции среду, в которой будет работать деталь, стандарты, которым она должна соответствовать, и объём производства. В этой статье мы кратко описываем, как меняются требования к форме в автомобилестроении, производстве бытовой техники, электротехнике и электронике, системах полива и фильтрации, а также в мебели и товарах для дома.
Сравнение требований к пресс-формам по отраслям
В таблице ниже в общих чертах показаны материалы, преобладающие в каждой отрасли, и вопросы, на которых сосредоточена конструкция формы. Окончательные решения всегда принимаются с учётом геометрии детали и технических условий заказчика.
| Отрасль | Типичные материалы | Критические требования | Акцент в конструкции формы |
|---|---|---|---|
| Автомобилестроение | PP-T20, PA6-GF30, PC/ABS, POM | Жёсткие допуски, прочность клипс, качество видимых поверхностей | Контроль коробления, баланс литниковой системы, текстура и поверхность, документально оформленное утверждение образцов |
| Бытовая техника | PP, ABS, HIPS, PC | Крупные тонкостенные детали, глянцевая поверхность | Анализ заполнения, горячеканальная система, равномерное охлаждение, жёсткость формы, полировка |
| Электротехника и электроника | PC с антипиренами, PA66-GF, PBT, ABS | Класс горючести, плоскостность, винтовые бобышки | Отвод газов, коррозионностойкая сталь, охлаждение бобышек и стержней |
| Полив и фильтрация | PP, POM, PA-GF, алюминиевые сплавы | Прочность под давлением, уплотнительные поверхности | Управление линиями спая, точные поверхности, формы для литья алюминия под давлением |
| Мебель и товары для дома | PP, PE, PA-GF, ABS | Большие тиражи, низкая себестоимость единицы | Многогнёздные формы, короткий цикл, износостойкость |
Автомобилестроение: жёсткие допуски и документально оформленное утверждение образцов
Автомобильные детали, как правило, собираются с другими деталями и на протяжении всего срока службы автомобиля подвергаются вибрации, перепадам температуры и воздействию химических веществ. Поэтому при проектировании формы приоритетны стабильность размеров и воспроизводимость.
Клипсы и защёлкивающиеся соединения
Клипса должна и гнуться при сборке, и удерживать после посадки на место. В форме эти зоны часто требуют стержня, ползуна или наклонного выталкивателя. Чтобы линии спая не попадали на корень клипсы, точку впуска нужно определять анализом заполнения; иначе растёт риск поломки при сборке.
Наполненные материалы и коробление
Материалы, наполненные тальком, как PP-T20, и армированные стекловолокном, как PA6-GF30, обеспечивают жёсткость, но из-за ориентации волокон дают разную усадку вдоль и поперёк течения. Это приводит к короблению. Положение впуска, расположение каналов охлаждения и при необходимости поправки на размеры планируют в конструкции формы заранее. Из-за абразивного действия стекловолокна в зонах впуска предпочитают закалённую сталь или сменные детали.
Видимые поверхности и утверждение образцов
В деталях интерьера качество текстуры, следы течения и утяжины — прямая причина отказа по качеству. На этапе образцов в процессе, аналогичном PPAP, документируются протокол измерений, сертификат материала и параметры процесса. От формы ожидается, что при утверждённом процессе она будет давать одинаковую деталь в каждой партии.
Бытовая техника: крупные, тонкостенные и глянцевые детали
Панели стиральных машин, внутренние детали холодильников и корпуса пылесосов при большой площади поверхности проектируются тонкостенными. С ростом отношения длины течения к толщине стенки требуется высокое давление впрыска. Поэтому плиты формы и опорные колонны необходимо рассчитывать с достаточной жёсткостью, чтобы не возникал облой.
Для крупных деталей чаще всего применяется многоточечная горячеканальная система. Последовательным управлением клапанами линии спая можно вынести в невидимые зоны. На глянцевых поверхностях определяющими становятся полируемость стали, качество полировки и температура поверхности формы; при необходимости методами нагрева и охлаждения (variotherm) уменьшают линии спая и следы течения. Для ровного внешнего вида на широких панелях охлаждение должно быть сбалансировано по всей поверхности.
Электротехника и электроника: антипирены, плоскостность и винтовые бобышки
В корпусах розеток, блоков предохранителей, зарядных устройств и электронных плат от материала обычно требуется определённый класс горючести. У материалов с антипиренами узкий диапазон переработки, а при высокой температуре они могут давать отложения на поверхности формы и коррозионно-активные газы. Поэтому:
- Газоотводные каналы нужно выполнять достаточной глубины и в правильном месте.
- Сталь для формы следует выбирать коррозионностойкую или предусмотреть покрытие поверхности.
- Интервалы обслуживания и очистки формы нужно включить в план процесса.
Чтобы крышки и корпуса точно садились друг на друга и на электронную плату, критическим размером является плоскостность. Здесь решающее значение имеют симметричное охлаждение, сбалансированная толщина стенки и правильная конструкция рёбер жёсткости. У винтовых бобышек толщину стенки вокруг бобышки нужно подбирать так, чтобы не возникали утяжины, а тонкие стержни-штифты должны достаточно охлаждаться. Поскольку линия спая на бобышке может привести к растрескиванию при вворачивании винта, положение впуска выбирают с учётом этого.
Полив и фильтрация: прочность под давлением и герметичность
Корпуса фильтров, детали клапанов и соединительные элементы работают под постоянным внутренним давлением. Поскольку линии спая в зонах, нагруженных давлением, — самое слабое место детали, форму проектируют так, чтобы направлять их в малонапряжённые участки. Для резьбовых деталей применяются формы с вращающимися (выкручиваемыми) или складными стержнями.
Канавки под уплотнительные кольца и уплотнительные поверхности требуют, чтобы линия разъёма формы и следы выталкивателей не попадали на эти поверхности. Даже малейший облой приводит к отбраковке детали при испытании на герметичность.
Для металлических корпусов фильтров и деталей, работающих при высоком давлении, применяются формы для литья алюминия под давлением. Здесь на первый план выходят контроль пористости, конструкция переливов и вентиляции и стойкость инструментальной стали для горячего деформирования к термической усталости. Уплотнительные поверхности обычно обрабатываются на ЧПУ после литья, поэтому в форме необходимо оставить подходящий припуск на обработку.
Мебель и товары для дома: многогнёздные формы и время цикла
Для мебельной фурнитуры, ножек, ручек и кухонных изделий характерны большие годовые тиражи и сильное давление по цене единицы. В этой отрасли стоимость детали больше всего определяет время цикла, и основная его часть уходит на охлаждение.
- Многогнёздная форма: по мере роста числа гнёзд для одновременного и равномерного заполнения всех гнёзд необходима сбалансированная литниковая или горячеканальная система.
- Эффективное охлаждение: размещение каналов близко к поверхности формы и сбалансированно непосредственно сокращает цикл.
- Долговечность: в формах, рассчитанных на миллионы отливов, закалённая сталь и сменные изнашиваемые детали снижают затраты в долгосрочной перспективе.
- Совместимость с автоматизацией: съём деталей роботом и отделение литника в форме уменьшают зависимость от оператора.
Что сообщить до запроса коммерческого предложения
В какой бы отрасли вы ни работали, чтобы изготовитель мог правильно спроектировать форму, ему нужна следующая информация:
- Годовой объём производства и ожидаемый ресурс формы
- Тип материала и список одобренных поставщиков, если он есть
- Критические размеры, допуски и способ сборки
- Видимые поверхности, ожидания по текстуре и цвету
- Применяемые испытания и отраслевые стандарты
Чем раньше эта информация будет уточнена, тем меньше сюрпризов будет в анализе заполнения и доработках конструкции.
Компания Altınel Kalıp может вместе с вами оценить вашу деталь на этапе проектирования с учётом требований вашей отрасли, изготовить пресс-форму для литья пластмасс или алюминия и провести процесс вплоть до пробных отливов и утверждения образцов. Для коммерческого предложения отправьте технический чертёж или 3D-модель.