
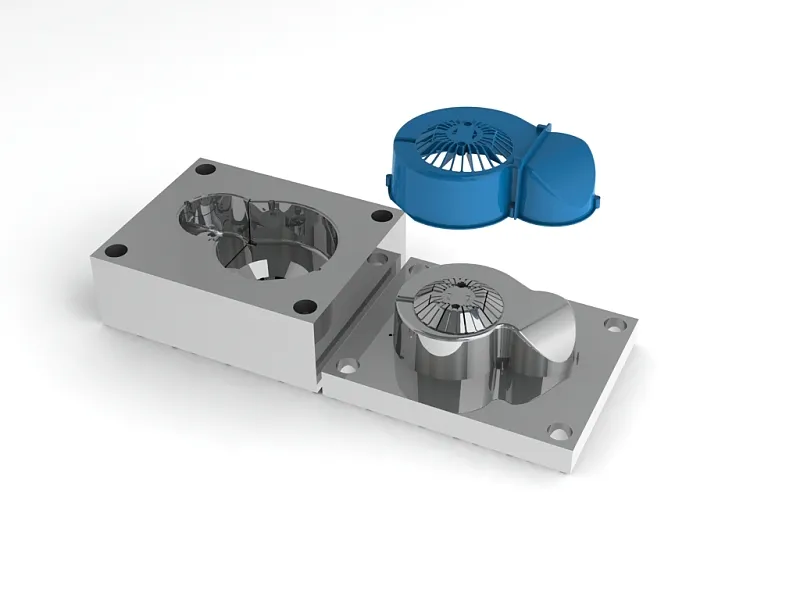
قالبان يُصنعان من الفولاذ نفسه وعلى الآلات نفسها، أحدهما لمشبك سيارة والآخر لقطعة كرسي، يُصمَّمان بأولويات مختلفة تمامًا. إن تصميم قالب حقن بحسب القطاع يعني أن تؤخذ في الحسبان منذ اجتماع التصميم الأول بيئة عمل القطعة والمعايير التي يجب أن تستوفيها وحجم الإنتاج. نلخص في هذه المقالة كيف تتغير توقعات القالب في قطاعات السيارات والأجهزة المنزلية والكهرباء والإلكترونيات والري والترشيح والأثاث والمنتجات المنزلية.
مقارنة متطلبات القوالب بحسب القطاع
يعرض الجدول التالي بخطوطه العامة المواد البارزة في كل قطاع ونقاط التركيز في تصميم القالب. وتُتخذ القرارات النهائية دائمًا بحسب هندسة القطعة ومواصفات العميل.
| القطاع | المواد النموذجية | المتطلبات الحرجة | محور التركيز في القالب |
|---|---|---|---|
| السيارات | PP-T20, PA6-GF30, PC/ABS, POM | تفاوت ضيق، متانة المشبك، جودة السطح الظاهر | التحكم في الالتواء، توازن مجرى الحقن، النسيج والسطح، اعتماد عينة موثّق |
| الأجهزة المنزلية | PP, ABS, HIPS, PC | قطع كبيرة ورفيعة الجدران، سطح لامع | تحليل التدفق، المجرى الساخن، تبريد متجانس، صلابة القالب، التلميع |
| الكهرباء والإلكترونيات | PC مثبط للهب، PA66-GF, PBT, ABS | فئة مقاومة اللهب، الاستواء، بروزات البراغي | تفريغ الغازات، فولاذ مقاوم للتآكل الكيميائي، تبريد البروزات والقلوب |
| الري والترشيح | PP, POM, PA-GF، سبائك الألمنيوم | مقاومة الضغط، أسطح الإحكام | إدارة خطوط الالتحام، الأسطح الدقيقة، قالب سبك الألمنيوم |
| الأثاث والمنتجات المنزلية | PP, PE, PA-GF, ABS | كميات كبيرة، تكلفة وحدة منخفضة | قالب متعدد التجاويف، زمن دورة قصير، مقاومة التآكل |
السيارات: تفاوتات ضيقة واعتماد عينة موثّق
تُركَّب قطع السيارات عادةً مع قطع أخرى، وتتعرض طوال عمر المركبة للاهتزاز وتغيرات الحرارة والمواد الكيميائية. ولذلك فإن الأولوية في تصميم القالب هي ثبات الأبعاد وقابلية التكرار.
المشابك والوصلات المعشّقة
على المشبك أن يتمدد عند التركيب ثم يمسك بعد استقراره في موضعه. وتتطلب هذه المواضع في القالب غالبًا قلوبًا أو منزلقات أو قواذف مائلة. ولكي لا تقع آثار الالتحام عند جذر المشبك، يجب تحديد نقطة البوابة بتحليل التدفق؛ وإلا ازداد خطر الكسر عند التركيب.
المواد المحشوة والالتواء
المواد المحشوة بالتلك مثل PP-T20 والمقواة بالألياف الزجاجية مثل PA6-GF30 توفر الصلابة، لكنها تُظهر بسبب اتجاه الألياف انكماشًا مختلفًا في اتجاه التدفق وفي الاتجاه العمودي عليه. وهذا يؤدي إلى الالتواء. وفي تصميم القالب يُخطط منذ البداية لموضع البوابة وتوزيع قنوات التبريد، ولهوامش تصحيح الأبعاد عند الحاجة. ونظرًا إلى الأثر الكاشط للألياف الزجاجية يُفضَّل في مناطق البوابة فولاذ مُصلَّد أو أجزاء قابلة للتبديل.
الأسطح الظاهرة واعتماد العينة
في قطع التجهيز الداخلي تُعد جودة النسيج وخطوط التدفق وعلامات الانكماش أسبابًا مباشرة لرفض الجودة. وفي مرحلة العينة تُوثَّق في عملية شبيهة بـPPAP تقارير القياس وشهادة المادة ومعاملات العملية. ويُتوقع من القالب أن ينتج القطعة نفسها في كل دفعة بالعملية المعتمدة.
الأجهزة المنزلية: قطع كبيرة رفيعة الجدران ولامعة
تُصمَّم لوحات غسالات الملابس وقطع الثلاجات الداخلية وهياكل المكانس الكهربائية برقة الجدران رغم اتساع مساحة سطحها. وكلما ارتفعت نسبة طول التدفق إلى سماكة الجدار لزم ضغط حقن عالٍ. وهذا يفرض أن تُحدَّد أبعاد ألواح القالب وأعمدة الدعم بصلابة لا تسمح بتكوّن الزوائد.
وفي القطع الكبيرة يُستخدم غالبًا مجرى ساخن متعدد النقاط. وبالتحكم المتتابع في الصمامات يمكن نقل آثار الالتحام إلى مناطق غير ظاهرة. أما في الأسطح اللامعة فيكون لقابلية الفولاذ للتلميع وجودة التلميع ودرجة حرارة سطح القالب الدور الحاسم؛ وعند الحاجة تُقلَّل آثار الالتحام وخطوط التدفق بتقنيات التسخين والتبريد (variotherm). وللحصول على مظهر منتظم في اللوحات العريضة ينبغي أن يكون التبريد متوازنًا على كامل السطح.
الكهرباء والإلكترونيات: مادة مثبطة للهب والاستواء وبروزات البراغي
في المقابس وصناديق الفيوزات وأجهزة الشحن وأغلفة الدوائر الإلكترونية يُطلب من المادة عادةً فئة معينة لمقاومة اللهب. ونطاق معالجة المواد المضاف إليها مثبطات اللهب ضيق، وقد تُكوّن عند الحرارة العالية رواسب على سطح القالب وغازات مسببة للتآكل الكيميائي. ولهذا:
- يجب فتح قنوات تفريغ الغازات بعمق كافٍ وفي الموضع الصحيح.
- يجب اختيار فولاذ القالب مقاومًا للتآكل الكيميائي أو التفكير في طلاء السطح.
- يجب إدراج صيانة القالب وفترات التنظيف في خطة العملية.
ولكي يتطابق الغطاء وجسم القطعة مع بعضهما ومع البطاقة الإلكترونية تمامًا، يُعد الاستواء بُعدًا حرجًا. ويُعد التبريد المتماثل وسماكة الجدار المتوازنة وتصميم الأضلاع الصحيح عوامل حاسمة هنا. وفي بروزات البراغي ينبغي ضبط سماكة الجدار حول البروز بحيث لا تتكون علامة انكماش، وتبريد دبابيس القلب الرفيعة تبريدًا كافيًا. وبما أن أثر التحام على البروز قد يسبب تشققًا أثناء ربط البرغي، فإن موضع البوابة يُختار بناءً على ذلك.
الري والترشيح: مقاومة الضغط والإحكام
تعمل أجسام المرشحات وأجزاء الصمامات وعناصر التوصيل تحت ضغط داخلي دائم. ولأن آثار الالتحام في المناطق المعرضة للضغط هي أضعف نقطة في القطعة، يُصمَّم القالب بحيث توجَّه هذه الآثار إلى مناطق منخفضة الإجهاد. وفي القطع المسنَّنة تدخل حلول القوالب ذات القلوب الدوارة (التي تُفتح بالبرم) أو القلوب القابلة للطي.
أما قنوات الحلقات المطاطية (O-ring) وأسطح الحشيات فتتطلب ألا يقع خط فصل القالب وآثار دبابيس القذف على هذه الأسطح. فأصغر زائدة قد تؤدي إلى رفض القطعة في اختبار الإحكام.
وفي أجسام المرشحات المعدنية والقطع عالية الضغط تُستخدم قوالب حقن الألمنيوم (السبك تحت الضغط). وهنا تتصدر مراقبة المسامية والجيوب الفائضة وتصميم التهوية ومقاومة فولاذ أدوات الشغل الساخن للإجهاد الحراري. وتُشغَّل أسطح الإحكام عادةً بـCNC بعد السبك؛ ولذلك يلزم ترك هامش تشغيل مناسب في القالب.
الأثاث والمنتجات المنزلية: قوالب متعددة التجاويف وزمن الدورة
في قطع مثل ملحقات الأثاث والأرجل والمقابض ومنتجات المطبخ تكون الكميات السنوية كبيرة وضغط سعر الوحدة قويًا. وفي هذا القطاع يكون زمن الدورة أكثر ما يحدد تكلفة القطعة، ويُستهلك معظم زمن الدورة في التبريد.
- القالب متعدد التجاويف: كلما زاد عدد التجاويف لزم نظام مجرى حقن متوازن أو مجرى ساخن لكي تمتلئ جميع التجاويف في الوقت نفسه وبالتساوي.
- التبريد الفعّال: وضع القنوات قريبة من سطح القالب وبشكل متوازن يقصّر الدورة مباشرة.
- المتانة: في القوالب التي يُستهدف لها ملايين الضغطات، يخفض الفولاذ المُصلَّد وأجزاء التآكل القابلة للتبديل التكلفة على المدى الطويل.
- التوافق مع الأتمتة: أخذ القطع بالروبوت وفصل مجرى الحقن داخل القالب يقللان الاعتماد على المشغّل.
المعلومات التي ينبغي مشاركتها قبل عرض السعر
أيًّا كان قطاعكم، يحتاج صانع القوالب إلى المعلومات التالية ليتمكن من التصميم الصحيح:
- الكمية السنوية للإنتاج وعمر القالب المتوقع
- نوع المادة وقائمة الموردين المعتمدين إن وُجدت
- الأبعاد الحرجة والتفاوتات وطريقة التركيب
- الأسطح الظاهرة وتوقعات النسيج واللون
- الاختبارات المطلوب تطبيقها والمعايير القطاعية
وكلما حُسمت هذه المعلومات مبكرًا قلّت المفاجآت في تحليل التدفق وتعديلات التصميم.
في Altınel Kalıp يمكننا تقييم قطعتكم معكم في مرحلة التصميم وفق متطلبات قطاعكم، وتصنيع قالب الحقن البلاستيكي أو الألمنيوم الخاص بكم ومتابعة العملية حتى الضغطة التجريبية واعتماد العينة. ويمكنكم مشاركة رسمكم الفني أو نموذجكم ثلاثي الأبعاد وطلب عرض سعر.