
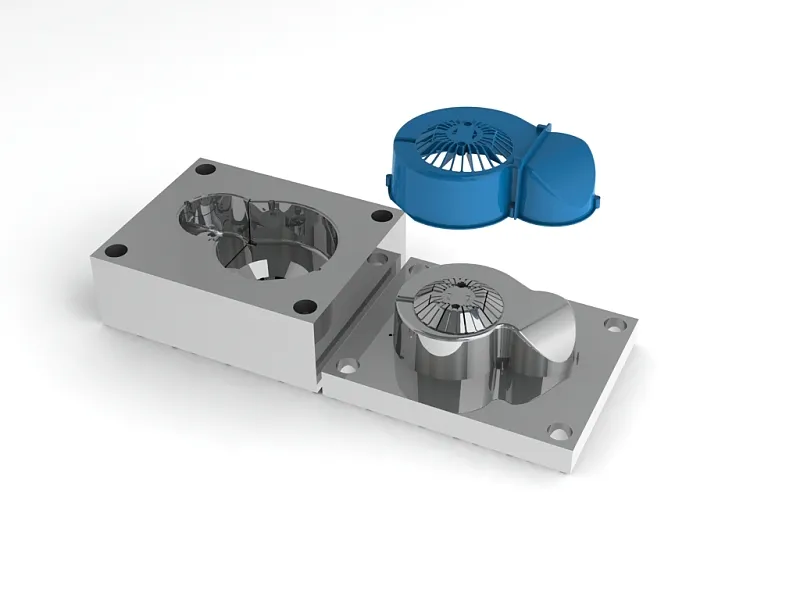
Aynı çelikten, aynı tezgâhlarda işlenen iki kalıp, biri otomotiv klipsi diğeri bir sandalye parçası için üretildiğinde birbirinden oldukça farklı önceliklerle tasarlanır. Sektöre göre enjeksiyon kalıbı tasarlamak, parçanın çalışacağı ortamı, uyması gereken standartları ve üretim hacmini daha ilk tasarım toplantısında hesaba katmak demektir. Bu yazıda otomotiv, beyaz eşya, elektrik-elektronik, sulama ve filtrasyon ile mobilya ve ev ürünleri sektörlerinde kalıptan beklenenlerin nasıl değiştiğini özetliyoruz.
Sektörlere Göre Kalıp Gereksinimlerinin Karşılaştırması
Aşağıdaki tablo her sektörde öne çıkan malzemeleri ve kalıp tasarımında odaklanılan noktaları genel hatlarıyla gösterir. Kesin kararlar her zaman parçanın geometrisine ve müşteri şartnamesine göre verilir.
| Sektör | Tipik malzemeler | Kritik gereksinimler | Kalıpta odak noktası |
|---|---|---|---|
| Otomotiv | PP-T20, PA6-GF30, PC/ABS, POM | Dar tolerans, klips dayanımı, görünür yüzey kalitesi | Çarpılma kontrolü, yolluk dengesi, doku ve yüzey, belgelenmiş numune onayı |
| Beyaz eşya | PP, ABS, HIPS, PC | Büyük ve ince cidarlı parça, parlak yüzey | Akış analizi, sıcak yolluk, homojen soğutma, kalıp rijitliği, parlatma |
| Elektrik-elektronik | Alev geciktirici PC, PA66-GF, PBT, ABS | Alev sınıfı, düzlemsellik, vida bosları | Gaz tahliyesi, korozyona dayanıklı çelik, bos ve maça soğutması |
| Sulama ve filtrasyon | PP, POM, PA-GF, alüminyum alaşımları | Basınç dayanımı, sızdırmazlık yüzeyleri | Birleşme izi yönetimi, hassas yüzeyler, alüminyum döküm kalıbı |
| Mobilya ve ev ürünleri | PP, PE, PA-GF, ABS | Yüksek adet, düşük birim maliyet | Çok gözlü kalıp, kısa çevrim süresi, aşınma direnci |
Otomotiv: Dar Toleranslar ve Belgelenmiş Numune Onayı
Otomotiv parçaları genellikle başka parçalarla montajlanır ve araç ömrü boyunca titreşime, sıcaklık değişimine ve kimyasallara maruz kalır. Bu nedenle kalıp tasarımında öncelik, ölçüsel kararlılık ve tekrarlanabilirliktir.
Klipsler ve geçmeli bağlantılar
Klipsler hem montajda esneyip hem de yerine oturduktan sonra tutmak zorundadır. Kalıpta bu bölgeler çoğu zaman maça, sürgü veya eğik itici gerektirir. Birleşme izlerinin klips köküne denk gelmemesi için giriş noktası akış analiziyle belirlenmelidir; aksi halde montajda kırılma riski artar.
Dolgulu malzemeler ve çarpılma
PP-T20 gibi talk dolgulu ve PA6-GF30 gibi cam elyaf takviyeli malzemeler rijitlik sağlar, ancak elyaf yönlenmesi nedeniyle akış yönünde ve dik yönde farklı çekme gösterir. Bu durum çarpılmaya yol açar. Kalıp tasarımında giriş konumu, soğutma kanallarının yerleşimi ve gerekirse ölçü düzeltme payları baştan planlanır. Cam elyafın aşındırıcı etkisi nedeniyle giriş bölgelerinde sertleştirilmiş çelik veya değiştirilebilir parçalar tercih edilir.
Görünür yüzeyler ve numune onayı
İç trim parçalarında doku kalitesi, akış çizgileri ve çökme izleri doğrudan kalite reddi sebebidir. Numune aşamasında ise PPAP benzeri bir süreçte ölçü raporu, malzeme sertifikası ve proses parametreleri belgelenir. Kalıbın, onaylanan prosesle her seride aynı parçayı verebilmesi beklenir.
Beyaz Eşya: Büyük, İnce Cidarlı ve Parlak Parçalar
Çamaşır makinesi panelleri, buzdolabı iç parçaları ve süpürge gövdeleri, geniş yüzey alanına rağmen ince cidarlı tasarlanır. Akış boyu ile et kalınlığı arasındaki oran yükseldikçe yüksek enjeksiyon basıncı gerekir. Bu da kalıp plakalarının ve destek kolonlarının çapak yapmayacak rijitlikte boyutlandırılmasını zorunlu kılar.
Büyük parçalarda çoğunlukla çok noktalı sıcak yolluk kullanılır. Sıralı vana kontrolüyle birleşme izleri görünmeyen bölgelere taşınabilir. Parlak yüzeylerde ise çeliğin parlatılabilirliği, parlatma kalitesi ve kalıp yüzey sıcaklığı belirleyicidir; gerektiğinde ısıtma-soğutma (variotherm) teknikleriyle birleşme izleri ve akış çizgileri azaltılır. Geniş panellerde düzgün bir görünüm için soğutmanın tüm yüzeyde dengeli olması gerekir.
Elektrik-Elektronik: Alev Geciktirici Malzeme, Düzlemsellik ve Vida Bosları
Priz, sigorta kutusu, şarj cihazı ve elektronik kart gövdelerinde malzemeden genellikle belirli bir alev sınıfı istenir. Alev geciktirici katkılı malzemelerin işleme aralığı dardır ve yüksek sıcaklıkta kalıp yüzeyinde birikinti ile korozif gaz oluşturabilir. Bu yüzden:
- Gaz tahliye kanalları yeterli derinlikte ve doğru konumda açılmalıdır.
- Kalıp çeliği korozyona dayanıklı seçilmeli veya yüzey kaplaması düşünülmelidir.
- Kalıp bakımı ve temizlik aralıkları proses planına eklenmelidir.
Kapak ve gövde parçalarının birbirine ve elektronik karta tam oturması için düzlemsellik kritik bir ölçüdür. Simetrik soğutma, dengeli et kalınlığı ve doğru nervür tasarımı bu noktada belirleyicidir. Vida boslarında ise bos çevresindeki et kalınlığı çökme izi yaratmayacak şekilde ayarlanmalı, ince maça pimleri yeterince soğutulmalıdır. Bos üzerinde oluşan bir birleşme izi, vidalama sırasında çatlamaya neden olabileceğinden giriş konumu buna göre seçilir.
Sulama ve Filtrasyon: Basınç Dayanımı ve Sızdırmazlık
Filtre gövdeleri, vana parçaları ve bağlantı elemanları sürekli iç basınç altında çalışır. Basınca maruz bölgelerdeki birleşme izleri parçanın en zayıf noktası olduğundan, kalıp tasarımı bu izleri düşük gerilmeli alanlara yönlendirecek şekilde yapılır. Dişli parçalarda döner maçalı (vidalı açılan) veya katlanır maçalı kalıp çözümleri devreye girer.
O-ring kanalları ve conta yüzeyleri, kalıp ayrım çizgisinin ve itici izlerinin bu yüzeylere denk gelmemesini gerektirir. En küçük çapak bile sızdırmazlık testinde parçanın reddedilmesine yol açar.
Metal filtre gövdeleri ve yüksek basınçlı parçalarda alüminyum enjeksiyon (basınçlı döküm) kalıpları kullanılır. Burada gözeneklilik kontrolü, taşma cepleri ve havalandırma tasarımı ile sıcak iş takım çeliğinin ısıl yorulmaya dayanımı ön plandadır. Sızdırmazlık yüzeyleri ise genellikle döküm sonrası CNC ile işlenir; bu nedenle kalıpta uygun işleme payı bırakılması gerekir.
Mobilya ve Ev Ürünleri: Çok Gözlü Kalıplar ve Çevrim Süresi
Mobilya aksesuarları, ayaklar, kulplar ve mutfak ürünleri gibi parçalarda yıllık adetler yüksek, birim fiyat baskısı ise güçlüdür. Bu sektörde parça maliyetini en çok belirleyen unsur çevrim süresidir ve çevrim süresinin büyük kısmı soğutmaya harcanır.
- Çok gözlü kalıp: Göz sayısı arttıkça tüm gözlerin aynı anda ve eşit dolması için dengeli yolluk ya da sıcak yolluk sistemi şarttır.
- Verimli soğutma: Kanalların kalıp yüzeyine yakın ve dengeli yerleştirilmesi çevrimi doğrudan kısaltır.
- Dayanıklılık: Milyonlarca baskı hedeflenen kalıplarda sertleştirilmiş çelik ve değiştirilebilir aşınma parçaları uzun vadede maliyeti düşürür.
- Otomasyon uyumu: Robotla parça alma ve kalıp içinde yolluk ayırma, operatör bağımlılığını azaltır.
Teklif Öncesi Paylaşılması Gereken Bilgiler
Hangi sektörde olursanız olun, kalıp üreticisinin doğru tasarım yapabilmesi için şu bilgilere ihtiyacı vardır:
- Yıllık üretim adedi ve beklenen kalıp ömrü
- Malzeme tipi ve varsa onaylı tedarikçi listesi
- Kritik ölçüler, toleranslar ve montaj şekli
- Görünür yüzeyler, doku ve renk beklentileri
- Uygulanacak testler ve sektörel standartlar
Bu bilgiler ne kadar erken netleşirse, akış analizi ve tasarım revizyonları o kadar az sürpriz içerir.
Altınel Kalıp olarak parçanızı sektörünüzün gereksinimleri doğrultusunda tasarım aşamasında birlikte değerlendirebilir, plastik veya alüminyum enjeksiyon kalıbınızı üretip deneme baskısı ve numune onayına kadar süreci yürütebiliriz. Teknik çiziminizi veya 3D modelinizi paylaşarak teklif talep edebilirsiniz.