
Otomotiv
Otomotiv Plastik Enjeksiyon Kalıp İmalatı
Altınel Kalıp, Konya'da otomotiv plastik enjeksiyon kalıp imalatı ve alüminyum enjeksiyon kalıbı üretimi yapar. İç trim, kaput altı ve bağlantı komponentleri için kalıpları; CAD-CAM tasarım, CNC işleme ve deneme baskısı aşamalarını tek çatı altında yöneterek seri üretime hazır teslim ediyoruz. SAB Otomotiv ve Özden Otomotiv referanslarımız arasında yer alır.
Kullanılan malzemeler
Otomotivde malzeme seçimi; parçanın araç içindeki konumuna, maruz kaldığı sıcaklığa, titreşime ve OEM malzeme şartnamesine göre yapılır. Kalıbı, müşterinin onayladığı hammaddenin çekme ve akış davranışına göre tasarlarız.
- PP, PP-T20 ve PP/EPDM-T20: Kapı panelleri, konsol kaplamaları ve tampon alt parçaları gibi geniş yüzeyli parçalar; düşük yoğunluk ve iyi darbe dayanımı.
- ABS ve PC/ABS: Gösterge çevresi, havalandırma ızgarası ve kaplama parçaları; boyut kararlılığı ve boyanabilirlik.
- PA6/PA66 GF30: Kaput altı braketler, tutucular ve fan çerçeveleri; yüksek sıcaklıkta rijitlik.
- POM ve PBT GF30: Klipsler, mekanizma dişlileri, konnektör ve sensör gövdeleri.
- TPE/TPV: Conta, tampon ve yumuşak dokunuşlu üst kalıplama uygulamaları.
- EN AC-46000 (AlSi9Cu3): Alüminyum enjeksiyonla üretilen braket ve gövdeler.
Cam elyaf katkılı malzemelerde aşınmaya karşı sertleştirilmiş 1.2343 (48–52 HRC); büyük iç trim kalıplarında 1.2738, orta boy kalıplarda 1.2311 ön sertleştirilmiş çelik (yaklaşık 29–34 HRC) tercih edilir. İç mekân parçalarında emisyon ve koku şartları (ör. VDA 270/278) hammadde seçiminde dikkate alınır.
Kalıp tasarımı
Otomotiv kalıplarında tasarım, parçanın 3D modeli üzerinde yapılan üretilebilirlik (DFM) incelemesiyle başlar. Et kalınlığı, eğim açıları, nervür oranları ve klips bölgeleri, kalıp tasarımına geçmeden önce müşteriyle birlikte netleştirilir.
- Kalıp akış analizi: Giriş noktası, birleşme izi konumu, hava sıkışması ve çarpılma (warpage) tahmini yapılır; cam elyaflı parçalarda elyaf yönlenmesi ayrıca değerlendirilir.
- Sıcak yolluk: Görünür yüzeyli büyük parçalarda iğneli (valf kontrollü) sıcak yolluk ve sıralı enjeksiyonla birleşme izleri görünmeyen bölgelere taşınır.
- Maça ve eğik iticiler: Klips, tırnak ve ters açılı detaylar için kayar maça ve eğik itici (lifter) mekanizmaları tasarlanır.
- Soğutma: Parça geometrisini takip eden dengeli soğutma kanalları çevrim süresini kısaltır ve çarpılmayı azaltır.
- Çok gözlü ve aile kalıpları: Sağ/sol simetrik parçalar ve küçük klipsler için verimli göz yerleşimi planlanır.
Çekme payı; hammaddenin teknik veri föyü, akış analizi sonuçları ve benzer parçalardan edinilen tecrübe birlikte değerlendirilerek belirlenir.
Yüzey kalitesi
Otomotiv iç mekânında yüzey, kullanıcının gözüyle değerlendirilen ilk kalite kriteridir. Sürücü ve yolcunun gördüğü A yüzeyleri ile montajda gizli kalan B/C yüzeyleri kalıp tasarımı aşamasında ayrılır ve her biri için ayrı yüzey şartı tanımlanır.
- Doku (grain): Konsol, kapı paneli ve kolon kaplamalarında deri, geometrik veya mat dokular kalıp yüzeyine uygulanır. Doku derinleştikçe ek kalıp eğimi gerekir; her 0,025 mm doku derinliği için yaklaşık 1–1,5° ek eğim öngörülür.
- VDI 3400 erozyon yüzeyleri: Mat ve yarı mat iç parçalarda VDI 24–33 aralığı sık kullanılır.
- SPI parlatma: Parlak siyah (piano black) dekoratif parçalarda SPI A1–A2 seviyesi ve bu parlatmaya uygun, temiz yapılı kalıp çeliği gerekir.
- Görünür hata kontrolü: A yüzeyindeki çöküntü, akış izi ve parlaklık farkları; giriş konumu, nervür oranı ve kalıp sıcaklığı ile önlenir.
Doku numunesi ve parlaklık seviyesi müşteri onayına sunulduktan sonra kalıp yüzeyi son haline getirilir; sağ ve sol parçaların aynı görünümde olması için eşleşen gözler birlikte işlenir.
Toleranslar
Otomotiv parçalarında toleranslar, montaj ve fonksiyon ölçülerine göre önceliklendirilir. Klips bağlantı noktaları, vida kuleleri ve referans (RPS/datum) yüzeyleri kritik ölçü olarak tanımlanır; genel ölçüler için çizimde DIN 16742'nin devamı niteliğindeki ISO 20457 tolerans grubunun belirtilmesini öneririz.
| Kriter | Tipik değer |
|---|---|
| Kalıp göz ve maça işleme hassasiyeti | ±0,01 mm [YER TUTUCU] |
| Kritik montaj ölçüleri (ISO 20457) | TG3–TG4 [YER TUTUCU] |
| Genel parça ölçüleri (ISO 20457) | TG5–TG6 |
| Alüminyum enjeksiyon parçalar (ISO 8062-3) | DCTG 4–6 [YER TUTUCU] |
Uzun ve ince iç trim parçalarında çarpılma, kalıp toleransından daha belirleyicidir. Bu nedenle düzlemsellik ve çarpılma; akış analizi, dengeli soğutma ve gerekirse kalıp üzerinde ters bombe düzeltmesiyle kontrol edilir. Ölçüler montaj fikstüründe değerlendirilecekse fikstür koşulları baştan tanımlanmalıdır. Ölçümün hangi sıcaklıkta ve koşullandırma süresinden sonra yapılacağının çizimde belirtilmesi, numune onayında yorum farklarını ortadan kaldırır.
CNC işleme
Otomotiv kalıplarında CNC işleme, kalıbın hem ölçü doğruluğunu hem de teslim süresini belirleyen aşamadır. CAD-CAM ortamında oluşturulan takım yolları; kaba işleme, yarı finiş ve finiş adımlarıyla kalıp çeliğine aktarılır.
- CNC dik işleme ve yüksek hızlı frezeleme: Geniş iç trim gözlerinde yüzey kalitesini artırır, parlatma ve doku öncesi el işçiliğini azaltır.
- Dalma erozyon: Dar nervürler, derin cepler ve keskin iç köşeler elektrotla işlenir.
- Tel erozyon: İtici delikleri, maça yuvaları ve hassas kalıp ara parçaları için kullanılır.
- Taşlama: Ayrım yüzeyleri ve kayar elemanların alıştırma yüzeyleri hassas şekilde tamamlanır.
Mühendislik değişikliklerinde (ECN) değişen bölge CAD modelinde güncellenir ve yalnızca ilgili ara parça yeniden işlenir; böylece revizyon kalıbın tamamını etkilemeden tamamlanır. Fason üretim kapsamında otomotiv projelerinde ihtiyaç duyulan metal braket, burç ve kontrol fikstürü parçaları da teknik çizime göre CNC tezgâhlarda işlenebilir.
Deneme baskısı
Kalıp montajı tamamlandıktan sonra ilk deneme (T0) baskısı yapılır. Bu aşamada dolum dengesi, itici çalışması, maça hareketleri ve parçanın kalıptan sorunsuz çıkışı kontrol edilir; ardından düzeltmeler yapılarak müşteriye sunulan T1 numuneleri üretilir.
- Proses penceresi: Eriyik ve kalıp sıcaklığı, enjeksiyon hızı, ütüleme basıncı ve süresi ile soğutma süresi kayıt altına alınır; kısa baskı (dolum) ve ağız donma çalışmalarıyla güvenli çalışma aralığı belirlenir.
- Numune ölçüm raporu: T1 parçaları teknik çizimdeki ölçülere göre ölçülür; sapmalar kalıp düzeltme planına dönüştürülür.
- PPAP desteği: Müşterinin PPAP (Üretim Parçası Onay Süreci) dosyası için boyutsal sonuçlar, malzeme belgeleri ve proses parametreleri gibi kalıp ve parça tarafı girdiler hazırlanır.
- Kapasite doğrulaması: Talep edilirse seri üretim koşullarında belirli adette deneme üretimi (run@rate) yapılır.
T2 ve sonraki denemeler, ölçü ve görünüş tamamen onaylanana kadar sürer; onayın ardından kalıp seri üretime teslim edilir.
Kalite kontrol
Otomotiv tedarik zincirinde kalite belgelenebilir ve izlenebilir olmalıdır. Kalıp ve parça süreçlerimizi, müşterilerimizin IATF 16949 kapsamındaki tedarikçi gerekliliklerini destekleyecek şekilde yürütüyoruz.
- Boyutsal raporlama: Kritik ve özel karakteristikler (CC/SC) için ölçüm sonuçları rapor halinde sunulur; karmaşık yüzeylerde CMM veya 3D tarama ile ölçüm sektörde yaygın bir uygulamadır ve gerektiğinde ölçüm planına dahil edilir.
- Malzeme belgeleri: Kalıp çeliği sertifikaları ve hammadde parti analiz belgeleri (CoA) dosyalanır.
- İzlenebilirlik: Kalıba göz numarası, tarih damgası ve ISO 11469'a uygun malzeme işareti (ör. >PP-T20<) işlenir; parçalarda parti takibi yapılır.
- Kalıp kartı ve bakım planı: Kalıbın teknik verileri, yedek parça listesi ve önleyici bakım aralıkları teslimle birlikte paylaşılır.
Seri üretimde ölçüsel kayma veya görünüş hatası tespit edilirse, kalıp revizyonu ve kök neden analizi için müşterinin kalite ekibiyle birlikte çalışılır.
Örnek proje
Otomotiv Plastik Enjeksiyon Kalıbı
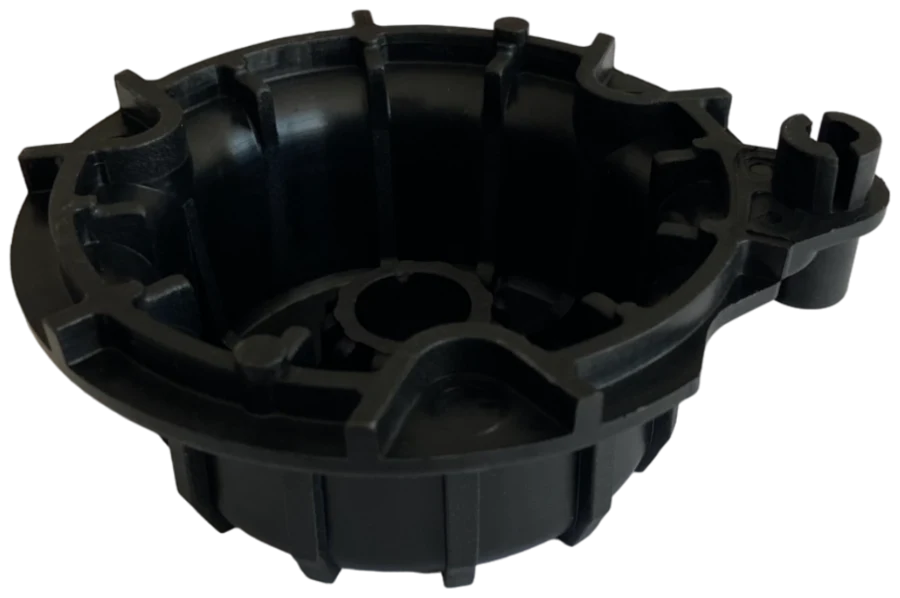
Örnek projelerimizden nervürlü plastik kapak; takviye nervürleri ve klipsli bağlantı detaylarıyla otomotiv iç mekân ve kaput altı parçalarındaki tipik kalıp gereksinimlerini yansıtır. Bu tür parçalarda klips tırnakları için maça hareketleri ve nervür bölgelerinde çöküntü kontrolü, kalıp tasarımının odak noktalarıdır.
Projeyi inceleSık sorulan sorular
Otomotiv kalıbı kaç günde teslim edilir?
Otomotiv parçaları hangi plastiklerden üretilir?
PPAP dokümantasyonu konusunda destek veriyor musunuz?
Otomotiv kalıbı teklifi için hangi bilgiler gerekir?
İlgili hizmetler
Diğer sektörler
Teklif
Sektörünüze özel teklif alın
Parça çiziminizi veya 3D modelinizi gönderin; malzeme, kalıp konsepti ve termin önerimizi hazırlayalım.