
Sulama & Filtre
Sulama ve Filtre Sistemleri Kalıp İmalatı
Altınel Kalıp, Konya'da sulama ve filtre sistemleri kalıp imalatı alanında filtre gövdeleri, filtre başlıkları, bağlantı parçaları, vana ve damla sulama ekipmanları için plastik ve alüminyum enjeksiyon kalıpları üretir. Basınç altında sızdırmaz çalışan, güneşe ve tarım kimyasallarına dayanıklı parçalar için kalıbı ve malzemeyi birlikte değerlendiriyoruz; Valmen Filtre ve Sulama referanslarımız arasındadır.
Kullanılan malzemeler
Sulama ve filtrasyon ekipmanları sürekli su basıncı, gübre ve tarım ilaçları gibi kimyasallar, güneş ışığı ve geniş sıcaklık değişimleri altında çalışır. Malzeme bu koşullara göre seçilir:
- UV stabilize PP ve PP GF30: Disk ve elek filtre gövdeleri, kapaklar ve bağlantı parçaları; kimyasal dayanım ve açık alanda uzun ömür.
- PA6/PA66 GF30: Yüksek basınçlı filtre gövdeleri, kelepçeler ve vana parçaları; rijitlik ve patlama basıncına dayanım.
- PE (LDPE/HDPE): Damla sulama emiterleri, conta yuvaları ve esnek bağlantı elemanları.
- POM: Vana mili, yay yatağı ve hareketli mekanizma parçaları.
- EN AC-46000 (AlSi9Cu3) ve EN AC-44300 (AlSi12): Alüminyum enjeksiyonla üretilen filtre başlıkları ve yüksek basınçlı gövdeler; AlSi12 iyi akışkanlığı ve basınç sızdırmazlığıyla öne çıkar.
PVC bağlantı parçaları üretilecekse, işleme sırasında açığa çıkabilen korozif gazlar nedeniyle kalıp gözlerinde 1.2083 veya 1.2316 gibi paslanmaz kalıp çelikleri kullanılmalıdır. Alüminyum enjeksiyon kalıplarında ise ısıl yorulmaya dayanıklı 1.2343 sıcak iş çeliği (44–48 HRC) tercih edilir.
Kalıp tasarımı
Sulama ve filtre parçalarında kalıp tasarımının merkezinde sızdırmazlık ve basınç dayanımı vardır. Diş, conta yuvası ve birleşme izi gibi detaylar, parçanın sahada çatlamadan ve sızdırmadan çalışmasını belirler.
- Vidalı bağlantılar: İç ve dış dişli gövde ve kapaklar için vida açma (unscrewing) mekanizmaları veya katlanır maçalar; büyük dış dişlerde iki parçalı kayar maçalar kullanılır.
- Birleşme izi kontrolü: Basınç altındaki gövdelerde birleşme izlerinin zayıf nokta oluşturmaması için giriş konumu akış analiziyle belirlenir.
- Silindirik gövdeler: Ovallik ve et kalınlığı farkını önlemek için merkezden (disk veya halka) giriş ve dengeli maça soğutması uygulanır.
- Alüminyum enjeksiyon: Filtre başlıklarında gözeneği azaltmak için yolluk, taşma cepleri ve vakum/havalandırma kanalları birlikte tasarlanır; conta ve dişli bölgelere işleme payı bırakılır.
- Çok gözlü kalıplar: Damla sulama emiterleri ve küçük bağlantı parçaları gibi yüksek adetli ürünlerde çok gözlü, sıcak yolluklu kalıplar tercih edilir.
Disk filtrelerde disklerin yiv geometrisi süzme hassasiyetini (mikron değerini) doğrudan belirlediği için bu kalıp detayları özel bir hassasiyetle tasarlanır.
Yüzey kalitesi
Sulama ve filtre parçalarında yüzey kalitesi daha çok fonksiyonla ilgilidir: sızdırmazlık yüzeyleri, akışkanla temas eden iç yüzeyler ve sahada kolay tanınan dış görünüm.
- Conta ve O-ring yüzeyleri: Sızdırmazlık için conta yuvaları çapaksız ve düşük pürüzlülükte olmalıdır; plastik parçalarda bu bölgelerin kalıp yüzeyi SPI B sınıfına kadar parlatılır, alüminyum gövdelerde ise talaşlı işlemle tamamlanır.
- Dış gövdeler: VDI 3400 27–33 aralığındaki erozyon yüzeyleri sahada oluşan çizik ve aşınma izlerini gizler.
- Yazı ve işaretler: Akış yönü okları, basınç değeri ve logo gibi işaretler kalıp yüzeyine erozyonla işlenir; açık alanda silinmeyen kalıcı işaretleme sağlar.
- Alüminyum döküm yüzeyleri: Toz boya veya eloksal öncesinde döküm yüzeyinin homojen olması için kalıp yüzeyi ve döküm parametreleri birlikte ayarlanır.
Şeffaf filtre kapları ve gözetleme pencerelerinde SPI A2–A3 parlatma ile filtre elemanındaki kirlilik dışarıdan görülebilir hale gelir.
Toleranslar
Sulama ve filtre parçalarında toleransların büyük kısmı bağlantı ve sızdırmazlık ölçüleridir. Boru dişleri, conta yuvaları ve kelepçe geçmeleri sahada farklı üreticilerin ürünleriyle de uyumlu çalışmalıdır.
| Kriter | Tipik değer |
|---|---|
| Kalıp göz ve maça işleme hassasiyeti | ±0,01 mm [YER TUTUCU] |
| Plastik dişli bağlantılar | Diş standardına göre (ör. ISO 228-1, ISO 7-1 veya NPT) |
| Conta yuvası ve sızdırmazlık ölçüleri (ISO 20457) | TG3–TG4 [YER TUTUCU] |
| Alüminyum enjeksiyon parçalar (ISO 8062-3) | DCTG 4–6 [YER TUTUCU]; işlenmiş bölgelerde ±0,02 mm [YER TUTUCU] |
PP ve PE gibi yüksek çekmeli malzemelerde diş adımı ve çapı, çekme payı hesaba katılarak kalıba işlenir; kritik dişlerde ilk denemeden sonra ince ayar için çelik payı bırakılır. Yuvarlak gövdelerde ovallik, sızdırmazlık açısından ayrıca tanımlanmalıdır. Alüminyum gövdelerde işlenmiş boru dişleri, ilgili diş mastarlarıyla doğrulanır.
CNC işleme
Sulama ve filtre sektöründe CNC işleme hem kalıp imalatında hem de parçanın son işlemlerinde kullanılır.
- Kalıp imalatı: Gövde gözleri ve maçalar frezelenir; vida maçalarının diş profilleri CNC torna ve erozyonla işlenir.
- Disk ve elek detayları: Filtre disklerinin ince yiv geometrisi ve küçük delik dizileri dalma erozyon ve hassas frezelemeyle kalıba aktarılır.
- Alüminyum parçaların son işlemleri: Döküm filtre başlıklarında boru dişleri, conta yüzeyleri ve bağlantı flanşları CNC ile işlenir; böylece sızdırmazlık yüzeyleri döküm toleransından bağımsız hale gelir.
- Bağlama aparatları: Döküm parçaların tekrarlanabilir şekilde bağlanması için parçaya özel aparatlar üretilir.
Kalıp ve işleme aynı çatı altında planlandığı için döküm üzerinde bırakılacak işleme payları ve referans noktaları tasarım aşamasında tanımlanır. Bu yaklaşım, alüminyum filtre gövdelerinde hem işleme süresini hem de fire oranını düşürür.
Deneme baskısı
Sulama ve filtre parçalarında deneme baskısı, ölçü kontrolünün ötesinde sızdırmazlık ve basınç davranışının da doğrulandığı aşamadır.
- T0 denemesi: Dolum, vida açma mekanizmalarının çalışması, maça hareketleri ve kalıptan çıkış kontrol edilir.
- T1 numuneleri: Diş ölçüleri mastarla, conta yuvaları ve gövde ölçüleri ölçüm raporuyla kontrol edilerek onaya sunulur.
- Basınç ve sızdırmazlık: Müşterinin test prosedürüne göre hidrostatik basınç ve sızdırmazlık testleri için numune hazırlanır; sonuçlar kalıp düzeltmelerine yansıtılır.
- Alüminyum enjeksiyon denemeleri: Döküm sıcaklığı, enjeksiyon hızı ve kalıp sıcaklığı ayarlanarak gözenek ve soğuk birleşme hataları en aza indirilir; kritik kesitlerde kesit alma veya müşterinin belirlediği yöntemle gözenek kontrolü yapılır.
- Seri üretim ayarları: Vida açma hızı, soğutma süresi ve döküm parametreleri dahil onaylı ayarlar kalıp föyüne işlenir.
Montaj gerektiren ürünlerde gövde, kapak ve conta birlikte takılarak saha koşullarına yakın bir fonksiyon kontrolü yapılır.
Kalite kontrol
Sulama ekipmanları sahada uzun yıllar bakım gerektirmeden çalışmalıdır. Kalite kontrol süreçlerimiz bu dayanıklılığı üretimin her aşamasında güvence altına almayı hedefler.
- Diş ve geçme kontrolü: Boru dişleri tampon ve halka mastarlarla, kritik ölçüler ölçüm raporuyla kontrol edilir; karmaşık gövdelerde CMM veya 3D tarama sektörde yaygın bir doğrulama yöntemidir.
- Malzeme belgeleri: UV stabilizasyonu ve hammadde özellikleri tedarikçi teknik föyü ve parti belgeleriyle takip edilir; alüminyum alaşımlarda kimyasal analiz sertifikası istenebilir.
- Görsel ve yapısal kontrol: Çapak, eksik dolum, birleşme izi ve döküm parçalarda yüzey gözenekleri kontrol edilir.
- İzlenebilirlik: Göz numarası, tarih damgası ve malzeme işareti sayesinde sahadaki bir parça üretim partisine kadar geri izlenebilir.
ISO 9001 tabanlı tedarikçi şartlarıyla veya ISO 9261 (damla sulama elemanları) ve ISO 9912 (mikro sulama filtreleri) gibi ürün standartlarına göre çalışan müşterilerimizin gerekliliklerine uygun ölçüm ve sevkiyat dokümantasyonu hazırlanır.
Örnek proje
Alüminyum Filtre Gövdesi Kalıbı
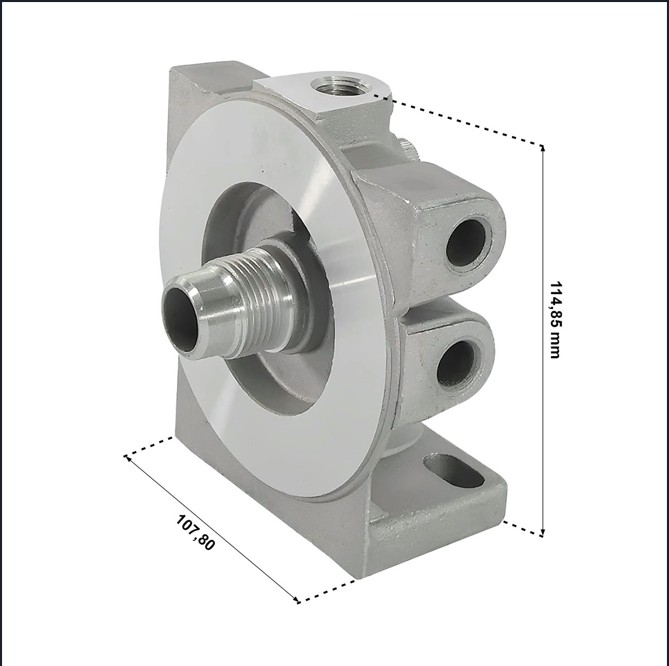
Alüminyum enjeksiyon kalıbında üretilmiş filtre başlığı, sulama ve filtrasyon sistemlerinde basınca dayanıklı gövde parçalarına tipik bir örnektir. Bu tür parçalarda kalıp tasarımı, döküm gözeneğini azaltacak yolluk ve havalandırma yapısını dişli ve conta bölgeleri için bırakılan işleme paylarıyla birlikte ele alır.
Projeyi inceleSık sorulan sorular
Sulama filtre gövdesi kalıbı ne kadar sürede yapılır?
Sulama parçaları güneş ışığına dayanıklı olur mu?
Vidalı filtre kapağı kalıbı yapabiliyor musunuz?
Plastik mi yoksa alüminyum filtre gövdesi mi seçmeliyim?
İlgili hizmetler
Diğer sektörler
Teklif
Sektörünüze özel teklif alın
Parça çiziminizi veya 3D modelinizi gönderin; malzeme, kalıp konsepti ve termin önerimizi hazırlayalım.