
Elektrik-Elektronik
Elektrik-Elektronik Plastik Enjeksiyon Kalıp İmalatı
Altınel Kalıp, Konya'da elektrik-elektronik plastik kalıp imalatı alanında cihaz gövdeleri, kapaklar, konnektör ve terminal blokları, anahtar-priz ve aydınlatma parçaları için enjeksiyon kalıpları üretir. Alev geciktiricili malzemelerin kalıp üzerindeki etkilerini, dar toleranslı geçme detaylarını ve metal ara parçalı kalıplamayı tasarımın ilk adımında ele alıyoruz.
Kullanılan malzemeler
Elektrik-elektronik parçalarda malzeme seçimini yanmazlık sınıfı, elektriksel yalıtım, ısıl dayanım ve ilgili ürün standardı belirler.
- PC ve PC/ABS: Cihaz gövdeleri, ön paneller ve şeffaf kapaklar; darbe dayanımı ve UL94 V-0 alev geciktiricili sınıf seçenekleri.
- PA66 GF25/GF30 V-0: Terminal blokları, sigorta ve devre kesici parçaları; yüksek CTI (iz oluşumuna karşı direnç) ve ısıl dayanım.
- PBT GF30: Konnektörler, bobin gövdeleri ve sensör muhafazaları; boyut kararlılığı ve düşük nem emme.
- ABS (V-0 sınıfları dahil): Adaptör, şalt ve küçük cihaz kutuları.
- PPS ve LCP: İnce cidarlı, lehim sıcaklığına dayanması gereken hassas konnektörler.
Halojensiz alev geciktiricili sınıflar giderek yaygınlaşıyor. Hem halojenli hem halojensiz katkılar kalıp yüzeyinde korozyon ve birikim (plate-out) oluşturabildiğinden, gözlerde korozyona dayanıklı 1.2083 (48–52 HRC) paslanmaz kalıp çeliği tercih edilir. Cam elyafın aşındırdığı giriş bölgeleri ise değiştirilebilir ara parçalarla tasarlanır.
Kalıp tasarımı
Elektronik muhafaza ve konnektör kalıplarında küçük detaylar büyük fark yaratır: ince cidarlar, geçmeli (snap-fit) tırnaklar, vida kuleleri ve dar aralıklı pim delikleri.
- İnce cidar ve dolum: 0,8–1,5 mm cidarlı gövdelerde akış analiziyle dolum basıncı ve giriş konumu belirlenir; alev geciktiricili malzemelerin düşük ısıl kararlılığı nedeniyle eriyiğin yollukta bekleme süresi kısa tutulur.
- Snap-fit ve vida kuleleri: Tırnaklar için eğik itici veya kayar maça; vida kulelerinde çöküntüyü önleyen et kalınlığı oranları uygulanır.
- Metal insert kalıplama: Terminal, bara ve dişli burçlar kalıba yerleştirilerek parçaya gömülür; konumlandırma pimleri ve kalıp içi kontrollerle hatalı yerleşim önlenir.
- Çok gözlü kalıplar: Konnektör ve küçük parçalarda dengeli yolluk dağılımı veya sıcak yollukla gözler arası ölçü farkı en aza indirilir.
- Havalandırma: Alev geciktiricili malzemelerden çıkan gazlar için ayrım yüzeyinde ve iticilerde havalandırma kanalları açılır.
Kapak-gövde eşleşmesinde ayrım çizgisinin konumu ve olası kademe farkı, montaj ve görünüş açısından tasarım aşamasında netleştirilir.
Yüzey kalitesi
Elektronik cihaz gövdelerinde yüzey, ürünün marka algısını taşır. Çizilme, parmak izi ve montaj sonrası görünüş farkları da yüzey seçimini etkiler.
- Mat ve dokulu gövdeler: VDI 3400 21–27 aralığındaki ince erozyon yüzeyleri çiziği gizler ve boyasız parçalarda homojen görünüm sağlar.
- Parlak ön paneller: Parlak siyah veya beyaz panellerde SPI A1–A2 parlatma uygulanır; bu yüzeylerde akış izi ve birleşme izi görünürlüğü kalıp sıcaklığı ve giriş konumuyla kontrol edilir.
- Işık kılavuzları ve şeffaf pencereler: LED ışık iletimi ve gösterge camları için yüksek parlatma ve iz bırakmayan giriş tasarımı gerekir.
- Logo ve semboller: Tuş sembolleri, uyarı işaretleri ve etiket bölgeleri erozyonla kalıp yüzeyine işlenir.
Kapak ve gövdenin aynı doku ve parlaklıkta görünmesi için eşleşen parçaların kalıp yüzeyleri aynı yöntemle ve aynı doku numarasıyla işlenir. Farklı malzemelerden üretilen eşleşen parçalarda parlaklık farkı numuneler üzerinde kontrol edilir.
Toleranslar
Elektrik-elektronik parçalarda toleranslar; konnektör pim aralıkları, PCB montaj noktaları ve kapak-gövde geçme ölçüleri gibi fonksiyonel bölgelerde yoğunlaşır.
| Kriter | Tipik değer |
|---|---|
| Kalıp göz ve maça işleme hassasiyeti | ±0,005–0,01 mm [YER TUTUCU] |
| Konnektör ve pim konumları (ISO 20457) | TG2–TG3 [YER TUTUCU] |
| Gövde ve kapak montaj ölçüleri (ISO 20457) | TG3–TG4 [YER TUTUCU] |
| Genel ölçüler (ISO 20457) | TG5 |
Cam elyaf katkılı PA66 ve PBT'de akış yönüne bağlı farklı çekme, uzun konnektörlerde eğilmeye yol açabilir; bu nedenle giriş konumu ve elyaf yönlenmesi akış analiziyle belirlenir. PA66 parçalarda ölçüler nem alma ile değiştiğinden ölçüm koşulu (kuru veya koşullandırılmış) çizimde belirtilmelidir. Contalı ve IP koruma sınıfı hedeflenen ürünlerde kapak düzlemselliği ayrıca tanımlanmalıdır. Çok gözlü konnektör kalıplarında her gözden alınan numuneler ayrı ayrı ölçülerek gözler arası fark raporlanır.
CNC işleme
Elektronik parça kalıpları; küçük, derin ve ince detayları nedeniyle CNC frezeleme ile erozyonun birlikte kullanıldığı kalıplardır.
- Yüksek hızlı frezeleme: Küçük çaplı takımlarla ince nervürler, vida kuleleri ve snap-fit bölgeleri işlenir; finiş yüzeyler parlatma ihtiyacını azaltacak kalitede bırakılır.
- Dalma erozyon: Havalandırma ızgaraları, dar yarıklar, keskin köşeli pim yuvaları ve semboller elektrotla işlenir.
- Tel erozyon: Konnektör göz ara parçaları, pim delikleri ve hassas maça profilleri yüksek hassasiyetle kesilir.
- Taşlama: Ara parçaların birbirine geçme yüzeyleri, çapaksız kalıplama için hassas şekilde taşlanır.
Çok gözlü konnektör kalıplarında tüm göz ara parçaları aynı CAM programı ve aynı referanslarla işlenerek gözler arası farklar en aza indirilir. Prototip aşamasında ise gövde parçaları CNC ile plastik bloktan işlenerek montaj ve PCB uyumu kalıp yatırımı öncesinde test edilebilir.
Deneme baskısı
Elektrik-elektronik kalıplarında deneme baskısı, ölçü kontrolünün yanında montaj ve fonksiyon uyumunun da doğrulandığı aşamadır.
- T0 denemesi: Dolum dengesi, çapak oluşumu, insert yerleşimi ve kalıptan çıkış kontrol edilir; ince cidarlı bölgelerde eksik dolum riski değerlendirilir.
- T1 numuneleri ve ölçüm raporu: Pim konumları, geçme ölçüleri ve vida kuleleri dahil kritik ölçüler raporlanır.
- Montaj denemesi: Kapak-gövde eşleşmesi, PCB oturması ve snap-fit tırnakların takılıp sökülme davranışı numuneler üzerinde denenir.
- Proses penceresi: Alev geciktiricili malzemelerde yanık, renk değişimi ve gaz izi oluşturmayacak eriyik sıcaklığı ve bekleme süreleri belirlenir; kurutma koşulları kayıt altına alınır.
Onaylanan numune ve ilk parça muayenesi (FAI) sonuçları, seri üretimde kalite kontrol referansı olarak kullanılır. Gerekirse kapak ve gövde kalıplarının denemeleri aynı anda yapılarak montaj uyumu tek seferde onaylanır.
Kalite kontrol
Elektrik-elektronik ürünlerde kalite, ölçüsel doğruluğun yanında güvenlik standartlarına uygun malzeme kullanımının belgelenmesini de kapsar.
- Malzeme belgeleri: UL94 yanmazlık sınıfı, kızgın tel (GWFI/GWIT) ve CTI değerlerini gösteren hammadde üreticisi belgeleri ve parti analiz sertifikaları dosyaya eklenir.
- RoHS ve REACH: Hammadde ve masterbatch tedarikçilerinin uygunluk beyanları müşteri talebine göre temin edilir.
- Boyutsal kontrol: Pim konumları ve küçük detaylar için optik ölçüm veya CMM sektörde yaygın uygulamalardır ve kritik ölçüler için ölçüm planına dahil edilebilir.
- Görsel kontrol: Çapak, eksik dolum, yanık izi ve renk farkı onaylı sınır numunelerine göre değerlendirilir.
- İzlenebilirlik: Göz numarası ve tarih damgası sayesinde her parçanın hangi gözde ve ne zaman üretildiği tespit edilebilir.
ISO 9001 tabanlı tedarikçi şartları olan müşterilerimizin gerekliliklerine uygun ölçüm ve sevkiyat dokümantasyonu hazırlanır.
Örnek proje
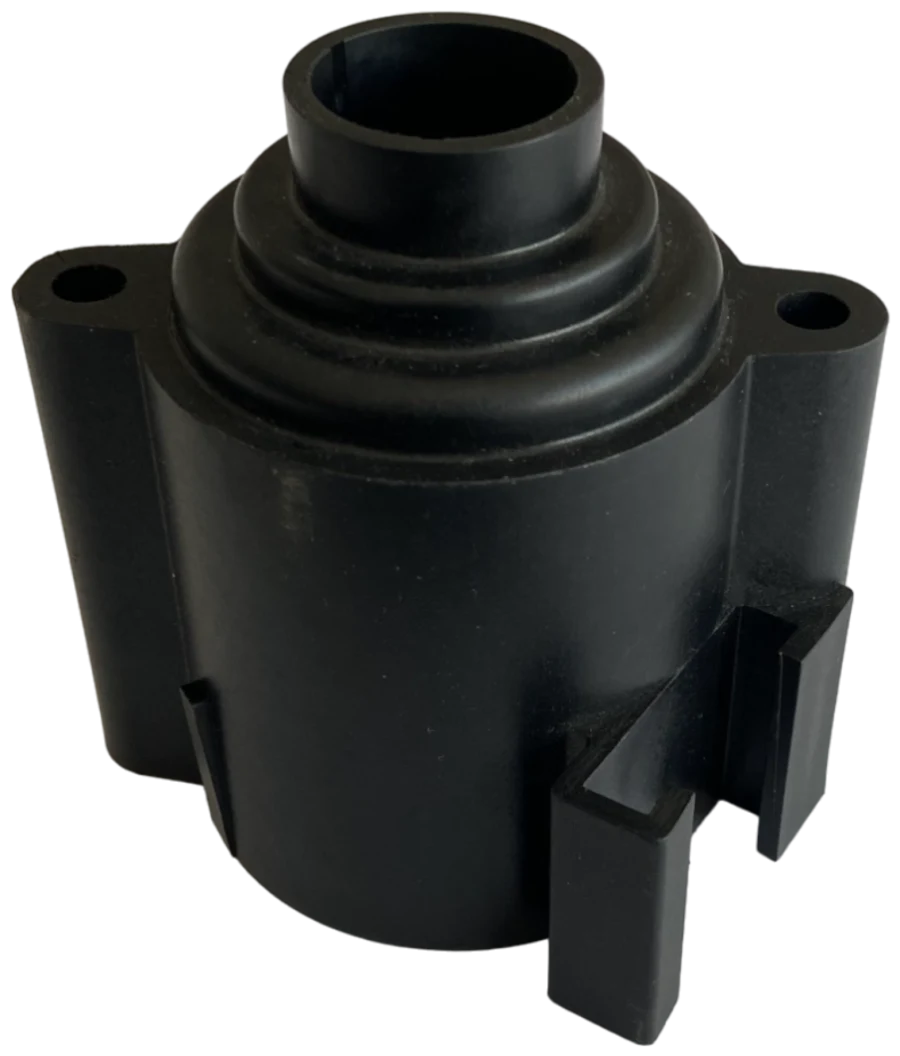
Elektronik Gövde Enjeksiyon Kalıbı
Montaj flanşlı siyah plastik gövde parçası, elektrik-elektronik muhafazalarında sık görülen vida bağlantılı flanş, ince cidar ve mat görünür yüzey kombinasyonunun tipik bir örneğidir. Bu tür gövdelerde flanş düzlemselliği ve vida bölgelerinde çöküntü kontrolü kalıp tasarımının öncelikli konularıdır.
Projeyi inceleSık sorulan sorular
UL94 V-0 alev geciktiricili malzeme için kalıp yapıyor musunuz?
Metal terminal veya burç gömülü (insert) parça kalıbı yapılabilir mi?
Elektronik kutu kalıbı kaç günde teslim edilir?
Kalıp yaptırmadan önce prototip üretebilir misiniz?
İlgili hizmetler
Diğer sektörler
Teklif
Sektörünüze özel teklif alın
Parça çiziminizi veya 3D modelinizi gönderin; malzeme, kalıp konsepti ve termin önerimizi hazırlayalım.