
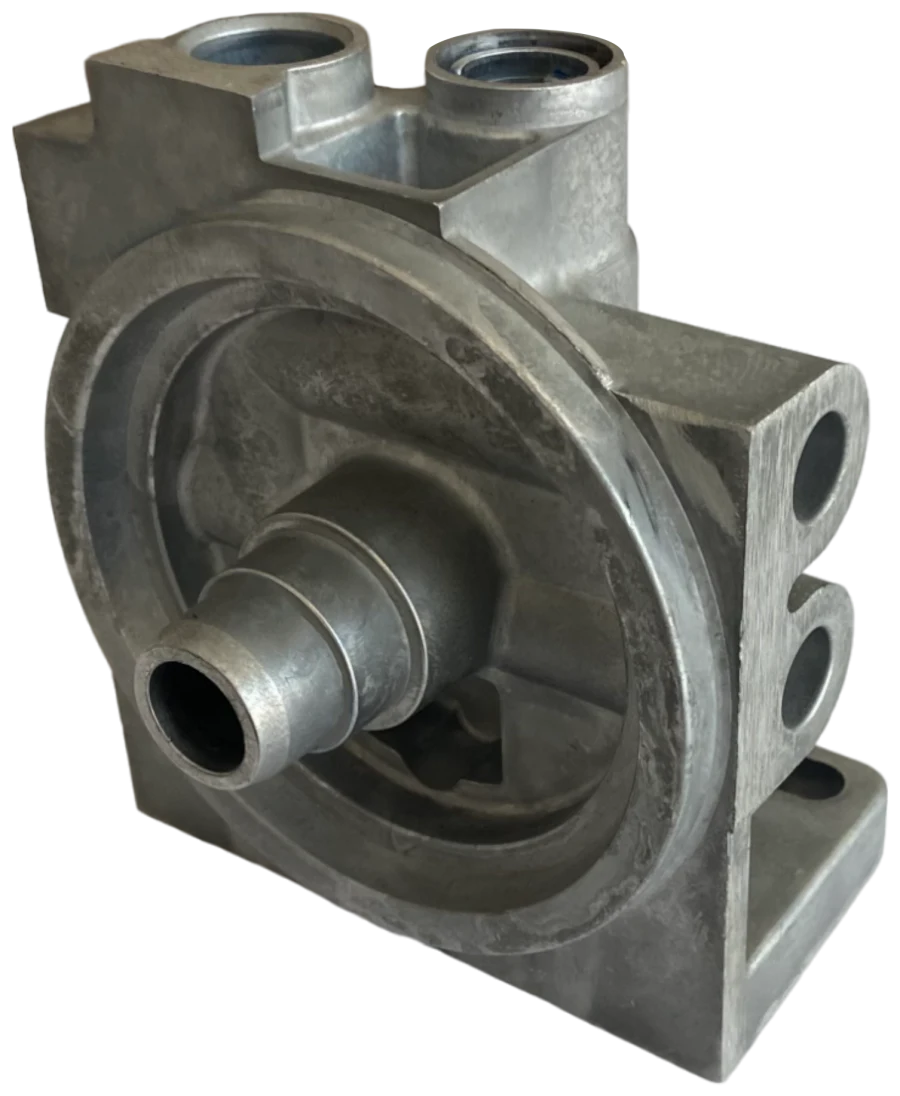
Altınel Kalıp, Konya Karatay'da alüminyum enjeksiyon kalıbı tasarlayan ve üreten bir kalıp atölyesidir. Sektörde alüminyum enjeksiyon kalıp imalatı olarak anılan bu iş, teknik olarak alüminyum basınçlı döküm kalıbı yapımıdır: ergimiş alüminyum, çelik bir kalıp boşluğuna yüksek hız ve basınçla basılır ve parça saniyeler içinde şekillenir.
Plastik enjeksiyon kalıpları kadar alüminyum basınçlı döküm kalıpları da bizim günlük işimizdir. Konya alüminyum döküm sektöründeki üreticilere, parçanın fikir aşamasından seri üretime hazır kalıba uzanan yolda tek elden mühendislik ve imalat desteği veriyoruz.
Alüminyum basınçlı döküm, hafif, mukavemetli ve ısı ileten parçaları kısa çevrim süreleriyle seri üretmenin en verimli yollarından biridir. Bu verimliliğin büyük kısmı kalıba bağlıdır: kalıp hatalıysa her çevrimde aynı hata tekrar eder. Bu yüzden işe parçayı ve üretim beklentinizi anlayarak başlar, kalıbı üretim koşullarına göre tasarlarız.
Alüminyum enjeksiyon kalıbı nasıl çalışır?
Alüminyum basınçlı döküm kalıbı, sabit ve hareketli olmak üzere iki yarıdan oluşur. Üretim, tekrarlanan bir çevrim içinde ilerler:
- Kalıp kapama: Hareketli yarı kapanır ve yüksek kapama kuvvetiyle kilitlenir.
- Enjeksiyon: Ergimiş alüminyum, piston yardımıyla yüksek hız ve basınçla kalıp boşluğuna doldurulur.
- Katılaşma: Metal, soğutma kanalları sayesinde kontrollü biçimde katılaşır.
- Kalıp açma ve itme: Kalıp açılır, itici pimler parçayı dışarı iter ve çevrim yeniden başlar.
Alüminyum dökümde genellikle soğuk kamaralı makineler kullanılır. Metal ayrı bir ocakta ergitilir, her çevrimde şarj kovanına dökülür ve pistonla kalıba basılır. Bu yapı, alüminyumun çelik enjeksiyon elemanlarını aşındırma eğilimine karşı en uygun çözümdür.
Çevrim süresi; parça ağırlığına, cidar kalınlığına ve kalıbın soğutma düzenine göre değişir. Kalıbın her çevrimde aynı sıcaklık aralığında çalışması, parça kalitesinin sürekliliği açısından kritik önemdedir.
Alaşım seçimi
Kalıp tasarımı, kullanılacak alaşımın akışkanlığına ve çekme davranışına göre şekillenir. Yaygın kullanılan iki alaşımın genel özellikleri aşağıdadır.
| Alaşım | Genel özellikleri | Tipik kullanım |
|---|---|---|
| EN AC-46000 (AlSi9Cu3) | İyi dökülebilirlik, yüksek mukavemet, talaşlı işlemeye uygunluk | Otomotiv ve makine gövdeleri, kapaklar, braketler |
| EN AC-44300 (AlSi12) | Çok iyi akışkanlık, ince cidar dökümü, iyi korozyon direnci | İnce cidarlı ve karmaşık geometrili parçalar, muhafazalar |
Alaşım seçimi nihayetinde parçanın görevine, cidar kalınlığına ve sonraki işlemlere bağlıdır. Teklif aşamasında bu seçimi birlikte değerlendiriyoruz. Müşterinin belirttiği alaşım standardı varsa kalıp ona göre tasarlanır; çekme payı da seçilen alaşıma göre belirlenir.
Kalıp tasarımında nelere dikkat ediyoruz?
İyi bir alüminyum basınçlı döküm kalıbı, çizimdeki parçayı hatasız, ölçüsünde ve tekrarlanabilir biçimde üretebilmelidir. Tasarımda şu başlıklar belirleyicidir:
- Yolluk ve giriş: Metalin boşluğa hangi yönden ve hangi hızla gireceği, dolum kalitesini ve gözenek riskini doğrudan etkiler.
- Taşma cepleri: Soğuk metali, oksitleri ve havayı boşluğun dışına taşır.
- Hava tahliyesi ve vakum: Sıkışan hava gözenek yapar; uygun havalandırma kanalları ve gerektiğinde vakum desteği kullanılır.
- Soğutma ve ısıl denge: Kalıp sıcaklığının dengeli olması çarpılmayı, yüzey hatalarını ve çevrim süresini belirler.
- Maçalar ve sürgüler: Alttan kesme, yan delik ve geçme yüzeylerin kalıptan çıkarılabilmesini sağlar.
- Göz sayısı: Tek gözlü kalıp düşük adetlerde ve büyük parçalarda esneklik sunar; çok gözlü kalıp yüksek adetlerde birim maliyeti düşürür. Birbiriyle ilişkili parçalar için aile kalıbı da değerlendirilebilir.
Bu kararları vermeden önce 3D CAD-CAM ortamında tasarım yapar, kalıplanabilirlik ve akış/döküm simülasyonu ile dolum ve katılaşmayı bilgisayarda inceleriz. Böylece sorunları çelik kesilmeden yakalarız.
Kalıp çelikleri ve ısıl işlem
Alüminyum döküm kalıpları yüksek sıcaklık ve ısıl şok altında çalışır. Bu nedenle kalıp boşluğu için genellikle 1.2343 ve 1.2344 gibi sıcak iş takım çelikleri tercih edilir. Çelik, işleme sırasında gerilim giderme ve vakumlu ısıl işlemle istenen sertliğe getirilir. Aşınma ve yapışmaya açık bölgelerde nitrürleme gibi yüzey işlemleri kalıp ömrünü uzatır. Çelik kalitesi ve sertlik, parça geometrisine ve beklenen üretim adedine göre belirlenir.
Isıl işlemin kalıp ömrüne etkisi büyüktür: fazla sert çelik çatlama, fazla yumuşak çelik erken aşınma ve ısıl yorulma riski taşır. Kalıbı devreye almadan önce ön ısıtma yapılması ve çalışma sırasında düzenli bakım da çatlak oluşumunu geciktirir.
CNC işleme: kalıp ve döküm parça
Kalıp boşlukları, maçalar ve sürgüler CNC tezgahlarında hassas biçimde işlenir; gerekli bölgelerde elektroerozyon desteği kullanılır. Aynı CNC kabiliyetini döküm parçanın ikinci operasyonları için de sunuyoruz.
- İşleme payları: Dökümden sonra işlenecek yüzeylere kalıpta yeterli ve dengeli pay bırakılır.
- Bağlama referansları: Parçanın tezgahta tekrarlanabilir bağlanması için döküm aşamasında referans yüzeyleri planlanır.
- Dişli ve conta yüzeyleri: Diş açma, havşa ve conta oturma yüzeyleri, sızdırmazlık gereken parçalarda dökümden sonra işlenir.
Deneme dökümü ve numune onayı
Kalıp tamamlandığında deneme dökümü yapılır. İlk numuneler ölçülür, görsel ve boyutsal olarak çizimle karşılaştırılır; gerekirse kalıpta düzeltme yapılır. Müşteri onayı alınan numune, seri üretim için referans kabul edilir. Deneme sırasında dolum, gözeneklilik, yüzey kalitesi, çapak ve ölçü sapması gibi noktaları birlikte değerlendirir; döküm parametreleri ile kalıp düzeltmelerini kayıt altına alırız. Onay sonrasında bakım ve revizyon desteğimiz devam eder. Kalıp ölçüleri ve hazırlık süreleri parçaya göre değiştiğinden, azami parça boyutu ve teslim süresi için [YER TUTUCU] bilgisini teklif aşamasında netleştiriyoruz.
Hangi sektörlere üretiyoruz?
- Sulama ve filtrasyon sistemleri
- Otomotiv yan sanayi
- Makine ve ekipman üreticileri
- Elektrik-elektronik muhafazaları
- Aydınlatma armatürleri
Hizmet kapsamımız
- Parça tasarımı ve kalıplanabilirlik analizi
- Kalıp akış ve döküm simülasyonu
- Alüminyum enjeksiyon kalıbı imalatı
- CNC işleme
- Deneme dökümü ve numune onayı
- Kalıp bakım ve revizyon desteği
- Plastik enjeksiyon kalıbı ve sözleşmeli yarı mamul üretimi
Plastik ve alüminyum enjeksiyon kalıbı farkı
İki yöntem de enjeksiyon mantığıyla çalışsa da malzeme, basınç ve sıcaklık koşulları farklıdır. Kalıp çeliği, soğutma ve havalandırma yaklaşımı bu nedenle ayrışır. Hangi yöntemin parçanıza uygun olduğunu birlikte değerlendirebiliriz.
Parça çiziminizi veya 3D modelinizi (STEP, PARASOLID) bize gönderin; alüminyum basınçlı döküm kalıbı için teknik değerlendirme yapalım ve size uygun bir teklif hazırlayalım.