
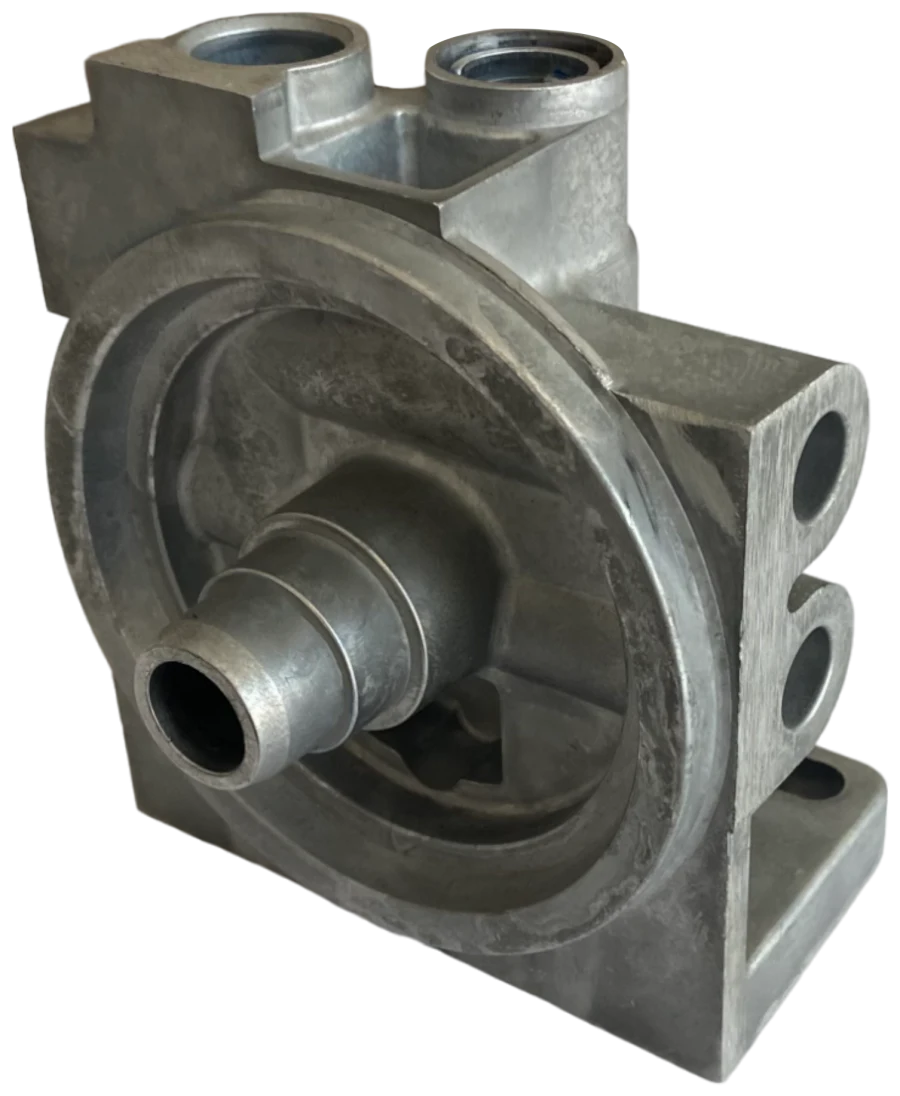
Altınel Kalıp ورشة قوالب تصمّم وتصنع قوالب حقن الألومنيوم في كاراتاي بمدينة قونية. وهذا العمل، الذي يُعرف في القطاع باسم تصنيع قوالب حقن الألومنيوم، هو من الناحية التقنية صناعة قوالب صب الألومنيوم بالضغط: يُحقن الألومنيوم المنصهر بسرعة وضغط عاليين في تجويف قالب فولاذي، فتتشكل القطعة خلال ثوانٍ.
قوالب صب الألومنيوم بالضغط جزء من عملنا اليومي كما هي قوالب حقن البلاستيك. ونقدّم للمصنّعين في قطاع صب الألومنيوم في قونية دعمًا هندسيًا وتصنيعيًا من جهة واحدة، على امتداد الطريق من فكرة القطعة إلى قالب جاهز للإنتاج التسلسلي.
يُعد الصب بالضغط للألومنيوم من أكثر الطرق كفاءة لإنتاج قطع خفيفة ومتينة وموصّلة للحرارة بكميات كبيرة وبأزمنة دورة قصيرة. ويعتمد جزء كبير من هذه الكفاءة على القالب: فإذا كان القالب معيبًا تكرر العيب نفسه في كل دورة. لذلك نبدأ بفهم القطعة وما تتوقعونه من الإنتاج، ثم نصمم القالب وفق ظروف الإنتاج.
كيف يعمل قالب حقن الألومنيوم؟
يتكون قالب صب الألومنيوم بالضغط من نصفين، ثابت ومتحرك. ويسير الإنتاج في دورة متكررة:
- إغلاق القالب: يُغلق النصف المتحرك ويُقفل بقوة إغلاق عالية.
- الحقن: يُدفع الألومنيوم المنصهر بمساعدة المكبس إلى تجويف القالب بسرعة وضغط عاليين.
- التصلّب: يتصلب المعدن بصورة مضبوطة بفضل قنوات التبريد.
- فتح القالب والدفع: يُفتح القالب وتدفع دبابيس الإخراج القطعة إلى الخارج، وتبدأ الدورة من جديد.
تُستخدم في صب الألومنيوم عادةً آلات الغرفة الباردة. يُصهر المعدن في فرن منفصل، ويُصب في كل دورة داخل حجرة الحقن، ثم يدفعه المكبس إلى القالب. وهذا التصميم هو الحل الأنسب لميل الألومنيوم إلى تآكل عناصر الحقن الفولاذية.
يختلف زمن الدورة بحسب وزن القطعة وسماكة جدارها ونظام تبريد القالب. ولكي تبقى جودة القطع ثابتة، من الضروري أن يعمل القالب في كل دورة ضمن نطاق الحرارة نفسه.
اختيار السبيكة
يُبنى تصميم القالب على سيولة السبيكة المستخدمة وسلوكها في الانكماش. وفيما يلي الخصائص العامة لسبيكتين شائعتين.
| السبيكة | الخصائص العامة | الاستخدام المعتاد |
|---|---|---|
| EN AC-46000 (AlSi9Cu3) | قابلية صب جيدة، ومقاومة عالية، وملاءمة للتشغيل الآلي | أجسام السيارات والآلات، والأغطية، والحوامل |
| EN AC-44300 (AlSi12) | سيولة جيدة جدًا، وصب الجدران الرقيقة، ومقاومة جيدة للتآكل | القطع رقيقة الجدران ذات الأشكال المعقدة، والأغلفة |
يتوقف اختيار السبيكة في النهاية على وظيفة القطعة وسماكة جدارها والعمليات اللاحقة. ونقيّم هذا الاختيار معًا في مرحلة عرض السعر. وإذا حدد العميل معيار سبيكة بعينه صُمم القالب وفقه، ويُحدد هامش الانكماش بحسب السبيكة المختارة.
ما الذي نراعيه في تصميم القالب؟
ينبغي لقالب صب الألومنيوم بالضغط الجيد أن ينتج القطعة المرسومة بلا عيوب وبالمقاسات الصحيحة وبصورة قابلة للتكرار. وتحدد العناصر التالية جودة التصميم:
- البوابة ومجرى الصب: يؤثر اتجاه دخول المعدن إلى التجويف وسرعته مباشرةً في جودة الملء واحتمال ظهور المسامية.
- جيوب الفائض: تحمل المعدن البارد والأكاسيد والهواء إلى خارج التجويف.
- التهوية والتفريغ: الهواء المحبوس يسبب المسامية؛ لذا تُستخدم قنوات تهوية مناسبة ودعم بالتفريغ عند الحاجة.
- التبريد والاتزان الحراري: اتزان حرارة القالب يحدد الالتواء وعيوب السطح وزمن الدورة.
- الأنوية والمنزلقات: تتيح إخراج التقعرات الجانبية والثقوب الجانبية وأسطح التركيب من القالب.
- عدد التجاويف: يمنح القالب أحادي التجويف مرونة في الكميات القليلة والقطع الكبيرة، بينما يخفض القالب متعدد التجاويف كلفة الوحدة في الكميات الكبيرة. ويمكن أيضًا النظر في قالب العائلة للقطع المترابطة.
وقبل اتخاذ هذه القرارات نصمم في بيئة CAD-CAM ثلاثية الأبعاد، وندرس الملء والتصلب على الحاسوب عبر تحليل قابلية التشكيل ومحاكاة الانسياب والصب. وبذلك نكتشف المشكلات قبل قطع الفولاذ.
فولاذ القوالب والمعالجة الحرارية
تعمل قوالب صب الألومنيوم تحت درجات حرارة عالية وصدمات حرارية. لذلك يُفضَّل عادةً لتجويف القالب فولاذ العمل على الساخن مثل 1.2343 و1.2344. ويُوصل الفولاذ إلى الصلادة المطلوبة أثناء التشغيل بإزالة الإجهادات والمعالجة الحرارية بالتفريغ. وفي المناطق المعرضة للتآكل والالتصاق تُطيل المعالجات السطحية مثل النترجة عمر القالب. ويُحدد صنف الفولاذ وصلادته بحسب هندسة القطعة وكمية الإنتاج المتوقعة.
لتأثير المعالجة الحرارية في عمر القالب أهمية كبيرة: فالفولاذ شديد الصلادة معرّض للتشقق، والفولاذ شديد الليونة معرّض للتآكل المبكر والإجهاد الحراري. كما أن التسخين المسبق قبل تشغيل القالب والصيانة المنتظمة أثناء العمل يؤخران ظهور الشقوق.
التشغيل بالتحكم الرقمي CNC: القالب والقطعة المصبوبة
تُشغَّل تجاويف القالب والأنوية والمنزلقات بدقة على آلات CNC، ويُستعان بالتشغيل بالتفريغ الكهربائي في المواضع اللازمة. ونقدّم قدرة CNC نفسها للعمليات الثانوية على القطعة المصبوبة.
- هوامش التشغيل: يُترك في القالب هامش كافٍ ومتوازن للأسطح التي ستُشغَّل بعد الصب.
- مراجع التثبيت: تُخطَّط أسطح مرجعية في مرحلة الصب لكي تُثبَّت القطعة على الآلة بصورة قابلة للتكرار.
- الأسطح المسننة وأسطح الجوانات: يُنفَّذ بعد الصب قطع الأسنان والتجويف المخروطي وأسطح استقرار الجوانات في القطع التي تتطلب إحكامًا.
الصب التجريبي واعتماد العينات
عند اكتمال القالب يُجرى الصب التجريبي. تُقاس العينات الأولى وتُقارن بالرسم بصريًا وبعديًا، ويُعدَّل القالب عند الحاجة. وتُعتبر العينة التي يعتمدها العميل مرجعًا للإنتاج التسلسلي. وأثناء التجربة نقيّم معًا نقاطًا مثل الملء والمسامية وجودة السطح والزوائد (الفلاش) وانحراف المقاسات، ونسجّل معاملات الصب وتعديلات القالب. وبعد الاعتماد يستمر دعمنا للصيانة والتعديل. ولأن مقاسات القالب وأزمنة التحضير تختلف بحسب القطعة، فإننا نحدد في مرحلة عرض السعر المعلومة [يُستكمل لاحقًا] بشأن أقصى حجم للقطعة ومدة التسليم.
لأي قطاعات نصنّع؟
- أنظمة الري والترشيح
- الصناعات المغذية للسيارات
- مصنّعو الآلات والمعدات
- أغلفة المنتجات الكهربائية والإلكترونية
- تجهيزات الإضاءة
نطاق خدماتنا
- تصميم القطعة وتحليل قابلية التشكيل
- محاكاة انسياب المعدن وصبه في القالب
- تصنيع قوالب حقن الألومنيوم
- التشغيل بـ CNC
- الصب التجريبي واعتماد العينات
- دعم صيانة القالب وتعديله
- قوالب حقن البلاستيك والإنتاج التعاقدي للمنتجات نصف المصنعة
الفرق بين قالب حقن البلاستيك وقالب حقن الألومنيوم
مع أن الطريقتين تعملان بمنطق الحقن، فإن المادة وظروف الضغط والحرارة مختلفة. ولذلك يختلف أسلوب اختيار فولاذ القالب والتبريد والتهوية. ويمكننا أن نقيّم معًا أي الطريقتين تناسب قطعتكم.
أرسلوا إلينا رسم القطعة أو نموذجها ثلاثي الأبعاد (STEP, PARASOLID)، لنجري تقييمًا تقنيًا لقالب صب الألومنيوم بالضغط ونعدّ لكم عرض سعر مناسبًا.