
السيارات
تصنيع قوالب حقن البلاستيك لصناعة السيارات
تعمل Altınel Kalıp في قونية بتركيا في مجال تصنيع قوالب حقن البلاستيك لقطاع السيارات وإنتاج قوالب صب الألومنيوم بالضغط. نسلّم قوالب التجهيزات الداخلية ومكونات ما تحت غطاء المحرك وعناصر التثبيت جاهزةً للإنتاج المتسلسل، إذ ندير مراحل التصميم بتقنية CAD-CAM والتشغيل بآلات CNC واللقطات التجريبية تحت سقف واحد. ومن بين مراجعنا SAB Otomotiv و Özden Otomotiv.
المواد المستخدمة
يعتمد اختيار المادة في قطاع السيارات على موقع القطعة داخل المركبة، ودرجة الحرارة والاهتزاز اللذين تتعرض لهما، ومواصفات المواد الخاصة بالشركة المصنّعة للمعدات الأصلية (OEM). ونصمّم القالب وفقًا لسلوك الانكماش والتدفق للمادة الخام التي يعتمدها العميل.
- PP و PP-T20 و PP/EPDM-T20: القطع ذات المساحات السطحية الكبيرة مثل ألواح الأبواب وأغطية الكونسول والأجزاء السفلية للصدّامات؛ كثافة منخفضة ومقاومة جيدة للصدمات.
- ABS و PC/ABS: إطارات لوحة العدادات وشبكات فتحات التهوية وقطع الكسوة؛ ثبات الأبعاد وقابلية الطلاء.
- PA6/PA66 GF30: الحوامل والماسكات وإطارات المراوح تحت غطاء المحرك؛ صلابة عالية في درجات الحرارة المرتفعة.
- POM و PBT GF30: المشابك وتروس الآليات وهياكل الموصلات والحساسات.
- TPE/TPV: الحشوات والمصدّات وتطبيقات القولبة الفوقية ذات الملمس الناعم (soft-touch).
- EN AC-46000 (AlSi9Cu3): الحوامل والهياكل المنتجة بصب الألومنيوم بالضغط.
في المواد المدعّمة بالألياف الزجاجية يُفضَّل فولاذ 1.2343 المقسّى (48–52 HRC) لمقاومة البلى، وفي قوالب التجهيزات الداخلية الكبيرة فولاذ 1.2738، وفي القوالب متوسطة الحجم فولاذ 1.2311 المقسّى مسبقًا (نحو 29–34 HRC). أما في القطع الداخلية فتؤخذ متطلبات الانبعاثات والروائح (مثل VDA 270/278) في الحسبان عند اختيار المادة الخام.
تصميم القالب
يبدأ التصميم في قوالب السيارات بمراجعة قابلية التصنيع (DFM) على النموذج ثلاثي الأبعاد للقطعة. وتُحسم سماكات الجدران وزوايا السحب ونسب الأضلاع ومناطق المشابك بالتعاون مع العميل قبل الانتقال إلى تصميم القالب.
- تحليل تدفق القالب: يُحدَّد موضع البوابة، ويُتوقَّع موقع خطوط الالتحام وانحباس الهواء والالتواء (warpage)؛ كما يُقيَّم اتجاه الألياف بشكل منفصل في القطع المدعّمة بالألياف الزجاجية.
- نظام المجاري الساخنة: في القطع الكبيرة ذات الأسطح المرئية، تُنقل خطوط الالتحام إلى مناطق غير مرئية باستخدام نظام مجارٍ ساخنة ببوابات صمامية (valve gate) وحقن متتابع.
- المنزلقات والدافعات المائلة: تُصمَّم آليات المنزلقات والدافعات المائلة (lifters) للمشابك والألسنة والتفاصيل ذات الزوايا العكسية (undercuts).
- التبريد: قنوات تبريد متوازنة تتبع شكل القطعة تقلّص زمن الدورة وتحدّ من الالتواء.
- القوالب متعددة التجاويف والقوالب العائلية: يُخطَّط توزيع فعّال للتجاويف للقطع المتناظرة يمينًا ويسارًا والمشابك الصغيرة.
تُحدَّد نسبة الانكماش بتقييم صحيفة البيانات الفنية للمادة الخام ونتائج تحليل التدفق والخبرة المكتسبة من قطع مماثلة معًا.
جودة السطح
في المقصورة الداخلية للسيارة، يُعدّ السطح أول معيار للجودة تحكم عليه عين المستخدم. وفي مرحلة تصميم القالب تُميَّز أسطح الفئة A التي يراها السائق والركاب عن أسطح الفئتين B/C التي تبقى مخفية بعد التجميع، ويُحدَّد لكل منها اشتراط سطحي مستقل.
- النقش السطحي (grain): تُطبَّق على سطح القالب نقوش جلدية أو هندسية أو مطفأة في الكونسول وألواح الأبواب وأغطية الأعمدة. وكلما ازداد عمق النقش احتاج القالب إلى زاوية سحب إضافية؛ إذ يُراعى نحو 1–1.5° إضافية لكل 0.025 مم من عمق النقش.
- أسطح التفريغ الكهربائي وفق VDI 3400: يشيع استخدام النطاق VDI 24–33 في القطع الداخلية المطفأة وشبه المطفأة.
- التلميع وفق SPI: تتطلب القطع الزخرفية ذات اللون الأسود اللامع (piano black) مستوى SPI A1–A2 وفولاذ قوالب نقي البنية ملائمًا لهذا المستوى من التلميع.
- التحكم في العيوب المرئية: تُمنع علامات الانكماش وآثار التدفق وفروق اللمعان على السطح A من خلال موضع البوابة ونسبة الأضلاع ودرجة حرارة القالب.
يُوصَل سطح القالب إلى حالته النهائية بعد عرض عينة النقش ومستوى اللمعان على العميل واعتمادهما؛ وتُشغَّل التجاويف المتقابلة معًا لضمان تطابق مظهر القطعتين اليمنى واليسرى.
التفاوتات المسموحة
تُرتَّب التفاوتات في قطع السيارات حسب أولوية أبعاد التجميع والوظيفة. وتُعرَّف نقاط تثبيت المشابك وأبراج البراغي وأسطح المرجع (RPS/datum) بوصفها أبعادًا حرجة؛ أما للأبعاد العامة فنوصي بأن تُحدَّد في الرسم الفني مجموعة التفاوت وفق ISO 20457، الذي حلّ محل DIN 16742.
| المعيار | القيمة النموذجية |
|---|---|
| دقة تشغيل التجاويف والقلوب | ±0.01 مم [يُستكمل لاحقًا] |
| أبعاد التجميع الحرجة (ISO 20457) | TG3–TG4 [يُستكمل لاحقًا] |
| الأبعاد العامة للقطعة (ISO 20457) | TG5–TG6 |
| قطع صب الألومنيوم بالضغط (ISO 8062-3) | DCTG 4–6 [يُستكمل لاحقًا] |
في قطع التجهيزات الداخلية الطويلة والرفيعة، يكون الالتواء أكثر تأثيرًا من تفاوت القالب نفسه. لذلك يُتحكَّم في الاستواء والالتواء عبر تحليل التدفق والتبريد المتوازن، وعند الحاجة عبر تعويض التقوّس العكسي على القالب. وإذا كانت الأبعاد ستُقيَّم على تجهيزة التجميع، فيجب تعريف شروط التجهيزة منذ البداية. كما أن تحديد درجة الحرارة ومدة التكييف اللتين يُجرى بعدهما القياس في الرسم الفني يزيل اختلافات التفسير عند اعتماد العينات.
التشغيل باستخدام CNC
في قوالب السيارات، يُعدّ التشغيل بآلات CNC المرحلة التي تحدد دقة أبعاد القالب ومدة تسليمه معًا. وتُنقل مسارات الأدوات المُعدّة في بيئة CAD-CAM إلى فولاذ القالب عبر مراحل التشغيل الخشن وشبه النهائي والنهائي.
- التشغيل الرأسي بآلات CNC والتفريز عالي السرعة: يرفع جودة السطح في تجاويف التجهيزات الداخلية الكبيرة، ويقلل العمل اليدوي قبل التلميع والنقش.
- التفريغ الكهربائي الغاطس (Sinker EDM): تُشغَّل الأضلاع الضيقة والجيوب العميقة والزوايا الداخلية الحادة بالأقطاب الكهربائية.
- التفريغ الكهربائي بالسلك (Wire EDM): يُستخدم لثقوب المسامير الدافعة ومجاري المنزلقات والقطع المدمجة الدقيقة في القالب.
- التجليخ: تُستكمل أسطح الفصل وأسطح المواءمة للعناصر المنزلقة بدقة عالية.
عند التغييرات الهندسية (ECN)، تُحدَّث المنطقة المعدَّلة في نموذج CAD ولا يُعاد تشغيل سوى القطعة المدمجة المعنية؛ وبذلك تُنجز المراجعة دون أن تمسّ القالب بأكمله. وفي إطار التصنيع لحساب الغير، يمكن أيضًا تشغيل الحوامل المعدنية والجلب وقطع تجهيزات الفحص اللازمة لمشاريع السيارات على آلات CNC وفق الرسم الفني.
اللقطات التجريبية
بعد اكتمال تجميع القالب تُجرى اللقطة التجريبية الأولى (T0). وفي هذه المرحلة يُتحقَّق من توازن الملء وعمل المسامير الدافعة وحركة المنزلقات وخروج القطعة من القالب دون مشكلات؛ ثم تُجرى التصحيحات وتُنتَج عينات T1 التي تُقدَّم إلى العميل.
- نافذة العملية: تُسجَّل درجتا حرارة المصهور والقالب وسرعة الحقن وضغط التثبيت ومدته وزمن التبريد؛ ويُحدَّد نطاق التشغيل الآمن عبر دراسات الحقن الناقص (short shot) وتجمّد البوابة.
- تقرير قياس العينات: تُقاس قطع T1 وفق الأبعاد الواردة في الرسم الفني؛ وتتحول الانحرافات إلى خطة لتصحيح القالب.
- دعم PPAP: تُعدّ مدخلات القالب والقطعة لملف PPAP (عملية اعتماد قطع الإنتاج) الخاص بالعميل، مثل النتائج البُعدية ووثائق المواد ومعاملات العملية.
- التحقق من الطاقة الإنتاجية: عند الطلب، يُجرى إنتاج تجريبي بعدد محدد من القطع في ظروف الإنتاج المتسلسل (run@rate).
تستمر تجارب T2 وما يليها حتى الاعتماد الكامل للأبعاد والمظهر؛ وبعد الاعتماد يُسلَّم القالب للإنتاج المتسلسل.
مراقبة الجودة
في سلسلة توريد السيارات، يجب أن تكون الجودة قابلة للتوثيق والتتبع. ونُدير عمليات القوالب والقطع لدينا بما يدعم متطلبات الموردين لدى عملائنا في إطار IATF 16949.
- التقارير البُعدية: تُقدَّم نتائج القياس للخصائص الحرجة والخاصة (CC/SC) في تقرير؛ ويُعدّ القياس بآلة CMM أو بالمسح ثلاثي الأبعاد ممارسة شائعة في القطاع للأسطح المعقدة، ويُدرج ضمن خطة القياس عند الحاجة.
- وثائق المواد: تُحفظ شهادات فولاذ القوالب ووثائق تحليل دفعات المادة الخام (CoA).
- التتبع: يُنقش على القالب رقم التجويف وختم التاريخ ورمز المادة وفق ISO 11469 (مثل >PP-T20<)؛ وتُتابَع الدفعات في القطع المنتجة.
- بطاقة القالب وخطة الصيانة: تُسلَّم مع القالب بياناته الفنية وقائمة قطع الغيار وفترات الصيانة الوقائية.
إذا رُصد انزياح بُعدي أو عيب في المظهر أثناء الإنتاج المتسلسل، نعمل مع فريق الجودة لدى العميل على مراجعة القالب وتحليل السبب الجذري.
مشروع نموذجي
قالب حقن بلاستيك لقطاع السيارات
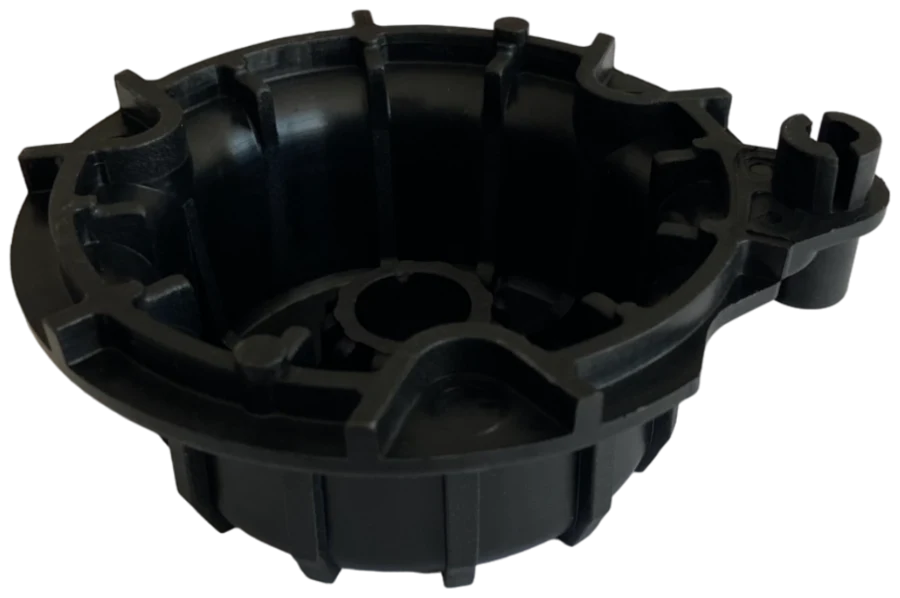
يجسّد الغطاء البلاستيكي المزوّد بأضلاع، وهو أحد مشاريعنا النموذجية، متطلبات القوالب المعتادة في قطع المقصورة الداخلية وما تحت غطاء المحرك، بما يتضمنه من أضلاع تقوية وتفاصيل تثبيت بالمشابك. وفي مثل هذه القطع، تمثّل حركة المنزلقات اللازمة لألسنة المشابك والتحكم في علامات الانكماش في مناطق الأضلاع محاور التركيز في تصميم القالب.
عرض المشروعالأسئلة الشائعة
كم يستغرق تسليم قالب السيارات؟
من أي أنواع البلاستيك تُصنع قطع السيارات؟
هل تقدّمون الدعم في توثيق PPAP؟
ما المعلومات المطلوبة لطلب عرض سعر لقالب سيارات؟
الخدمات ذات الصلة
قطاعات أخرى
عرض السعر
احصل على عرض سعر لقطاعك
أرسل رسم القطعة أو نموذجها ثلاثي الأبعاد وسنقترح المادة وتصور القالب ومدة التسليم.