
الكهرباء والإلكترونيات
تصنيع قوالب حقن البلاستيك للصناعات الكهربائية والإلكترونية
تنتج Altınel Kalıp في قونية بتركيا، في مجال تصنيع قوالب البلاستيك للصناعات الكهربائية والإلكترونية، قوالب حقن لهياكل الأجهزة والأغطية والموصلات والكتل الطرفية والمفاتيح والمقابس وقطع الإضاءة. ونتناول منذ الخطوة الأولى للتصميم تأثيرات المواد المقاومة للهب على القالب، وتفاصيل التعشيق ذات التفاوتات الضيقة، والقولبة بالقطع المعدنية المدمجة.
المواد المستخدمة
في القطع الكهربائية والإلكترونية، تحدد فئة مقاومة الاشتعال والعزل الكهربائي والمقاومة الحرارية ومعيار المنتج ذو الصلة اختيار المادة.
- PC و PC/ABS: هياكل الأجهزة واللوحات الأمامية والأغطية الشفافة؛ مقاومة للصدمات وخيارات بدرجات مقاومة للهب UL94 V-0.
- PA66 GF25/GF30 V-0: الكتل الطرفية وقطع المصاهر وقواطع الدوائر؛ قيمة CTI عالية (مقاومة التتبع الكهربائي) ومقاومة حرارية.
- PBT GF30: الموصلات وهياكل الملفات وأغلفة الحساسات؛ ثبات الأبعاد وانخفاض امتصاص الرطوبة.
- ABS (بما فيه درجات V-0): المحولات وعلب المفاتيح الكهربائية وعلب الأجهزة الصغيرة.
- PPS و LCP: الموصلات الدقيقة رقيقة الجدران التي يجب أن تتحمل درجة حرارة اللحام.
تزداد الدرجات المقاومة للهب الخالية من الهالوجين انتشارًا. ولأن الإضافات الهالوجينية وغير الهالوجينية على حد سواء قد تسبب تآكلًا وترسبات (plate-out) على سطح القالب، يُفضَّل فولاذ القوالب المقاوم للصدأ 1.2083 (48–52 HRC) في التجاويف. أما مناطق البوابات التي تبليها الألياف الزجاجية فتُصمَّم بقطع مدمجة قابلة للاستبدال.
تصميم القالب
في قوالب أغلفة الإلكترونيات والموصلات، تصنع التفاصيل الصغيرة فارقًا كبيرًا: الجدران الرقيقة، وألسنة التعشيق السريع (snap-fit)، وأبراج البراغي، وثقوب المسامير المتقاربة.
- الجدران الرقيقة والملء: في الهياكل ذات الجدران بسماكة 0.8–1.5 مم يُحدَّد ضغط الملء وموضع البوابة بتحليل التدفق؛ وبسبب انخفاض الثبات الحراري للمواد المقاومة للهب، يُبقى زمن مكوث المصهور في المجاري قصيرًا.
- التعشيق السريع وأبراج البراغي: تُستخدم للألسنة دافعات مائلة أو منزلقات؛ وتُطبَّق في أبراج البراغي نسب سماكة جدار تمنع علامات الانكماش.
- القولبة بالقطع المعدنية المدمجة: توضع الأطراف الكهربائية والقضبان النحاسية والجلب الملولبة في القالب لتُطمر في القطعة؛ ويُمنع التموضع الخاطئ بمسامير تحديد الموضع وأنظمة التحقق داخل القالب.
- القوالب متعددة التجاويف: في الموصلات والقطع الصغيرة، تُقلَّص فروق الأبعاد بين التجاويف إلى أدنى حد بتوزيع متوازن للمجاري أو بنظام المجاري الساخنة.
- التهوية: تُفتح قنوات تهوية في سطح الفصل وعند المسامير الدافعة لتصريف الغازات المنبعثة من المواد المقاومة للهب.
في مطابقة الغطاء مع الهيكل، يُحسم موضع خط الفصل وأي فرق محتمل في المستوى في مرحلة التصميم من حيث التجميع والمظهر.
جودة السطح
في هياكل الأجهزة الإلكترونية، يحمل السطح صورة العلامة التجارية للمنتج. كما تؤثر الخدوش وبصمات الأصابع وفروق المظهر بعد التجميع في اختيار السطح.
- الهياكل المطفأة والمنقوشة: تخفي أسطح التفريغ الكهربائي الدقيقة في النطاق VDI 3400 21–27 الخدوش وتمنح مظهرًا متجانسًا للقطع غير المطلية.
- اللوحات الأمامية اللامعة: يُطبَّق تلميع SPI A1–A2 على اللوحات السوداء أو البيضاء اللامعة؛ ويُتحكَّم في وضوح آثار التدفق وخطوط الالتحام على هذه الأسطح عبر درجة حرارة القالب وموضع البوابة.
- موجهات الضوء والنوافذ الشفافة: يتطلب نقل ضوء LED وزجاج المؤشرات تلميعًا عاليًا وتصميم بوابات لا يترك أثرًا.
- الشعارات والرموز: تُشغَّل رموز الأزرار وعلامات التحذير ومناطق الملصقات على سطح القالب بالتفريغ الكهربائي.
لكي يبدو الغطاء والهيكل بالنقش واللمعان نفسيهما، تُشغَّل أسطح القوالب للقطع المتقابلة بالطريقة ذاتها وبرقم النقش نفسه. وفي القطع المتقابلة المصنوعة من مواد مختلفة، يُتحقَّق من فرق اللمعان على العينات.
التفاوتات المسموحة
في القطع الكهربائية والإلكترونية، تتركز التفاوتات في المناطق الوظيفية مثل مسافات مسامير الموصلات ونقاط تثبيت لوحات الدوائر المطبوعة (PCB) وأبعاد تعشيق الغطاء مع الهيكل.
| المعيار | القيمة النموذجية |
|---|---|
| دقة تشغيل التجاويف والقلوب | ±0.005–0.01 مم [يُستكمل لاحقًا] |
| مواضع الموصلات والمسامير (ISO 20457) | TG2–TG3 [يُستكمل لاحقًا] |
| أبعاد تجميع الهيكل والغطاء (ISO 20457) | TG3–TG4 [يُستكمل لاحقًا] |
| الأبعاد العامة (ISO 20457) | TG5 |
في PA66 و PBT المدعّمين بالألياف الزجاجية، قد يؤدي الانكماش المتفاوت تبعًا لاتجاه التدفق إلى انحناء الموصلات الطويلة؛ لذلك يُحدَّد موضع البوابة واتجاه الألياف بتحليل التدفق. ولأن أبعاد قطع PA66 تتغير بامتصاص الرطوبة، يجب تحديد حالة القياس (جافة أو بعد التكييف) في الرسم الفني. وفي المنتجات المزودة بحشوات والمستهدِفة لدرجة حماية IP، يجب تحديد استواء الغطاء بشكل منفصل. وفي قوالب الموصلات متعددة التجاويف، تُقاس العينات المأخوذة من كل تجويف على حدة، ويُوثَّق الفرق بين التجاويف في تقرير.
التشغيل باستخدام CNC
قوالب القطع الإلكترونية قوالب يُستخدم فيها التفريز بآلات CNC والتفريغ الكهربائي معًا بسبب تفاصيلها الصغيرة والعميقة والدقيقة.
- التفريز عالي السرعة: تُشغَّل الأضلاع الرقيقة وأبراج البراغي ومناطق التعشيق السريع بأدوات صغيرة القطر؛ وتُترك الأسطح النهائية بجودة تقلل الحاجة إلى التلميع.
- التفريغ الكهربائي الغاطس: تُشغَّل شبكات التهوية والشقوق الضيقة ومقاعد المسامير ذات الزوايا الحادة والرموز بالأقطاب الكهربائية.
- التفريغ الكهربائي بالسلك: تُقطع القطع المدمجة لتجاويف الموصلات وثقوب المسامير ومقاطع القلوب الدقيقة بدقة عالية.
- التجليخ: تُجلَّخ أسطح التعشيق بين القطع المدمجة بدقة لضمان قولبة خالية من الزوائد.
في قوالب الموصلات متعددة التجاويف، تُشغَّل جميع القطع المدمجة للتجاويف ببرنامج CAM نفسه وبالمراجع ذاتها لتقليص الفروق بين التجاويف إلى أدنى حد. أما في مرحلة النماذج الأولية، فيمكن تشغيل قطع الهيكل بآلات CNC من كتل بلاستيكية لاختبار التجميع وتوافق لوحة الدوائر المطبوعة قبل الاستثمار في القالب.
اللقطات التجريبية
في قوالب الصناعات الكهربائية والإلكترونية، تمثّل اللقطات التجريبية المرحلة التي يُتحقَّق فيها من توافق التجميع والوظيفة إلى جانب فحص الأبعاد.
- تجربة T0: يُتحقَّق من توازن الملء وتكوّن الزوائد وتموضع القطع المدمجة والإخراج من القالب؛ ويُقيَّم خطر الملء الناقص في المناطق رقيقة الجدران.
- عينات T1 وتقرير القياس: تُوثَّق الأبعاد الحرجة بما فيها مواضع المسامير وأبعاد التعشيق وأبراج البراغي.
- تجربة التجميع: تُختبر على العينات مطابقة الغطاء مع الهيكل وجلوس لوحة الدوائر المطبوعة وسلوك ألسنة التعشيق السريع عند التركيب والفك.
- نافذة العملية: في المواد المقاومة للهب تُحدَّد درجة حرارة المصهور وأزمنة المكوث بحيث لا تتسبب في احتراق أو تغير في اللون أو آثار غازات؛ وتُسجَّل ظروف التجفيف.
تُستخدم العينة المعتمدة ونتائج فحص القطعة الأولى (FAI) مرجعًا لضبط الجودة في الإنتاج المتسلسل. وعند الحاجة تُجرى تجارب قالبي الغطاء والهيكل في آن واحد لاعتماد توافق التجميع دفعة واحدة.
مراقبة الجودة
في المنتجات الكهربائية والإلكترونية، تشمل الجودة إلى جانب الدقة البُعدية توثيقَ استخدام مواد مطابقة لمعايير السلامة.
- وثائق المواد: تُضاف إلى الملف وثائق منتج المادة الخام التي تبيّن فئة الاشتعال UL94 وقيم السلك المتوهج (GWFI/GWIT) و CTI، إلى جانب شهادات تحليل الدفعات.
- RoHS و REACH: تُوفَّر إقرارات المطابقة من موردي المادة الخام والماستر باتش حسب طلب العميل.
- الفحص البُعدي: يُعدّ القياس الضوئي أو بآلة CMM ممارسة شائعة في القطاع لمواضع المسامير والتفاصيل الصغيرة، ويمكن إدراجه في خطة القياس للأبعاد الحرجة.
- الفحص البصري: تُقيَّم الزوائد والملء الناقص وآثار الاحتراق وفروق اللون بالمقارنة مع العينات الحدّية المعتمدة.
- التتبع: بفضل رقم التجويف وختم التاريخ يمكن تحديد التجويف الذي أُنتجت فيه كل قطعة وتاريخ إنتاجها.
تُعدّ وثائق القياس والشحن وفق متطلبات عملائنا الذين يعتمدون اشتراطات موردين قائمة على ISO 9001.
مشروع نموذجي
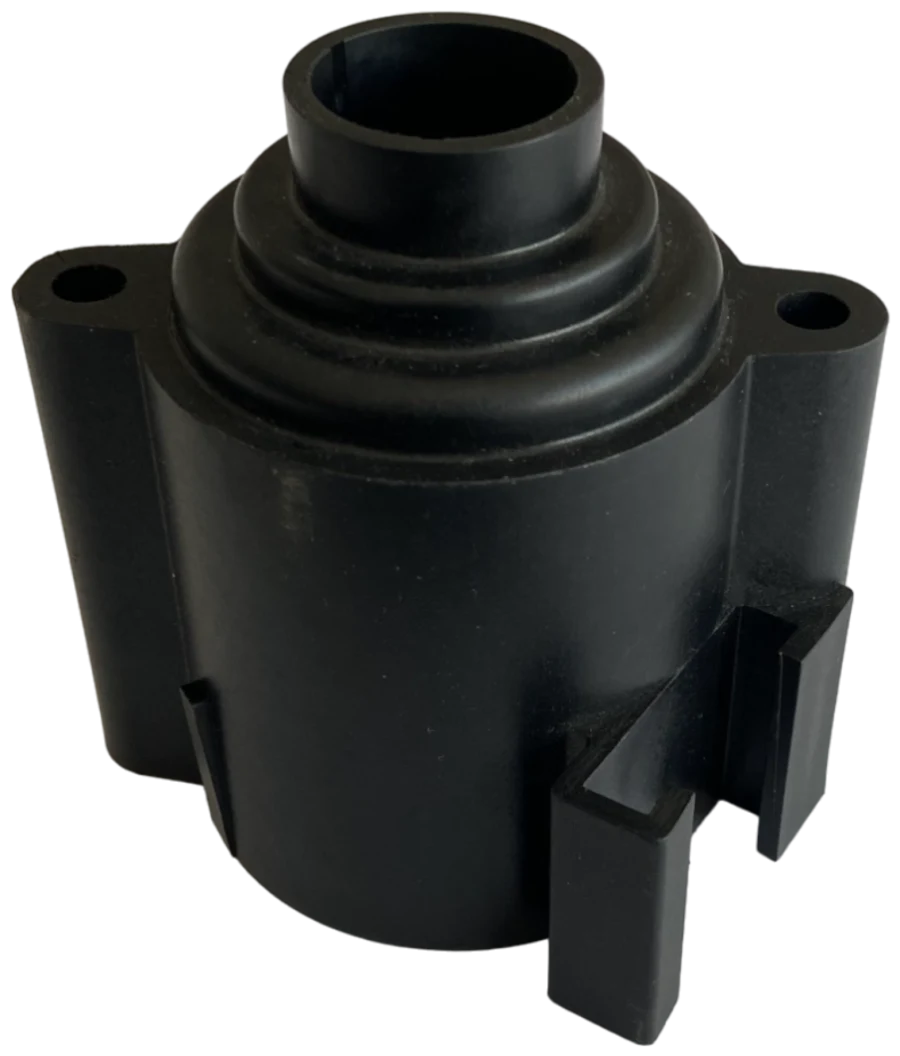
قالب حقن لهيكل إلكتروني
تُعدّ قطعة الهيكل البلاستيكي الأسود المزودة بشفة تثبيت مثالًا نموذجيًا على الجمع الشائع في أغلفة الأجهزة الكهربائية والإلكترونية بين الشفة المثبتة بالبراغي والجدار الرقيق والسطح المرئي المطفأ. وفي مثل هذه الهياكل، يأتي استواء الشفة والتحكم في علامات الانكماش في مناطق البراغي في مقدمة أولويات تصميم القالب.
عرض المشروعالأسئلة الشائعة
هل تصنعون قوالب للمواد المقاومة للهب من فئة UL94 V-0؟
هل يمكن تصنيع قالب لقطع مطمورة فيها أطراف أو جلب معدنية (insert)؟
كم يستغرق تسليم قالب علبة إلكترونية؟
هل يمكنكم إنتاج نموذج أولي قبل تصنيع القالب؟
الخدمات ذات الصلة
قطاعات أخرى
عرض السعر
احصل على عرض سعر لقطاعك
أرسل رسم القطعة أو نموذجها ثلاثي الأبعاد وسنقترح المادة وتصور القالب ومدة التسليم.